

 中文简体
Under farve-masterbatch-pulverisering kan en maskine opretholde normal output ved opstart, men produktionen kan gradvist falde efter en periode med kontinuerlig drift. I andre tilfælde kan driftsforholdene forekomme uændrede, men mængden af opsamlet pulver varierer mellem produktionsperioderne.
Ustabilt output gør produktionsplanlægning, faktisk kapacitetsvurdering og kontinuerlig produktionsstyring vanskeligere. Et fald i det endelige opsamlede pulver betyder dog ikke nødvendigvis, at pulveriseringsmotoren mangler tilstrækkelig kraft, eller at slibeskiverne er slidte.
Potentielle årsager omfatter ustabil fodring, materialeadhæsion, ændringer i slibeskivens tilstand, temperatursvingninger og blokeringer i udlednings- eller pulveropsamlingssystemet. Fejlfinding bør begynde med at identificere, hvilket stadium der er ansvarlig for ændringen, før det besluttes, om der skal justeres driftsparametre eller udskiftes komponenter.
Hvad er de almindelige tegn på ustabilt Color Masterbatch Pulverizer-output?
Timingen og karakteristika for outputændringer kan hjælpe med at indsnævre de mulige årsager.
Disse symptomer er fejlfindingsspor snarere end endelige diagnoser. Driftsregistre og faktiske materielle forhold skal også kontrolleres for at identificere den underliggende årsag.
Almindelige årsager til outputfluktuationer i Color Masterbatch Pulverizers
Ustabil fodring eller uoverensstemmelse mellem foderhastighed og behandlingskapacitet

Utilstrækkelig fremføring begrænser maskinens faktiske gennemløb, mens hyppige ændringer i fremføringshastigheden kan forårsage udsving i slibebelastning og -ydelse.
Hvad skal du tjekke:
-
Om materialetilførsel er kontinuerlig eller påvirket af brodannelse, blokeringer eller intermitterende afbrydelser.
-
Om ændringer i tilspændingshastighed falder sammen med ændringer i output.
-
Om de aktuelle fodringsforhold passer til materialeformen og maskinens forarbejdningskapacitet.
Anbefalede handlinger:
Kontroller først fodersystemets driftstilstand. Juster derefter tilspændingshastigheden i henhold til den faktiske forarbejdningsydelse. Hvis produktionen fortsætter med at falde, efter at fodringen er blevet stabil, skal du inspicere pulveriseringsprocessen og nedstrømssystemer i stedet for blot at øge foderhastigheden.
Materialeadhæsion eller pulveragglomerering
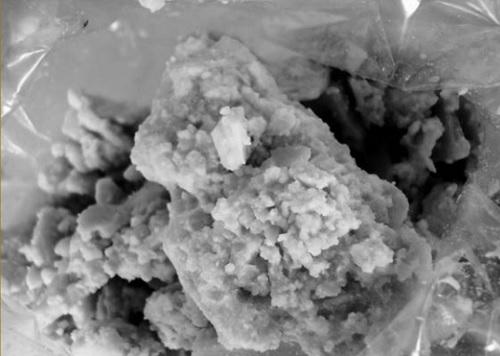
Forskellige polymerbærere, formuleringer og additiver kan påvirke blødgørings-, vedhæftnings- og flydeegenskaberne for farvemasterbatch-materialer. Hvis materiale klæber til slibeskivens overflader eller slibekammerets indvendige vægge, kan det gradvist akkumulere og forstyrre kontinuerlig bearbejdning og udledning.
Hvad skal du tjekke:
-
Om der er dannet synligt materiale på slibeskiverne eller inde i slibekammeret.
-
Om det udledte pulver indeholder agglomerater.
-
Om forarbejdningsydelsen ændres efter en materialebatch eller formulering er ændret.
Anbefalede handlinger:
Evaluer temperatur-, fodrings- og afkølingsforhold i forhold til placeringen af materialeopbygning og den observerede materialetilstand. For formuleringer, der gentagne gange forårsager vedhæftning, skal du udføre materialetestning for at identificere passende behandlingsbetingelser i stedet for at behandle en lavere tilførselshastighed som en universel løsning.
Forkert slibeskivegab eller slitage af kritiske komponenter

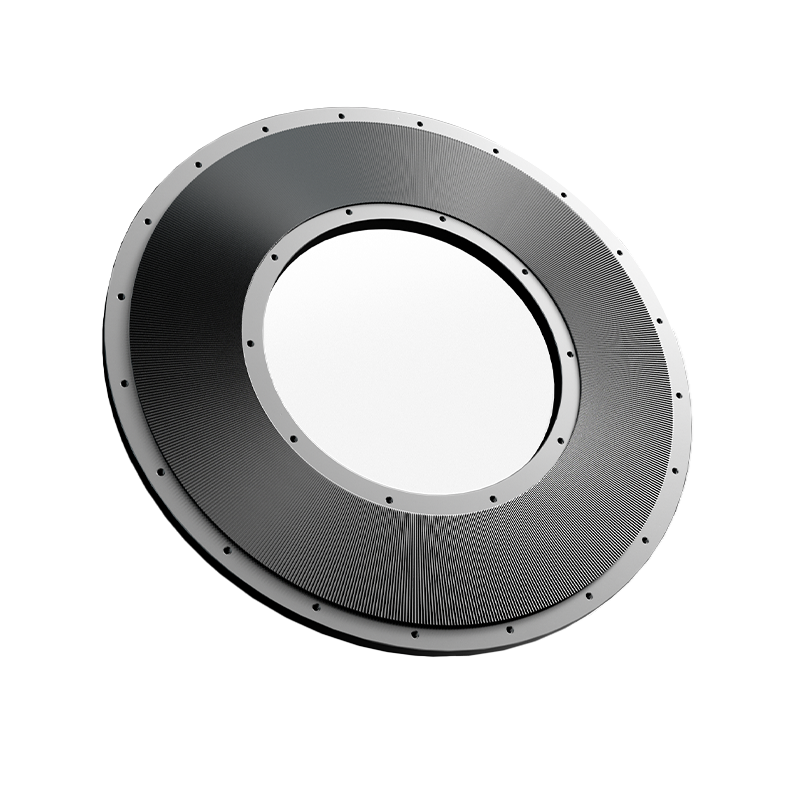
Slibeskivemellemrummet og arbejdsfladens tilstand påvirker slibningsprocessen og finheden af det resulterende pulver. En uegnet spalteindstilling, skiveslid eller overfladebeskadigelse kan ændre maskinens bearbejdningsydelse.
Faldende ydelse alene beviser dog ikke, at slibeskiverne er slidte eller skal udskiftes.
Sådan diagnosticeres problemet:
-
Kontroller, at slibeskivemellemrummet opfylder drifts- og vedligeholdelseskravene for den specifikke maskinmodel.
-
Efterse slibeskivens overflader for unormalt slid eller beskadigelse.
-
Sammenlign pulverfinhed og partikelstørrelsesfordeling før og efter outputændringen.
-
Hvis der samtidig opstår unormale vibrationer eller støj, skal du udføre yderligere inspektioner i henhold til maskinens vedligeholdelsesprocedurer.
Anbefalede handlinger:
Efter nedlukning af maskinen og efter at have fulgt de nødvendige sikkerheds- og vedligeholdelsesprocedurer, inspicer slibeskiverne og relaterede komponenter og kontroller spalteindstillingen. Sammenlign testresultater før og efter enhver justering. Juster eller udskift kun komponenter, når inspektionsresultater indikerer, at deres tilstand eller afstandsindstillingen kan påvirke produktionsydelsen.
Utilstrækkelig køling eller ustabil temperaturkontrol

Varmen, der genereres under pulverisering, påvirkes af materialeegenskaber, forarbejdningsforhold og maskinbelastning. For materialer, der let blødgøres, kan temperaturændringer yderligere påvirke vedhæftnings- og udledningsevnen.
En temperaturstigning betyder ikke nødvendigvis en fejl i kølesystemet. Det kan også være relateret til ændringer i foderbelastning eller materialeegenskaber.
Hvad skal du tjekke:
-
Hvorvidt materiale- eller slibekammertemperaturerne varierer væsentligt før og efter outputændringen.
-
Om luft- og vandkølesystemerne fungerer korrekt.
-
Om kølepassager er blokeret, eller om den faktiske køleydelse har ændret sig.
Anbefalede handlinger:
Sammenlign temperaturregistreringer med output, materialeadhæsion og fodringsforhold. Hvis der opstår en temperaturstigning sammen med ændringer i behandlingsydelsen, skal du undersøge kølekapaciteten og relaterede driftsforhold for at verificere årsagen.
Begrænset udledning eller pulveropsamling

Det endelige opsamlede output afhænger ikke kun af pulveriseringsprocessen, men også af pulvertransport, adskillelse og opsamlingseffektivitet. Materialeophobning i rørledninger, blokeringer i cyklonseparatorer eller opsamlingstragte og unormale støvopsamlingssystemer kan reducere mængden af pulver, der i sidste ende opsamles.
Hvad skal du tjekke:
-
Om pulver udledes kontinuerligt.
-
Hvorvidt materiale har samlet sig i transportrørledninger, cyklonseparatorer eller opsamlingstragte.
-
Om luftstrøms-, tætnings- og støvopsamlingsudstyr fungerer korrekt.
Anbefalede handlinger:
Inspicer hele vejen fra udledning til endelig opsamling for at identificere materialetilbageholdelse eller tab. Hvis hovedmaskinen ikke viser nogen tydelig ændring i driftstilstanden, mens det indsamlede output fortsætter med at falde, skal du prioritere at kontrollere downstream-systemet for at undgå fejldiagnosticering af et indsamlingsproblem som utilstrækkelig hovedmaskinens behandlingskapacitet.
Uoverensstemmelse mellem materialeegenskaber, udstyrskonfiguration og produktionskrav
En maskines nominelle kapacitet betyder ikke, at den samme ydelse kan opnås med hvert materiale og under alle forarbejdningsforhold. Materialeegenskaber, målfinhed, påkrævet gennemløb og kontinuerlige driftskrav kan alle påvirke udstyrets egnethed.
Kortvarige test kan give en indledende forståelse af materialebearbejdningsydeevne, men de repræsenterer muligvis ikke fuldt ud forhold under længerevarende drift.
Hvad skal du tjekke:
-
Om det aktuelle materiale matcher det materiale, der blev brugt under de originale udstyrsvalgstest.
-
Om de faktiske pulveregenskaber opfylder målkravene til finhed.
-
Om den eksisterende hovedmaskine og hjælpesystemer er egnede til den krævede effekt og driftstid.
Anbefalede handlinger:
Revurder udstyrskonfigurationen i forhold til de faktiske materiale- og produktionskrav. Hvis udstyrets egnethed ikke er blevet tilstrækkeligt verificeret, skal du definere den påkrævede finhed, output og driftsbetingelser, før du beslutter, om konfigurationsændringer er nødvendige.
Sådan måler du Pulverizer-output nøjagtigt
Efter den indledende fejlfinding er en konsekvent målemetode nødvendig for at bekræfte, om det indsamlede output faktisk er faldet, og for at hjælpe med at identificere, hvilket trin der er ansvarligt.
Trin 1: Mål den faktiske pulveropsamlingshastighed
Vælg en klart defineret måleperiode og noter maskinens faktiske driftstid og nettovægten af det opsamlede pulver.
For eksempel, hvis maskinen samler 120 kg nettopulver i løbet af 30 minutters faktiske driftstid:
Gennemsnitlig pulveropsamlingshastighed = 120 kg ÷ 0,5 t = 240 kg/t
Dette repræsenterer den gennemsnitlige pulverindsamlingshastighed i denne periode. Det svarer ikke nødvendigvis til pulverisatorens faktiske materialegennemstrømning, fordi noget materiale midlertidigt kan forblive inde i maskinen eller transportsystemet, mens andet materiale kan gå tabt, før det når opsamlingsstedet.
Trin 2: Sammenlign dataene for at skelne problemer med hovedmaskiner og indsamlingsproblemer
Sammenlign de data, der er registreret under stabil drift, med de data, der er indsamlet efter outputfald. Gennemgå fodring, temperatur, pulvertilstand og udledningsposter på samme tid.
Hvor forholdene tillader det, kan en forenklet materialebalance bruges til verifikation:
Materialeinput i perioden = Opsamlet pulver i perioden Regnførte materialetab Stigning i materialebeholdningen i systemet
Stigningen i materialebeholdningen beregnes som den mængde materiale, der er tilbage i systemet ved slutningen af måleperioden minus den resterende mængde ved begyndelsen. Hvis mængden af tilbageholdt materiale i systemet falder, kan denne værdi være negativ.
Måleperioderne og systemgrænserne skal være konsistente på tværs af alle termer, og målefejl bør også tages i betragtning.
Hvis den faktiske gennemstrømning under pulveriseringsfasen ikke kan måles direkte, skal resultatet rapporteres som den gennemsnitlige pulveropsamlingshastighed i stedet for at blive behandlet som maskinens faktiske behandlingskapacitet.
Trin 3: Bekræft årsagen gennem kontrolleret sammenlignende test
Baseret på de formodede faktorer, der er identificeret i de to trin, skal du justere en relevant variabel ad gangen og gentage testen under sammenlignelige driftsforhold. Hold materialebatch, målfinhed og målemetode konsistente, hvor det er muligt, og dokumenter eventuelle forhold, der ikke kan holdes konstante.
Evaluer følgende indikatorer sammen:
-
Output eller gennemsnitlig pulveropsamlingshastighed.
-
Pulverfinhed og partikelstørrelsesfordeling.
-
Temperaturændringer og materialevedhæftning.
-
Udlednings- og pulveropsamlingsforhold.
En justering bør kun anses for effektiv, når forbedringen kan gentages og ikke skaber andre uacceptable produktionsproblemer.
Hvordan hjælper Mao Yue kunder med at evaluere problemer med Pulverizer-output?
For farve masterbatch-behandlingsprojekter, hvor outputudsving er et problem, Mao Yue fokuserer på mere end blot at anbefale en pulverizer. Gennem egentlig materialetest, matchning af udstyrskonfiguration, egen fremstilling af kritiske komponenter og evaluering af den komplette proceslinje hjælper Mao Yue kunder med at vurdere, om udstyret er egnet til deres reelle produktionskrav.

Bekræft udstyrets egnethed gennem materialetestning og kontinuerlig driftevaluering
Mao Yue evaluerer udstyr baseret på kundernes faktiske materialer og produktionskrav i stedet for udelukkende at stole på materialenavne eller nominel maskinkapacitet.
Ved at teste materialeprøver leveret af kunder og overveje målfinhed, forventet output og anvendelseskrav, kan Mao Yue evaluere pulverkvalitet, partikelstørrelsesfordeling, materialestrømningsevne og temperaturændringer under testbetingelserne.
For ansøgninger, der kræver kontinuerlig drift, kan testvarighed og evalueringskriterier også aftales på forhånd.
Disse testresultater giver kunderne et mere pålideligt grundlag for at vurdere udstyrets egnethed inden køb.
Match Pulverizer og hjælpesystemer til testresultaterne

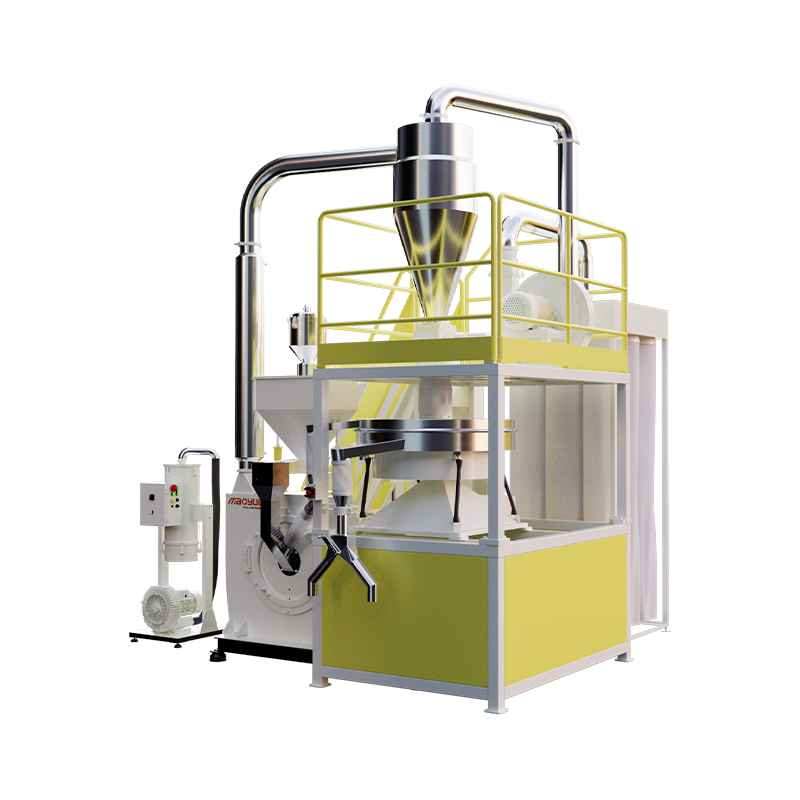
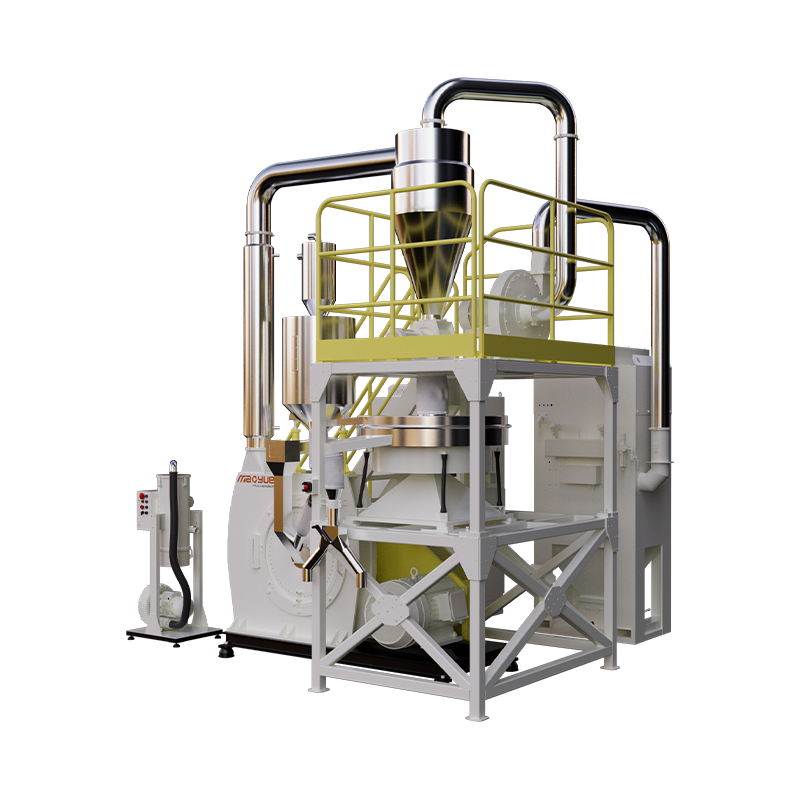
Testresultater kan hjælpe med at identificere, hvilke dele af produktionslinjen, der kræver nærmere vurdering. Afhængigt af kundens måloutput og pulverspecifikationer kan vurderingen af udstyrskonfigurationen dække hovedpulveriseringsanlægget, fodersystemet, kølesystemet, sigteudstyret og pulvertransport- og opsamlingsenhederne.
Hvis f.eks. pulveret allerede opfylder den krævede finhed, men det endelige opsamlede output forbliver lavt, bør udlednings- og opsamlingsstadierne undersøges i stedet for udelukkende at fokusere på hovedpulveriseringsmaskinen.
Hvis temperaturstigninger forekommer sammen med materialeadhæsion, bør materialeegenskaber, fodringsbetingelser og kølekonfiguration evalueres sammen.
Mao Yue fokuserer på at matche den komplette forarbejdningslinje til kundens materiale- og produktionskrav frem for blot at vælge en maskine med en højere nominel kapacitet.
Egen fremstilling af slibeskiver og -klinger til styring af kritisk komponentproduktion

Mao Yue fremstiller sine egne slibeskiver og -klinger, hvilket giver større kontrol over vigtige fremstillings- og inspektionsprocesser for disse kritiske komponenter.
Slibeskivedesign, bearbejdningsnøjagtighed, overfladetilstand og slid kan alle påvirke pulveriseringsydelsen under drift. Ved at styre kritisk komponentfremstilling og inspicere komponenttilstand kan Mao Yue yde mere målrettet teknisk support, når kunder vurderer slid på slibeskiver, vedligeholdelseskrav eller udskiftningstidspunkt.
For kunderne giver dette et klarere grundlag for at forstå tilstanden af kritiske slidkomponenter og planlægge vedligeholdelse og udskiftning under maskindrift.
Hvilken information skal du forberede, før du kontakter en udstyrsproducent?
Hvis din farve masterbatch pulverizer oplever faldende output, fluktuerende pulveropsamlingshastigheder eller ustabil kontinuerlig drift, skal du forberede følgende oplysninger for at understøtte en mere målrettet vurdering:
-
Materialeoplysninger: Polymerbærer, relevante formuleringsdetaljer og materialebatch.
-
Foderbetingelser: Materialeform, partikel- eller pelletstørrelse, fodringsmetode og omtrentlig tilførselshastighed.
-
Krav til pulver: Målfinhed og påkrævet partikelstørrelsesfordeling.
-
Produktionsmål: Nødvendig ydelse i kg/t og forventede driftstimer pr. dag.
-
Problembeskrivelse: Indledende output, efterfølgende output, faktisk driftstid og hvornår faldet begynder.
-
Driftsbetingelser: Temperaturregistreringer, materialeadhæsion, driftsafbrydelser eller materialeopbygning.
-
Eksisterende udstyr: Pulverizer-model og motorkraft, kølemetode, udledningskonfiguration og opsætning af pulveropsamling.
Evaluer din Color Masterbatch Pulverizer-konfiguration
Hvis din farve masterbatch pulverizer oplever faldende output, fluktuerende pulveropsamlingshastigheder eller materialeadhæsion under kontinuerlig produktion, kontakt Mao Yue.
Angiv din materialetype, målpulverfinhed, strømudgang, målkapacitet og driftsbetingelser. Baseret på dine faktiske produktionskrav kan Mao Yue hjælpe med at vurdere udstyrskonfigurationen og diskutere en materialetestplan, hvor det er relevant.
Testresultater gælder for de anvendte specifikke materialer og testbetingelser. Den faktiske produktionsydelse kan stadig blive påvirket af formulering, driftsparametre og betingelser på stedet.