

 中文简体
Agglomeration af farvemasterbatch-pulver og materialeklæbning under pulverisering kan påvirke pulverkonsistensen, materialetransport og kontinuerlig produktion. Under slibning kan materiale klæbe til slibeskiverne, samle sig inde i slibekammeret eller danne klumper efter udledning.
Disse problemer kan være relateret til polymerbæreregenskaber, formuleringsforskelle, friktionsvarme, ustabil tilførsel, utilstrækkelig afkøling eller ændringer i slibeskivens tilstand.
For at reducere agglomeration er det vigtigt at identificere, hvor klæbning forekommer, undersøge de potentielle bidragende faktorer og verificere, om justeringer forbedrer pulverkvaliteten og produktionsstabiliteten gennem faktisk materialetestning.
Hvorfor har Color Masterbatch Powder tendens til at agglomerere under pulverisering?
Farve masterbatch formuleringer varierer, så agglomeration bør undersøges baseret på det faktiske materiale i stedet for at antage, at alle formuleringer opfører sig på samme måde under pulverisering.
Friktionsvarme forårsager polymerblødgøring
Mekanisk pulverisering genererer varme gennem friktion mellem materialet og slibefladerne. Når temperaturen nærmer sig blødgørings- eller klæbrighedsområdet for en bestemt formulering, kan nogle polymerbærere blive klæbrige og vanskeligere at nedbryde effektivt.
Det blødgjorte materiale kan klæbe til slibeskiverne eller kammeroverfladerne. Fint pulver kan derefter samle sig på disse aflejringer og gradvist danne større klumper.
Forskelle i råvareegenskaber og formuleringer
Forskellige polymerbærere reagerer forskelligt på temperatur og mekaniske kræfter. Pigmenter, fyldstoffer, voks, smøremidler og andre additiver kan også påvirke pulveriseringsevnen.
Derfor er malebetingelser, der er egnede til én farve masterbatch-formulering, muligvis ikke passende for en anden. Faktisk materialeprøvning er nødvendig for at bestemme passende driftsforhold.
Ustabil fodring eller materialeophobning
Overdreven fodring kan øge materialebelastningen og varmeudviklingen, mens fluktuerende tilførselshastigheder kan gøre formalingsprocessen ustabil.
Hvis materiale kommer hurtigere ind i formalingskammeret, end det kan behandles og udledes, kan der opstå ophobning. Disse aflejringer kan opsamle yderligere pulver og øge risikoen for agglomeration.
Utilstrækkelig kølekapacitet
Hvis køleluftstrømmen er utilstrækkelig, kølepassager er blokerede, eller kølesystemet ikke kan klare den faktiske produktionsbelastning, kan der ophobes varme under kontinuerlig drift.
Pulver, der klarer sig godt under et kort maskinforsøg, kan stadig udvikle problemer med at klæbe under længerevarende produktion. Temperaturændringer under kontinuerlig drift giver derfor mere brugbar information end observationer kun foretaget under opstart.
Indstillinger for slibediskens tilstand og diskgab
Slibeskivens slid, ujævne arbejdsflader eller uegnede skivespalteindstillinger kan ændre slibeeffektiviteten og friktionsforholdene. Afhængigt af materialeegenskaberne og driftsparametrene kan disse ændringer påvirke temperatur, output og partikelstørrelsesfordeling.
Slibeskivens tilstand bør derfor evalueres sammen med tilførsels- og køleydelse for at bestemme, om mekaniske ændringer påvirker produktionen.
Hvordan kan agglomerering og klæbning reduceres under Color Masterbatch Pulverisering?
En effektiv tilgang er at matche materialeegenskaberne med passende slibeforhold og kølekapacitet, og derefter verificere resultaterne gennem målrettet test.
Trin 1: Test det faktiske farve masterbatch-materiale
Begynd med at teste det materiale, der er beregnet til produktion. Registrer polymerbæreren, tilgængelige formuleringsoplysninger, foderstørrelse, målfinhed og påkrævet output.
Under testen skal du observere, hvor der sker klæbning, og sammenligne det resulterende pulver med målpartikelstørrelsesfordelingen. Dette hjælper med at afgøre, om hovedproblemet er relateret til materialeegenskaber, varmeakkumulering, fodringsforhold eller slibeydelse.
Trin 2: Tilpas slibebetingelser til materialeegenskaber

Kontroller slibeskivens mellemrum, fremføringshastighed, justerbar rotationshastighed, hvor det er relevant, og målfinhed.
Hvis materialet bliver klæbrigt, må du ikke automatisk reducere skivespalten eller øge slibeintensiteten. Under visse forhold kan disse justeringer øge friktionen og temperaturen.
Juster én hovedparameter ad gangen, og sammenlign resultaterne før og efter hver ændring. Målet er at opnå den nødvendige finhed og samtidig undgå unødig varmeudvikling og materialeophobning.
Trin 3: Styr temperaturstigning under kontinuerlig produktion

Overvåg temperaturændringer under opstart og forlænget drift. Hvis klæbningen bliver mere alvorlig, efterhånden som driftstiden øges, sammenlignes temperaturtendensen med placeringen og omfanget af materialeaflejringer.
Kontroller også køleluftstrøm, vandcirkulation, hvor det er relevant, og tilstanden af kølepassager. Afhængigt af materialet, maskinkonfigurationen og produktionsbelastningen kan luftkøling eller kombineret luft- og vandkøling hjælpe med at fjerne varme, der genereres under pulverisering.
Øget kølekapacitet eliminerer dog ikke automatisk agglomeration. Kølekonfigurationens egnethed skal stadig verificeres under faktiske materiale- og driftsforhold.
Trin 4: Oprethold stabil fodring og materialeudledning

Hold fodring stabilt og bekræft, at transport-, screenings- og opsamlingssystemerne kan håndtere det faktiske produktionsoutput.
Undersøg føde- og udløbspassager, sigteudstyr og støvopsamlingskomponenter for blokeringer eller materialeophobning.
Hvis slibekammeret forbliver relativt rent, men der opstår klumper efter udledning, skal du undersøge nedstrøms transport-, sigte-, opsamlings- og materialehåndteringsforhold i stedet for at antage, at problemet udelukkende stammer fra slibekammeret.
Trin 5: Undersøg slibeskivens tilstand og bekræft resultaterne

Kontroller slid på slibeskiver, ensartet arbejdsflade og eventuelle ændringer i skivespalten. Efter hver justering, sammenligne driftsresultater under konsistente forhold, når det er muligt.
Fokuser på følgende indikatorer:
-
Pulvertemperatur ved konsekvente prøveudtagningssteder
-
Materialefastklæbnings- og aflejringssteder
-
Partikelstørrelsesfordeling og andelen af overdimensionerede partikler
-
Faktisk produktion under kontinuerlig produktion
-
Pulverudledning og transportstabilitet
En effektiv justering bør reducere klæbning eller agglomeration, samtidig med at de krævede finheds- og outputmål opfyldes. Kontinuerlig produktionstest over en passende periode er også nødvendig for at bekræfte, at forbedringen kan opretholdes.
Color Masterbatch Powder Agglomeration Fejlfindingsvejledning: Hvor opstår problemet?
Disse observationer er fejlfindingsspor snarere end endelige diagnoser. Flere faktorer kan bidrage til det samme problem, så målrettet test er nødvendig for at identificere de faktiske årsager.
Hvordan kan Mao Yue Pulverizers hjælpe med at imødegå Color Masterbatch Powder Agglomeration?
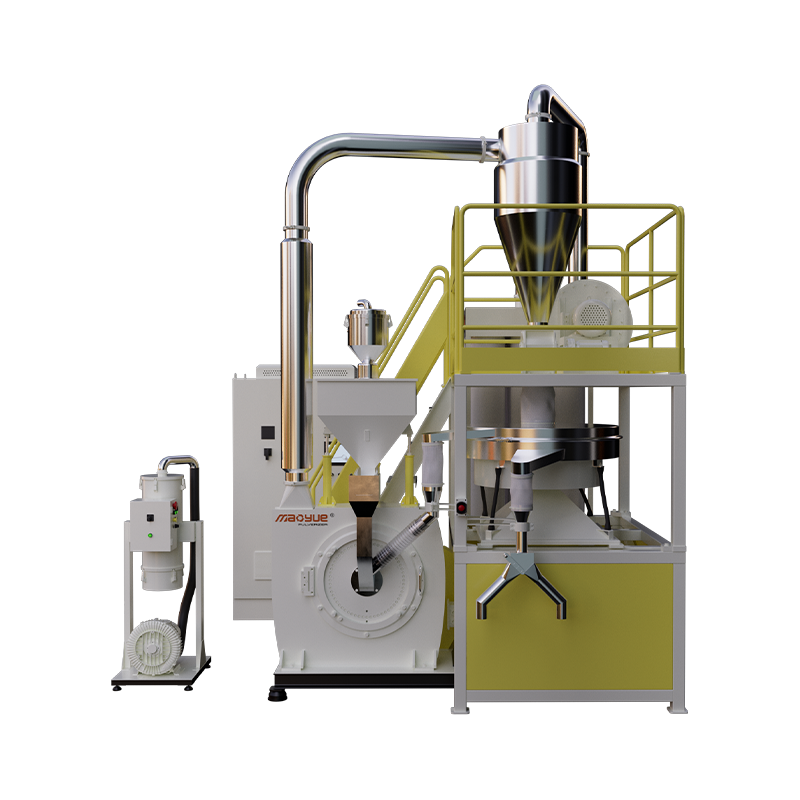
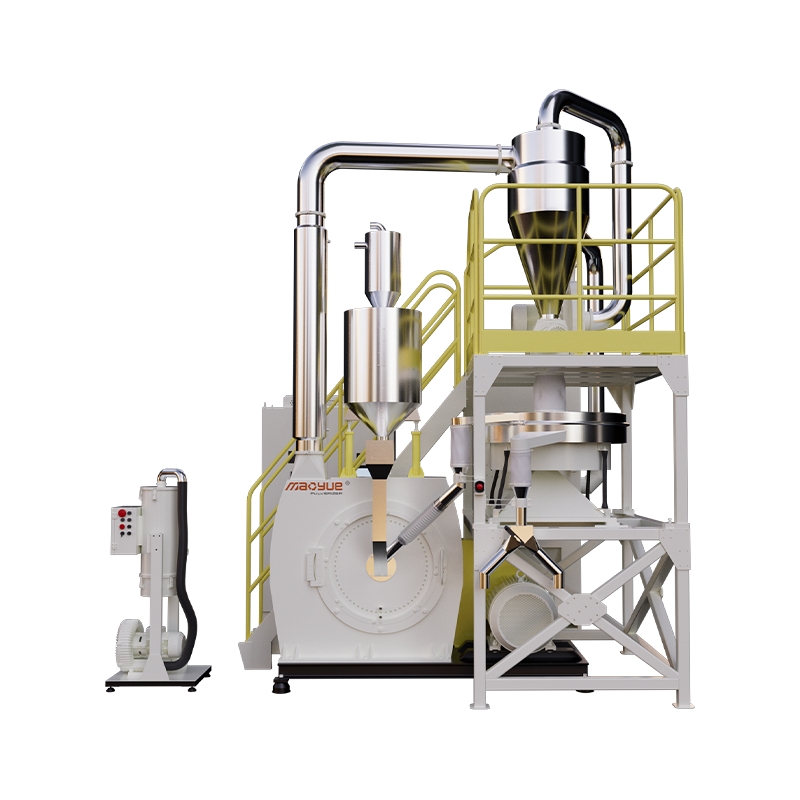
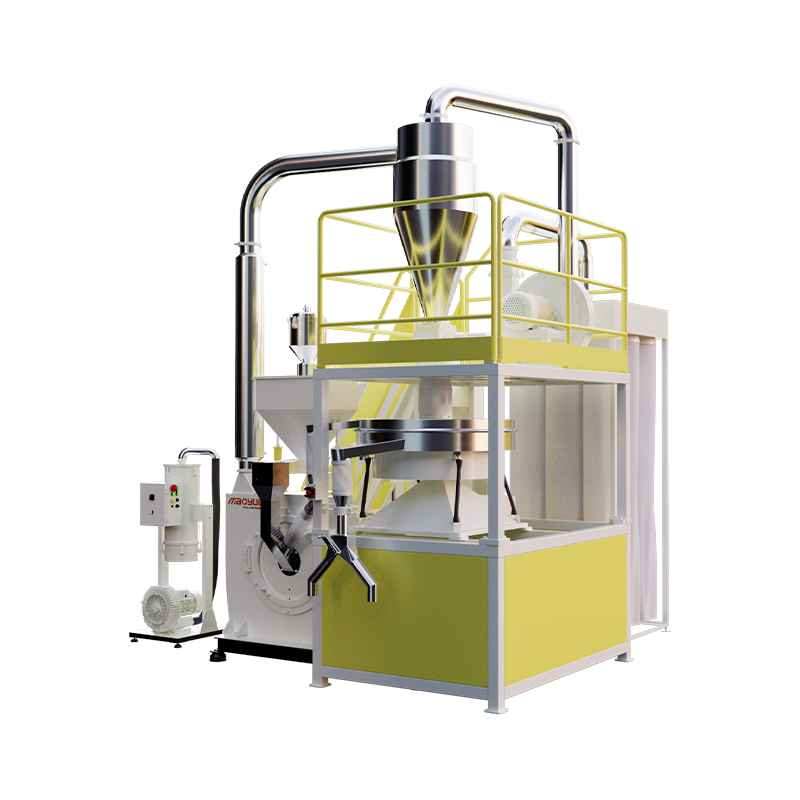
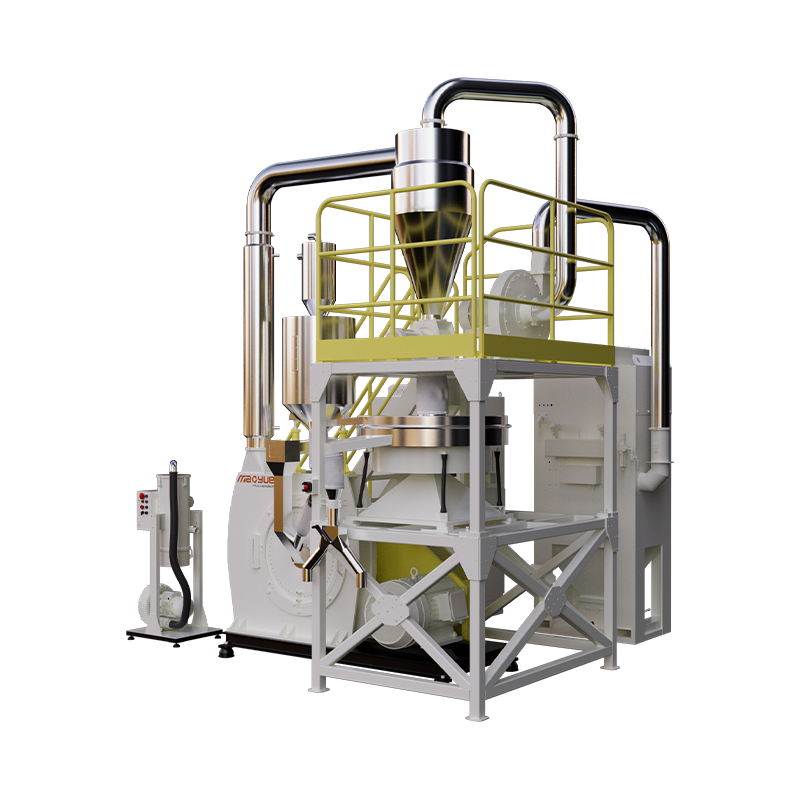
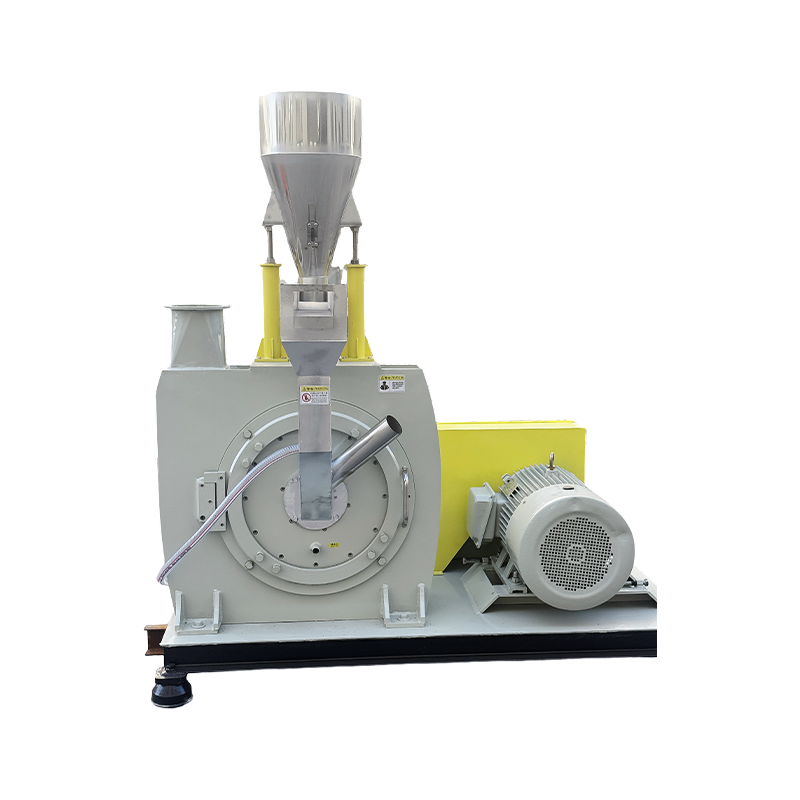
Color masterbatch pulver agglomeration kan skyldes forskelle i polymerbærere, formuleringer og produktionsbetingelser. Gennem egentlig materialetestning, matchning af udstyrskonfiguration og egen fremstilling af vigtige arbejdskomponenter, Mao Yue hjælper kunderne med at evaluere maskinens egnethed før køb og træffe mere informerede valg af udstyr.

Faktisk materialetest for mere informeret udstyrsvalg
Forskellige farve masterbatch-formuleringer kan udvise forskellige temperaturstigninger, klæbningstendenser og pulveregenskaber under pulverisering. Maskinspecifikationer alene kan ikke præcist forudsige den faktiske produktionsydelse.
Mao Yue understøtter materialeforsøg ved hjælp af kundernes faktiske farvemasterbatch-materialer. Baseret på målfinheds- og outputkravene evaluerer testene pulverets tilstand, output, temperaturændringer og observerbar vedhæftning under de aftalte testbetingelser.
Disse test hjælper kunder med at vurdere maskinens egnethed til deres specifikke materialer før køb og giver et mere praktisk grundlag for valg af udstyr end at stole på generelle specifikationer alene.
Match udstyr og proceskonfigurationer til produktionskrav
Valg af udstyr kræver mere end at overveje målfinhed og output. Materialeegenskaber, fodringsforhold, kølebehov og nedstrøms opsamlingssystemer skal også evalueres.
Baseret på materialetestresultater og produktionskrav vurderer Mao Yue passende slibeskivekonfigurationer, tilførselsmetoder, køleløsninger og materialeopsamlingssystemer. Afhængigt af applikationen kan luftkøling eller kombineret luft- og vandkøling overvejes, med egnetheden vurderet i forhold til den faktiske driftsydelse.
Denne materiale- og procesbaserede tilgang hjælper kunder med at forstå, hvordan forskellige konfigurationer kan påvirke pulverkvalitet, produktionskapacitet og driftsstabilitet før køb, hvilket reducerer usikkerheden ved at vælge udstyr udelukkende baseret på teoretisk kapacitet eller standardkonfigurationer.
Egen fremstilling af slibeskiver og nøglekomponenter

Slibeskiver og -klinger er kritiske arbejdskomponenter i plastknusere af skivetype. Deres arbejdsgeometri, overfladetilstand og slid kan påvirke slibeydelse, output og partikelstørrelsesfordeling.
Mao Yue fremstiller sine egne slibeskiver og -klinger og bevarer kontrollen over nøglekomponentdesign, fremstillingsprocesser og inspektion. Dette hjælper med at styre produktionskonsistensen og gør slibeskivens tilstand til en vigtig faktor at undersøge, når produktionsydelsen ændres.
Når partikelstørrelsesvariationer, udsving i output eller øget klæbning forekommer, kan materialeegenskaber, driftsparametre og nøglekomponentens tilstand evalueres sammen for at bestemme, om slid på slibeskiver eller ændringer i arbejdstilstand er medvirkende faktorer, i stedet for automatisk at tilskrive alle agglomerationsproblemer til maskinen eller temperaturen.
For kunder, der har behov for langsigtet kontinuerlig produktion, giver denne kontrol over fremstilling og inspektion af nøglekomponenter et mere pålideligt grundlag for udstyrsvedligeholdelse, vurdering af produktionstilstand og efterfølgende procesjusteringer.
Få en Color Masterbatch Pulveriseringsløsning til dit materiale
Color masterbatch pulver agglomeration kan involvere flere faktorer, herunder materialeegenskaber, formalingsbetingelser og udstyrskonfiguration. En passende løsning bør baseres på de faktiske materiale- og produktionskrav.
Kontakt Mao Yue med din farvemasterbatch-type, foderstørrelse, målfinhed, forventet output og aktuelle agglomerationsproblemer for at arrangere en egentlig materialeprøve. Under aftalte testbetingelser kan Mao Yue evaluere pulverfinhed, output, temperaturændringer og observerbar fastholdelse for at understøtte valg af udstyr og konfigurationsmatchning.