

 中文简体
Selv når en pulverisator ser ud til at fungere normalt, kan farve masterbatch-pulver stadig vise inkonsistente partikelstørrelser. Nogle partikler kan være for grove, andre for fine, eller partikelstørrelsesfordelingen kan ændre sig under kontinuerlig produktion.
Disse variationer kan påvirke pulverhåndtering, nedstrømsbehandling og produktionsstabilitet. Almindelige årsager omfatter råmaterialevariationer, slid på slibeskiver, indstillinger for skivespalte, temperaturændringer, ustabil fodring og sigteproblemer. For at vælge en effektiv forbedringstiltag er det ene trin at identificere, hvor partikelstørrelsesvariationen opstår.
Seks hovedårsager til inkonsekvent farve masterbatch-pulverpartikelstørrelse
Variationer i råvareegenskaber
Polymerbæreren, pigmenter, fyldstoffer og additiver i farvemasterbatch kan påvirke materialets hårdhed, sejhed, termiske egenskaber og slibeadfærd. Derfor, selv når pulverisatorens driftsparametre forbliver uændrede, kan forskelle i formulering, materialebatch eller fødestørrelse forårsage variationer i pulverpartikelstørrelsesfordelingen.
Sådan kontrolleres og verificeres
-
Sammenlign råmaterialeoplysninger, formuleringsregistreringer og foderstørrelser på tværs af forskellige batcher.
-
Hvor udstyrsforholdene tillader det, test materialer fra forskellige partier, mens andre driftsbetingelser holdes så konsistente som muligt.
-
Brug de samme prøvetagnings- og partikelstørrelsestestmetoder til at sammenligne resultaterne fra hver batch.
Hvis partikelstørrelsesændringer falder sammen med ændringer i råvarebatch, og forskellene forbliver under sammenlignelige udstyrsforhold, kan råvareegenskaber være en medvirkende faktor. Hvis både råmaterialerne og driftsparametrene ændres samtidigt, er der behov for yderligere test for at skelne deres individuelle effekter.
Slibeskiveslid ændrer slibeydelse
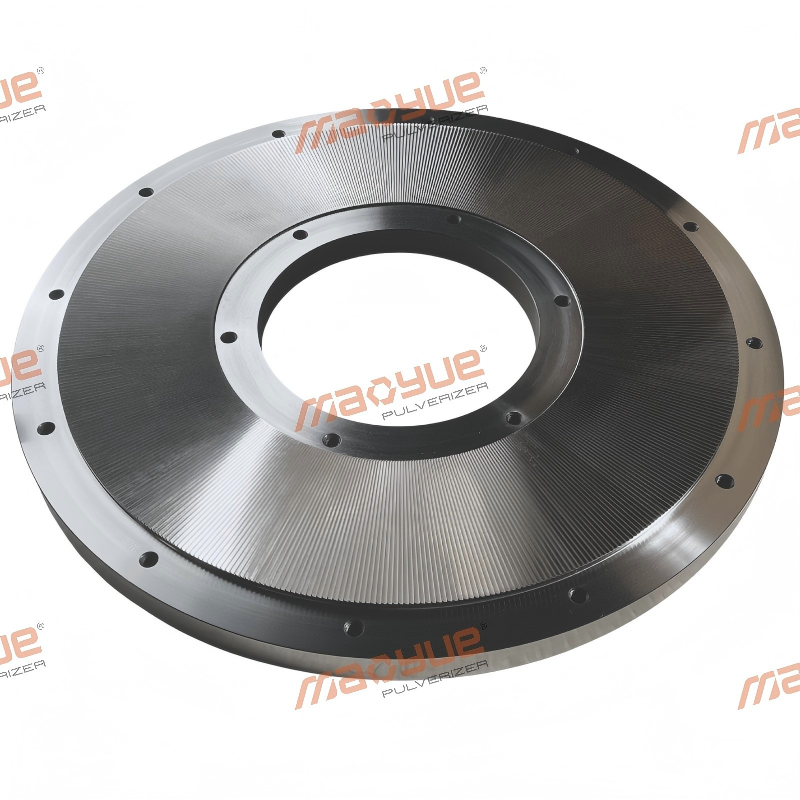
Slibeskivens arbejdsflades geometri påvirker slibeprocessen. Da skiven bruges over tid, kan den udvikle slid, ujævn skade eller materialeaflejringer, som kan ændre slibeydelsen.
Under ellers lignende forhold kan disse ændringer øge andelen af grove partikler eller påvirke partikelstørrelsesfordelingen. Unormale partikelstørrelsesresultater alene beviser dog ikke, at slibeskive er slidt og bør ikke bruges som eneste grundlag for udskiftning.
Sådan kontrolleres og verificeres
-
Undersøg slibeskivens arbejdsflade for ujævnt slid, skader eller materialeaflejringer.
-
Gennemgå komponentserviceregistreringer, vedligeholdelsesjournaler og pulverprøver indsamlet på forskellige driftsstadier.
-
Hold råmaterialet, tilførselshastigheden og slibeskivemellemrummet så konsistent som muligt, når du sammenligner partikelstørrelsestestresultater.
Hvis der findes synlige abnormiteter på arbejdsfladen, og ændringer i partikelstørrelsen fortsætter under sammenlignelige driftsforhold, kan slibeskivens tilstand være en vigtig medvirkende faktor. Sammenligning af resultater før og efter vedligeholdelse eller udskiftning af komponenter kan hjælpe med at verificere denne vurdering, mens der tages højde for eventuelle andre ændringer i driftsbetingelserne.
Et forkert slibeskivegab påvirker partikelstørrelsen

Slibeskivemellemrummet påvirker slibeintensiteten og egenskaberne af det resulterende pulver. Hvis mellemrummet ikke matcher materialeegenskaberne og målpartikelstørrelsen, kan det færdige pulver indeholde for mange grove partikler eller en uegnet andel af fine partikler.
Et mellemrum, der er for stort, kan resultere i utilstrækkelig størrelsesreduktion. Under visse udstyrs- og materialeforhold kan et mellemrum, der er for smalt, øge friktion, varmeudvikling eller mekanisk belastning. Gap-justering skal derfor balancere krav til partikelstørrelse, gennemløb og kontinuerlig driftsstabilitet i stedet for blot at sigte efter det mindst mulige mellemrum.
Sådan kontrolleres og verificeres
-
Kontroller, om den aktuelle afstandsindstilling matcher målpulverspecifikationerne.
-
Bekræft, at justeringsmekanismen kan opretholde det indstillede mellemrum konsekvent.
-
Inden for udstyrets tilladte driftsområde justeres en hovedvariabel ad gangen og partikelstørrelsesfordelingen sammenlignes før og efter justeringen.
-
Registrer gennemløb og temperatur på samme tid for at bestemme, om partikelstørrelsesforbedringer er ledsaget af væsentlige ændringer i andre driftsindikatorer.
Hvis den justerede indstilling bringer partikelstørrelsesfordelingen tættere på målområdet og giver lignende resultater i gentagne tests under sammenlignelige forhold, kan den være bedre egnet til anvendelsen. Hvis der er ringe forbedring, skal du revurdere andre medvirkende faktorer i stedet for at fortsætte med at indsnævre kløften uden tilstrækkelig dokumentation.
For høj temperatur forårsager materialeblødgøring eller agglomerering
Mekanisk slibning genererer varme. Afhængigt af polymerbæreren og formuleringen, stigende temperaturer kan blødgøre materialet, øge dets tendens til at klæbe til slibeskivens arbejdsflade eller få fine partikler til at klæbe sammen og danne agglomerater.
Som følge heraf er unormalt store partikler i det færdige pulver ikke nødvendigvis forårsaget af utilstrækkelig formaling. De kan også dannes, når mindre partikler klæber sammen. At skelne mellem disse to forhold hjælper med at forhindre uhensigtsmæssige justeringer af slibeparametrene.
Sådan kontrolleres og verificeres
-
Registrer temperaturændringer under opstart og kontinuerlig drift.
-
Undersøg slibekammeret og arbejdsflader for materialeaflejringer eller vedhæftning.
-
Sammenlign pulverprøver indsamlet under opstart med dem, der er indsamlet, efter at maskinen har kørt i en periode.
-
Brug en passende testmetode til at vurdere, om de unormale grove partikler kan være dannet gennem agglomeration.
Hvis stigende temperaturer falder sammen med øget vedhæftning eller agglomeration, kan termisk blødgøring være en medvirkende faktor. Hvis der ikke observeres nogen tydelig adhæsion, men andelen af grove partikler forbliver høj, er yderligere kontrol af slibebetingelser, komponenttilstand og sigteydelse nødvendig.
Ustabil fodring forårsager udsving i slibeforhold

Stabil fodring hjælper med at opretholde en relativt ensartet driftsbelastning inde i slibekammeret. Hvis materiale kommer ind i pulverisatoren intermitterende, kan udstyrsbelastningen svinge, hvilket ændrer betingelserne for formaling.
Når partikelstørrelsesændringer falder sammen med udsving i udstyrsbelastning eller tilførselshastighed, bør fodringssystemet inspiceres i stedet for umiddelbart at antage, at slibeskiven er slidt eller beskadiget.
Sådan kontrolleres og verificeres
-
Vær opmærksom på, om der kommer materiale ind i pulverisatoren kontinuerligt og konsekvent.
-
Kontroller fodringssystemet for brodannelse, materialeophobning eller begrænset udledning.
-
Sammenlign tilførselshastighed, udstyrsbelastning og gennemløbsregistreringer for at bestemme, om partikelstørrelsesændringer forekommer omkring samme tid som fodringsudsving.
-
Efter forbedring af fodringsstabiliteten skal du indsamle nye prøver ved hjælp af den samme prøveudtagningsmetode og sammenligne resultaterne.
Hvis fodringsudsving har en klar tidssammenhæng med partikelstørrelsesændringer, og pulveret bliver mere konsistent efter at fodring er stabiliseret, kan fodringsforhold være en medvirkende faktor. Hvis problemet fortsætter, efter at fodringen er blevet stabil, skal du undersøge andre stadier af processen.
Screening og klassificering er ikke korrekt matchet

Slibning reducerer materialestørrelsen, mens sigtning separerer partikler i henhold til de relevante separationsbetingelser. Selvom pulveret, der forlader pulverisatoren, lever op til forventningerne, kan en uegnet sigteopsætning, beskadiget skærmnet, dårlig tætning eller materialeomløb stadig påvirke slutproduktet.
Sådan kontrolleres og verificeres
Hvor udstyrslayoutet tillader det, indsamles separate prøver fra pulveriseringsudløbet og det færdige produkt efter screening. Sammenlign dem med den samme testmetode.
-
Hvis prøven af pulveriseringsudløbet allerede indeholder for mange partikler uden for specifikationen, skal du undersøge råmaterialerne og formalingsbetingelserne nærmere.
-
Hvis udløbsprøven opfylder kravene, men det færdige produkt ikke gør det, skal du prioritere kontrol af skærmens integritet, skærmspecifikationer, tætning og materialeomløb.
-
Hvis unormal partikelstørrelse kan være relateret til materialerester eller kontaminering, skal du også inspicere nedstrøms transport-, opsamlings- og rengøringsprocesser.
Sammenligning af prøver fra forskellige processtadier hjælper med at identificere, hvor partikelstørrelsesabnormiteten optræder og bestemme, hvilke områder der skal undersøges først.
Hvis testresultaterne afviger væsentligt før og efter screening, er yderligere vurdering af skærmens specifikationer, screeningseffektivitet og materialetilstand nødvendig. Den nominelle sigteåbning alene kan ikke garantere, at det færdige pulver opfylder målpartikelstørrelsesområdet.
Sådan identificeres den faktiske årsag til inkonsekvent farve masterbatch-pulverpartikelstørrelse
Det ene trin i fejlfinding er at afgøre, om der opstår partikelstørrelsesforskelle mellem råvarebatcher eller udvikles under kontinuerlig produktion af samme batch. Det er også vigtigt at identificere det tidligste processtadium, hvor abnormiteten opstår.
For forskelle mellem batcher skal du prioritere sammenligninger af råmaterialeoplysninger, formuleringsregistreringer og foderstørrelse. For variationer, der udvikler sig over tid inden for samme batch, skal slibeskivens tilstand, materialetemperatur, tilførselshastighed og udstyrsdriftsregistreringer evalueres sammen.
Hvis problemet kan opstå under screening eller nedstrømshåndtering, skal prøver fra pulveriseringsudløbet sammenlignes med prøverne fra det færdige produkt, når det er muligt. Dette hjælper med at undgå at tilskrive enhver unormal partikelstørrelse til formalingsprocessen.
Når de potentielle medvirkende faktorer er blevet identificeret, skal du kontrollere de vigtigste variabler, hvor det er muligt, og udføre sammenligninger ved hjælp af konsistente prøveudtagnings- og testmetoder. Evaluer resultaterne i forhold til målpartikelstørrelsesspecifikationerne, vælg en passende metode, såsom sigteanalyse eller laserdiffraktion i henhold til den faktiske anvendelse. Resultater fra forskellige testmetoder bør ikke sammenlignes direkte uden et gyldigt sammenligningsgrundlag.
Når du har foretaget en justering, skal du sammenligne partikelstørrelsesfordelingen, andelen af partikler uden for specifikationen og relevante driftsdata. Resultater, der kan reproduceres under sammenlignelige forhold, giver stærkere bevis for at identificere årsagen og evaluere justeringen. En enkelt test kan give nyttige spor, men det er muligvis ikke tilstrækkeligt til at bekræfte den grundlæggende årsag.
Hurtig diagnostisk tabel for partikelstørrelsesproblemer
Denne diagnostiske tabel hjælper med at prioritere inspektioner. Det bør ikke bruges alene til at foretage en endelig bestemmelse af årsagen.
Hvorfor er en stabil partikelstørrelsesfordeling vigtig?
For farve masterbatch pulver er målet ikke blot at producere finere partikler. Pulveret skal opfylde partikelstørrelseskravene for den specifikke formulering, anvendelse og nedstrøms forarbejdningsmetode.
En stabil partikelstørrelsesfordeling hjælper med at opretholde ensartet pulverhåndtering og -tilførsel, reducere variationer mellem produktionsbatcher og sikre, at det færdige pulver forbliver tættere på de påkrævede anvendelsesspecifikationer.
Partikelstørrelsen er dog ikke den eneste faktor, der bestemmer pigmentdispersion eller slutproduktets kvalitet. Polymerbæreregenskaber, pigmentegenskaber, formulering og nedstrøms forarbejdningsbetingelser kan også have en indvirkning.
Derfor bør formalingsydelsen evalueres ud fra, om pulveret konsekvent opfylder målspecifikationerne og de faktiske anvendelseskrav, i stedet for udelukkende at stole på den gennemsnitlige partikelstørrelse eller det visuelle udseende.

Hvordan Mao Yue hjælper med at forbedre farve masterbatch slibekonsistens
Inkonsekvent farve masterbatch-pulverpartikelstørrelse betyder ikke nødvendigvis, at hele pulverisatoren skal udskiftes. En mere praktisk tilgang er at identificere, hvor abnormiteten opstår først, og derefter bruge testresultater til at bestemme, om råmaterialeforberedelse, formalingsbetingelser, kernekomponenter eller nedstrømsscreening skal behandles.
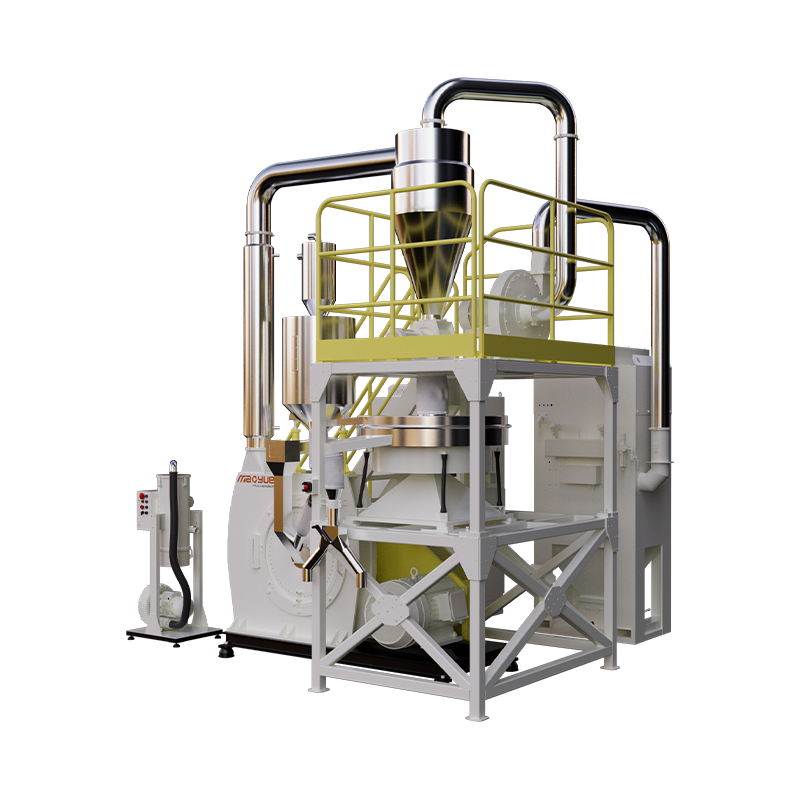
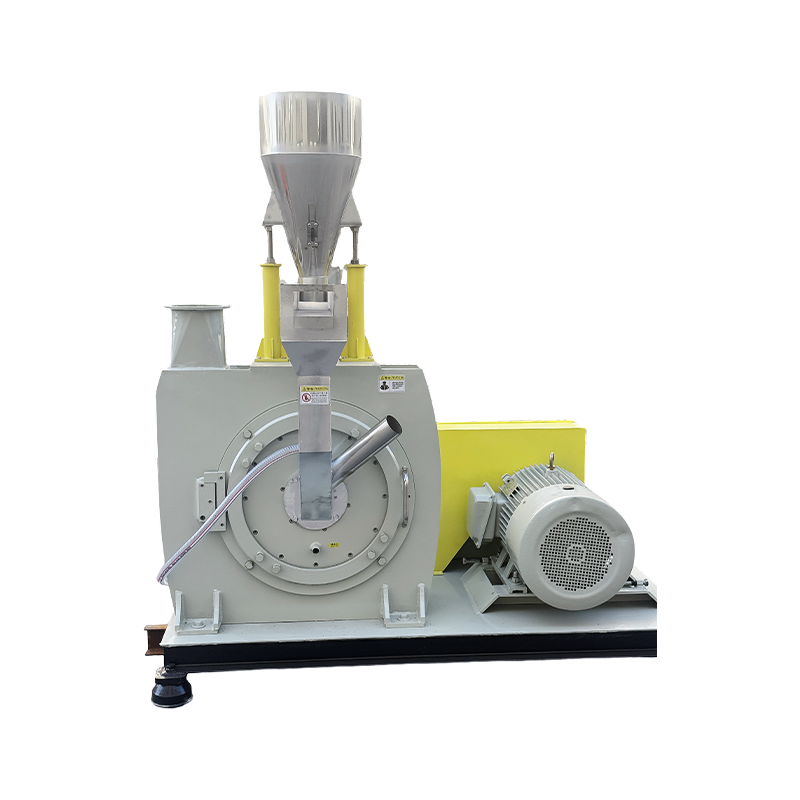
Mao Yue har specialiseret sig i forskning og udvikling og fremstilling af skive-type plast pulverizers. Ved at kombinere faktisk materialetestning, egen fremstilling af slibeskiver og -klinger og matchning af driftstilstand kan Mao Yue hjælpe kunder med at evaluere slibeydelse og udstyrskonfigurationer baseret på deres specifikke krav.
Test faktiske materialer, før du vælger udstyr

Forskellige farve masterbatch formuleringer kan opføre sig forskelligt under slibning. Materialenavnet eller målmaskestørrelsen alene er ikke nok til at bestemme, hvordan en pulverisator vil præstere under faktiske produktionsforhold.
Hvor testbetingelserne tillader det, kan Mao Yue teste materialer leveret af kunder og registrere relevante resultater, herunder pulverfinhed, gennemløb, temperaturændringer og driftsbetingelser, i henhold til testomfanget.
Sammenligning af disse resultater med kundens målspecifikationer hjælper med at vurdere, om den aktuelle udstyrskonfiguration passer til applikationen, og om der er behov for yderligere evaluering af slibeparametre eller køleforhold.
For problemer, der involverer flere medvirkende faktorer, kan yderligere test være nødvendig. En enkelt test bør ikke behandles som et afgørende bevis for den grundlæggende årsag.
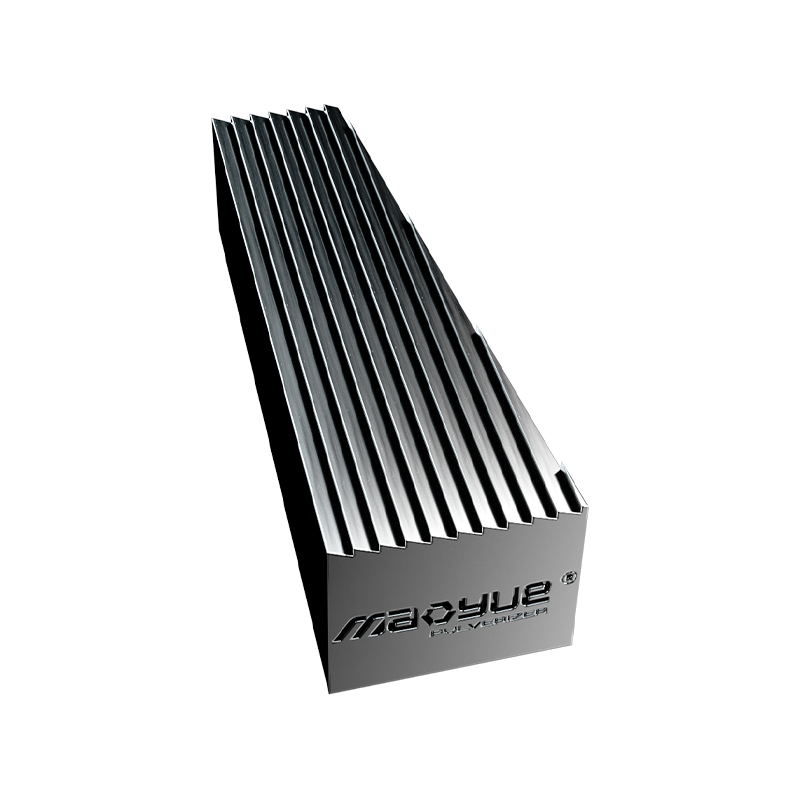
Egen fremstilling af slibeskiver og knive

Tilstanden af slibeskiver og knive påvirker arbejdsgeometri og slibeydelse. Mao Yue fremstiller sine egne slibeskiver og -klinger, hvilket hjælper med at bevare kontrollen over fremstillings- og inspektionsprocesserne for disse kernekomponenter.
Når partikelstørrelsen ændrer sig over tid, kan inspektioner af arbejdsflader, komponentserviceregistreringer og pulvertestresultater evalueres sammen for at bestemme, om komponentens tilstand kan påvirke slibeydelsen.
Hvis den tilgængelige dokumentation ikke retfærdiggør udskiftning af komponenter, bør andre driftsfaktorer undersøges først. Sammenligning af resultater før og efter vedligeholdelse eller udskiftning kan give et mere pålideligt grundlag for fremtidig komponentstyring og hjælpe med at undgå udskiftning af slibeskiver udelukkende på grund af et enkelt resultat af unormal partikelstørrelse.
Tilpas slibebetingelserne til målpulveret

Partikelstørrelsens konsistens afhænger ikke kun af slibeskivens tilstand, men også af skivespalten, tilførselsbetingelserne, kølekonfigurationen og sigteopsætningen.
Mao Yue kan evaluere relevante udstyrskonfigurationer og driftsforhold baseret på kundens materialeegenskaber, målpartikelstørrelse og gennemløbskrav. Hvor forholdene tillader det, hjælper sammenligning af partikelstørrelsesfordeling, gennemløb og temperatur før og efter justeringer med til at bestemme, om ændringerne har opnået de tilsigtede resultater.
Hvis abnormiteten faktisk stammer fra screenings- eller nedstrømsbehandlingssystemet, bør det relevante system inspiceres i stedet for at fortsætte med at justere slibeskivens parametre.
Denne tilgang, der er baseret på faktiske materialetest og driftsdata, hjælper kunderne med at vælge passende udstyrskonfigurationer og fejlfindingsforanstaltninger, samtidig med at unødvendige parameterjusteringer og komponentudskiftning reduceres.
Få en Color Masterbatch Pulveriseringsløsning til dit materiale
Hvis din farve masterbatch pulverizer producerer for store grove partikler, en unormal andel af fine partikler, pulver agglomeration eller partikelstørrelsesvariationer mellem batcher, kan du give Mao Yue følgende oplysninger til en indledende vurdering af dine ansøgningskrav:
-
Materialetype: Polymerbærer og kendte formuleringsdetaljer.
-
Foderstørrelse: Original partikel- eller materialestørrelse.
-
Målpartikelstørrelse: Påkrævet maskestørrelse eller partikelstørrelsesområde.
-
Målgennemstrømning: Forventet behandlingskapacitet i kg/t.
-
Aktuelt problem: Det observerede problem og hvornår eller hvor det opstår i produktionsprocessen.
Hvis det er tilgængeligt, kan du også levere partikelstørrelsestestresultater, temperaturregistreringer eller prøver indsamlet på forskellige driftsstadier. Disse oplysninger kan hjælpe med at indsnævre de mulige årsager og afgøre, om der er behov for egentlig materialetestning.
Kontakt Mao Yue for at diskutere en plastpulveriseringsløsning, der er skræddersyet til dit farvemasterbatch-materiale, målpartikelstørrelse og produktionskrav.