

 中文简体
Når den samme masterbatch-pulverisator bruges til at behandle materialer af forskellige farver, kan restpulver fra den forrige produktionsbatch blandes med den næste batch, hvilket forårsager farvekrydskontaminering.
Dette problem er især mærkbart, når du skifter fra mørkefarvede materialer, såsom sort masterbatch, til hvide eller lyse materialer. Selv små mængder af resterende pigment kan påvirke farvekonsistensen, øge mængden af pulver uden for specifikationen og forlænge produktionens overgangstid.
Farvekrydskontaminering forekommer dog ikke kun inde i slibekammeret. Rester af pulver kan også forblive i fodrings-, transport-, screenings- og opsamlingssystemerne. Derfor kræver reduktion af farveforurening kontrol af materialerester gennem hele forarbejdningsvejen og verifikation af rengøringseffektivitet gennem passende test.
Denne artikel forklarer hovedårsagerne til farvekrydskontaminering under masterbatch-pulverisering, nøgleområder at inspicere, praktiske farveskiftmetoder, og hvordan Maoyue hjælper kunder med at evaluere pulveriseringsløsninger til flerfarveproduktion gennem faktisk materialetest og udstyrskonfigurationsvurdering.
Hvorfor opstår farvekrydskontaminering under masterbatch-pulverisering?
Farvekrydskontaminering er almindeligvis forbundet med restmateriale inde i udstyret, materialevedhæftning og ufuldstændig rengøring under farveskift.
Selv efter at den forrige batch er blevet tømt, kan noget pulver forblive inde i systemet og genindtræde i materialestrømmen under den næste produktionskørsel.
Der er tre hovedårsager.
Resterende pulver forbliver inde i udstyret
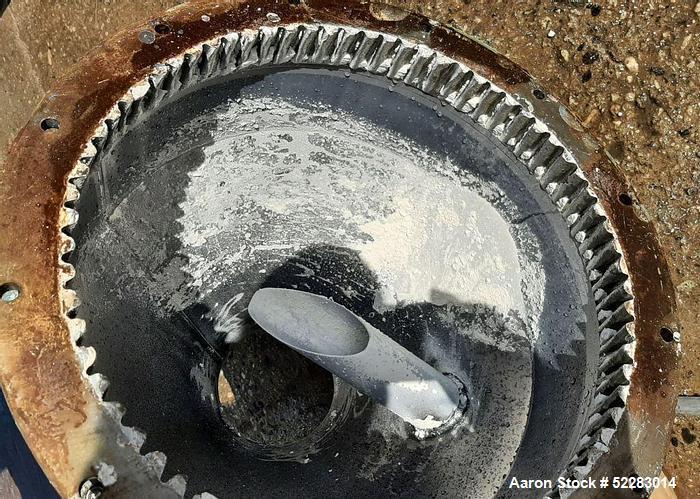
Under pulverisering kan noget pulver samle sig omkring udstyrstilslutninger, materialestrømningsdøde zoner og andre områder, der er svære at tømme helt.
Disse rester fjernes muligvis ikke helt ved normal udledning. Når den næste batch kommer ind i systemet, kan luftstrøm, vibrationer og materialebevægelse frigive det resterende pulver tilbage i produktionsprocessen, hvilket forårsager farvekrydskontaminering.
Materiale klæber til udstyrets overflader
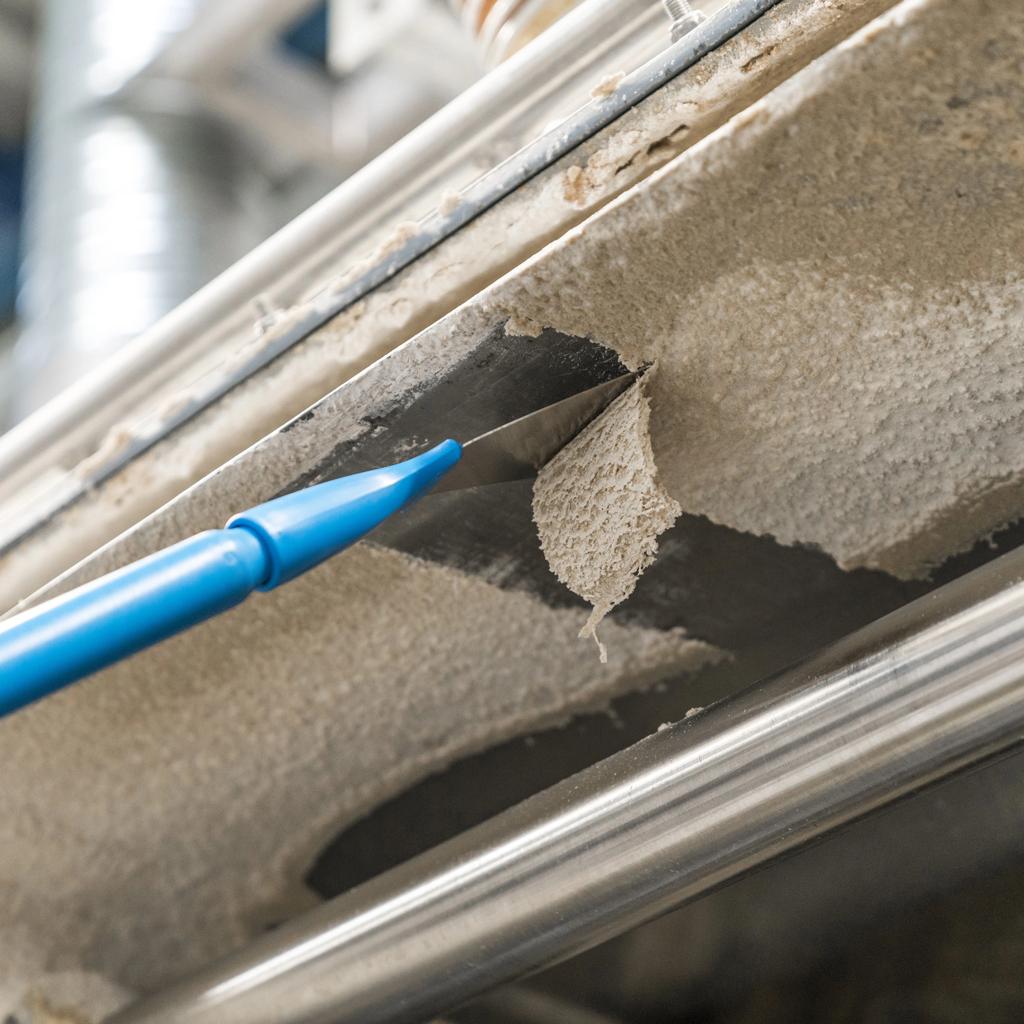
Forskellige masterbatch-formuleringer indeholder polymerbærere, pigmenter, fyldstoffer og additiver, der påvirker deres adfærd under pulverisering.
For visse temperaturfølsomme formuleringer kan friktionsvarme få polymerbæreren til at blødgøre eller blive klæbrig, hvilket tillader materialet at klæbe til slibeskiverne og kammeroverfladerne.
Sammenlignet med løst pulver er disse vedhæftede rester generelt sværere at fjerne.
Rengøringsprocedurer overser restmateriale i systemet
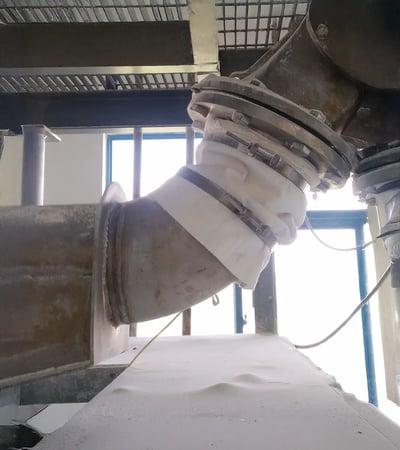
Selv efter at slibekammeret er blevet renset, kan pulver fra den forrige batch forblive i transportrør, cyklonseparatorer, skærme og pulveropsamlingskomponenter.
Hvis disse områder overses under rengøringen, kan restpulver trænge ind i næste produktionsbatch og forårsage forurening.
Hvilke områder skal inspiceres under masterbatch-farveskift?
Før der skiftes farve, bør potentielle materialeopsamlingspunkter inspiceres langs hele forarbejdningsvejen, fra fodring til endelig pulveropsamling.
Inspektion bør ikke kun fokusere på synlige rester. Der bør også lægges særlig vægt på områder, hvor pulver kan forblive fanget og frigives under næste produktionsbatch.
Hvordan reducerer man farvekrydskontaminering under masterbatch-pulverisering?
Reduktion af farvekrydskontaminering kræver en kombination af produktionsplanlægning, komplet systemrensning, udstyrsvedligeholdelse og passende komponentkonfiguration i stedet for at stole på en enkelt foranstaltning.
Arranger farveproduktionssekvenser på passende vis
Hvor produktionsforholdene tillader det, kan bearbejdning af materialer fra lysere til mørkere farver generelt reducere risikoen for synlige farveforskelle forårsaget af restpigmenter.
For eksempel er skift fra hvid til sort masterbatch normalt mindre tilbøjelig til at producere mærkbar farveforurening end skift fra sort til hvid.
Produktionssekventering bør dog også overveje polymerbærerkompatibilitet, tilsætningsstoffer og produktkvalitetskrav i stedet for udelukkende at stole på farveintensitet.
Anbefalet fremgangsmåde: Gruppér materialer med kompatible formuleringer og lignende kontamineringsfølsomhed i produktionssekvenser. Anvend strengere rengørings- og verifikationsprocedurer for højrisikoskift, især ved skift fra mørke til lyse farver.
Rengør hele materialestrømningsvejen
Rengøring af farveskift bør dække alle materialekontaktområder, fra fodring til endelig pulveropsamling.
Før rengøring skal udstyret lukkes ned i henhold til etablerede procedurer, med passende energiisoleringsforanstaltninger implementeret. Operationer, der kræver, at slibekammeret åbnes, eller komponenter, der skal fjernes, skal udføres af uddannet personale i overensstemmelse med kravene til udstyrsvedligeholdelse.
Rengøringsmetoder bør vælges i henhold til udstyrets struktur og pulveregenskaber. Ukontrolleret brug af trykluft bør undgås for at forhindre fint pulver i at blive luftbåren.
Hvor plastpulver kan skabe en brændbar støvatmosfære, skal rengøringsudstyr og -procedurer overholde gældende sikkerhedskrav.
Anbefalet tilgang: Etabler en tjekliste til rengøring af farveskift, der dækker hele materialestrømningsvejen. Definer rengøringsmetoden og inspektionskravene for hvert område i stedet for udelukkende at bedømme rengøringseffektiviteten ud fra slibekammerets synlige tilstand.
Efterse slibeskivens tilstand og materialevedhæftning

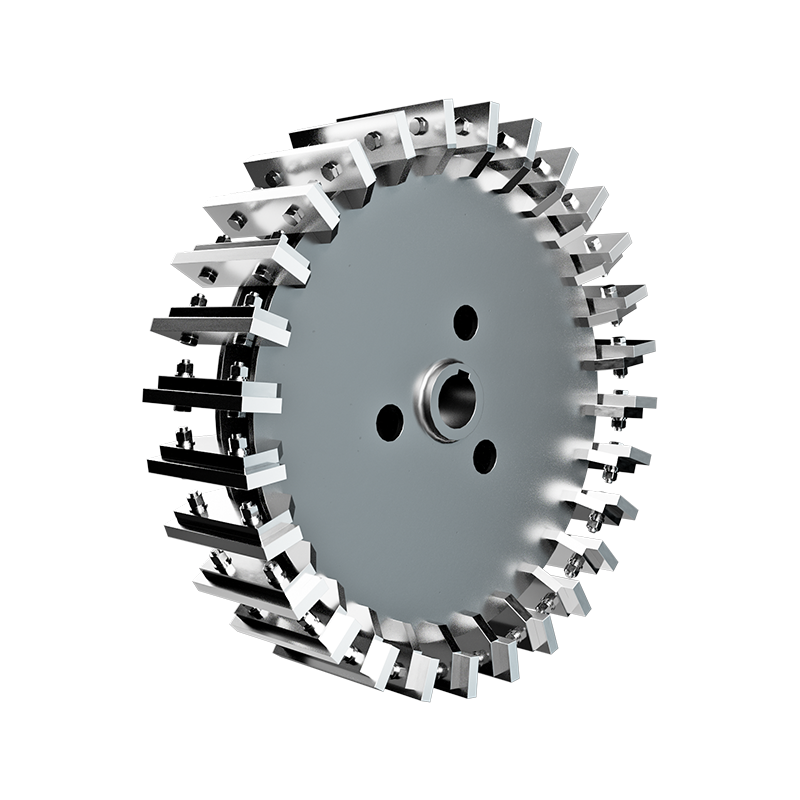
Slibeskivernes overfladetilstand, geometri og arbejdsspalte kan påvirke materialebevægelser og lokal ophobning inde i slibekammeret.
Unormalt skiveslid, overfladeskader eller betydelig materialevedhæftning kan gøre visse områder sværere at rengøre.
Slibeskiveslid er dog ikke nødvendigvis en direkte årsag til farvekrydskontaminering. Dets relevans bør vurderes ud fra faktiske restkoncentrationer og driftsforhold.
Anbefalet tilgang: Under udstyrsvedligeholdelse skal du inspicere slibeskivens overflader, kanter og relaterede komponenter for unormal vedhæftning, beskadigelse eller lokal materialeopbygning. Brug resultaterne til at afgøre, om driftsforholdene skal justeres, eller komponenter kræver vedligeholdelse.
Evaluer dedikerede komponenter til hyppige farveskift
For produktionslinjer, der ofte behandler masterbatch-materialer af forskellige farver, kan visse delte komponenter blive tilbagevendende kilder til resterende kontaminering.
Afhængigt af udstyrets struktur kan dedikerede pulveropsamlingsbeholdere, skærme, fleksible transportslanger eller rengøringsværktøj overvejes.
Hvor produkter har særligt strenge krav til krydskontaminering, kan behovet for separate produktionslinjer også vurderes.
Anbefalet tilgang: Sammenlign farveskiftefrekvens, rengøringstid, overgangspulvertab, dedikerede komponentomkostninger og produktacceptkrav for at bestemme den passende konfiguration til den faktiske produktion.

Hvordan verificerer man rengøringseffektiviteten efter et masterbatch-farveskift?
At afslutte udstyrsrengøring betyder ikke automatisk, at pulveret fra næste batch opfylder produktkvalitetskravene.
Til flerfarvet masterbatch-produktion anbefales kontrolleret forsøgsdrift, trinvis prøveudtagning og produkttestning for at verificere, om resterende kontaminering er reduceret til et acceptabelt niveau.
Trin 1: Gennemfør rengøring og inspektion af udstyr
Fuldstændig materialeudledning, nedlukning af udstyr, rengøring og inspektion af restmateriale i henhold til etablerede procedurer.
Før genstart skal du bekræfte, at alle fjernede komponenter er blevet korrekt geninstalleret, og at udstyret opfylder kravene til sikker opstart.
Trin 2: Udfør en kontrolleret prøvekørsel
Før den næste farve af masterbatch ind i pulverisatoren, og saml det indledende overgangspulver separat fra normalt produktionsmateriale.
Overgangspulver, der ikke har bestået de påkrævede kvalitetsinspektioner, bør ikke blandes direkte med accepterede produkter.
Trin 3: Udfør trinvis prøveudtagning og testning
Indsaml pulverprøver med forudbestemte produktionsmængder eller tidsintervaller for at kontrollere for fremmedfarvede partikler, farveændringer og relevante formuleringskvalitetsindikatorer.
For produkter med strenge farvekrav kan en passende CIELAB farveforskelsmålemetode anvendes. Prøveforberedelse og målebetingelser bør standardiseres.
At bestå en farvetest betyder ikke nødvendigvis, at krydskontaminering med polymerbærere, fyldstoffer eller additiver er blevet elimineret. Produkter med krav til formuleringsrenhed bør gennemgå yderligere verifikation efter behov.
Trin 4: Afgør, om normal produktion kan genoptages
Specifikke frigivelseskriterier, prøveudtagningsmængder og testfrekvens bør bestemmes i henhold til kundens produktkrav.
For produktionslinjer med hyppige farveskift skal rengøringstid, overgangsmængder af pulver, testresultater og steder, der kræver gentagen rengøring, registreres.
Sammenligning af disse registreringer på tværs af forskellige produktionsbatcher kan hjælpe med at afgøre, om farveskifteproceduren er blevet forbedret.
Typisk scenarie: Skift fra sort til hvid masterbatch
Ved skift fra sort til hvid masterbatch kan forskellige forureningsmønstre indikere forskellige kilder til restmateriale.
For eksempel, hvis sorte partikler fortsætter med at dukke op med mellemrum efter en længere driftsperiode, bør områder, hvor materialet er svært at udlede, inspiceres i stedet for blot at forlænge overgangsproduktionstiden.
Sammenligning af forureningsmønstre på forskellige stadier kan hjælpe med at indsnævre potentielle årsager og identificere mere målrettede rengørings- eller vedligeholdelsesforanstaltninger.
Hvordan hjælper Mao Yue kunder med at reducere farvekrydskontaminering i masterbatch-forpulverisering?
For masterbatch-producenter, der ofte skifter mellem forskellige farver, bør valg af pulverisering overveje mere end produktionskapacitet og pulverpartikelstørrelse. Materialevedhæftning, resterende kontamineringsrisici, rengøringsadgang og overgangspulvertab er også vigtige faktorer.
Med over 30 års erfaring inden for forskning, udvikling og fremstilling af plastpulverisering, Mao Yue hjælper kunder med at evaluere pulveriseringsløsninger til flerfarveproduktion gennem egentlig materialetestning, egen fremstilling af slibeskiver og -klinger og komplet vurdering af pulveriseringssystemkonfigurationen.
Identificer risici for materialeadhæsion og rester gennem faktisk materialetestning

Polymerbærere, pigmenter og additiver i forskellige masterbatch-formuleringer kan påvirke materialets vedhæftning og akkumulering under pulverisering.
Mao Yue udfører prøvekørsler ved hjælp af kundeleverede masterbatch-materialer, observerer procestemperaturændringer, vedhæftning til slibeskiveoverflader og restmateriale inde i slibekammeret.
Disse observationer hjælper med at identificere materialeegenskaber og driftsforhold, der kan øge rengøringsbesværet under farveskift.
For kunder med hyppige krav til farveskift, kan gennemførligheden af farveskiftforsøg også diskuteres ud fra specifikke behov. Sådanne forsøg kan bruges til at observere restmateriale efter rensning og forureningsmønstre under den efterfølgende farveproduktion.
Kundeværdi: Forstå den faktiske materialebearbejdningsadfærd og potentielle restrisici før valg af udstyr, hvilket reducerer usikkerheden ved at evaluere egnethed til farveskift udelukkende baseret på maskinspecifikationer.
Egen slibeskive og -klingefremstilling giver teknisk support til kernekomponenter
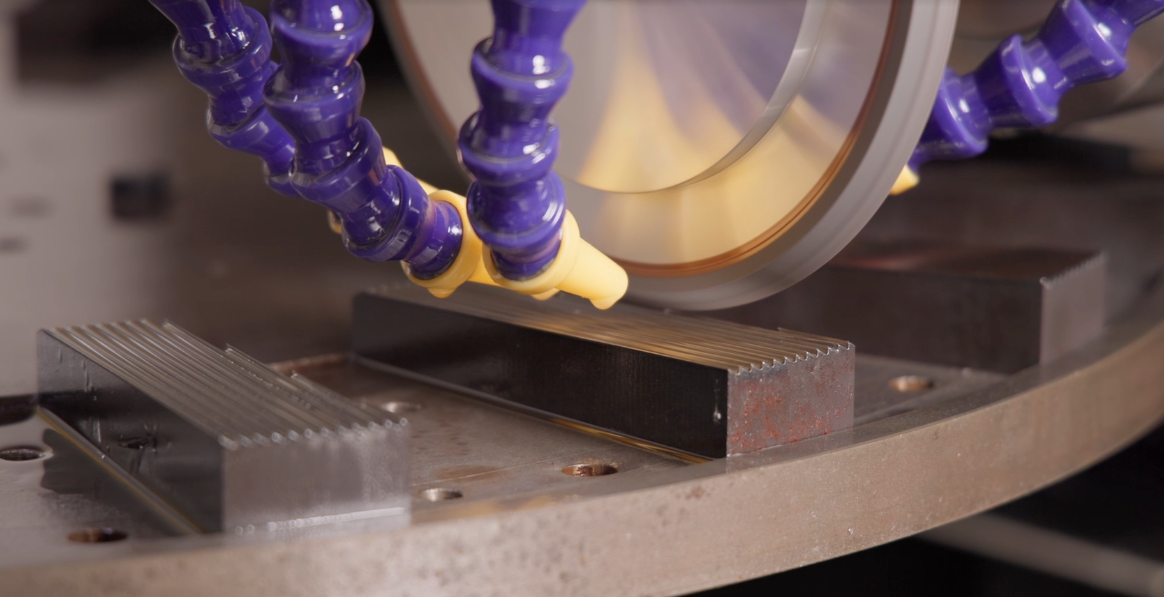
Slibeskivens overfladetilstand, lokalt slid og materialevedhæftning kan påvirke pulverophobning og rengøringsbesvær.
Mao Yue fremstiller slibeskiver og -klinger internt, hvilket giver direkte kontrol over kernekomponentens geometri, bearbejdningskonsistens og kvalitetsinspektion.
Når kunder oplever tilbagevendende materialeadhæsion eller lokal ophobning omkring slibeskiver, kan Mao Yue evaluere komponentstruktur, slidtilstand og faktiske driftsparametre for at afgøre, om problemet er relateret til kernekomponenter.
Baseret på resultaterne kan det tekniske team vurdere, om vedligeholdelse, driftsjusteringer eller yderligere komponenttilpasningsevaluering er nødvendig.
Kundeværdi: Få adgang til teknisk support understøttet af egen komponentfremstilling og inspektionskapacitet, hvilket reducerer risikoen for unødvendig komponentudskiftning, før den underliggende årsag er blevet identificeret.
Evaluer udstyrskonfigurationer baseret på testresultater og krav til farveskift
Farvekrydskontaminering kan komme uden for slibekammeret. Derfor bør udstyrsvalg også overveje potentielle rester i transport-, screenings- og pulverindsamlingssystemer.
Mao Yue kan evaluere udstyrskonfigurationsmuligheder baseret på faktiske materialetestresultater, farveskiftefrekvens og produktacceptkrav.
Kundeværdi: Kombiner faktisk materialeprøvning med produktionskrav for at give et mere målrettet grundlag for valg af udstyr, kontrol af resterende kontaminering, midlertidig reduktion af pulvertab og forbedret styring af farveskift.
Faktiske forbedringer bør stadig verificeres gennem forsøg med farveskift og produktionsregistreringer.
Ofte stillede spørgsmål om Masterbatch-farvekrydskontaminering
Kan en Masterbatch Pulverizer fuldstændigt forhindre farvekrydskontaminering?
For fælles pulveriseringssystemer bør nul krydskontaminering ikke antages uden passende verifikation. Faktiske resterende kontamineringsniveauer afhænger af materialeegenskaber, rengøringsprocedurer og udstyrskonfiguration.
Er rengøring kun slibekammeret tilstrækkeligt, når man skifter masterbatch-farver?
Ikke nødvendigvis. Rester af pulver kan også forblive i fodrings-, transport-, screenings- og opsamlingskomponenter. Hele materialestrømningsvejen skal inspiceres.
Kræver skift fra sort til hvid masterbatch mere grundig rengøring?
Større opmærksomhed på rengøring er generelt nødvendig, fordi mørkfarvede rester lettere opdages i hvidt eller lyst pulver. Specifikke rengøringskrav bør dog bestemmes af produktkvalitetsstandarder.
Hvordan kan pulverspild reduceres under masterbatch-farveskift?
Pulverspild kan reduceres ved at optimere produktionssekvenser, rense områder, der er tilbøjelige til materialeophobning, adskille overgangspulver og etablere klare produktfrigivelseskriterier.
Faktiske forbedringer bør verificeres gennem farveskifteregistreringer og testdata.
Konklusion
Reduktion af farvekrydskontaminering under masterbatch-pulverisering kræver kontrol af restmateriale gennem hele pulveriseringssystemet og verifikation af rengøringseffektivitet gennem trinvis prøveudtagning og produkttestning.
For produktionslinjer med hyppige farveskift bør udstyrsvalg også overveje rengøringstilgængelighed, omskiftningsfrekvens, overgangspulvertab og krav til produktaccept.
Leder du efter en Masterbatch Pulverizer velegnet til multi-farve produktion?
Kontakt Mao Yue med din masterbatch-materialeinformation, målpartikelstørrelse, produktionskapacitetskrav, farveskiftefrekvens og aktuelle kontamineringsudfordringer.
Vores tekniske team kan hjælpe med at evaluere passende pulveriseringsudstyrskonfigurationer og diskutere faktiske materialetestmuligheder til dine produktionsbehov.