

 中文简体
En rotationsstøbefabrik i Ningbo afviste engang en fuld lastbil med genslibning. Plasten var ren, farven matchede, og granulatoren havde kørt med sin nominelle kapacitet. Problemet var partikelstørrelsen: Genbrugeren sendte 8 mm granulatorflager til en proces, der kun accepterer tørt pulver, så støberen måtte slibe lasten igen og fakturerede genbrugeren for det. Overskuddet på den ordre forsvandt i anden omgang.
Derfor er "plastikaffaldsgenbrugsmaskine" en svær sætning at købe imod. Den dækker mindst fem separate opgaver: makulering, granulering, vask, tørring og finslibning. Hver enkelt er størrelse, prissat og vedligeholdt forskelligt, og hver enkelt fejler på sin egen måde. Købere, der behandler kategorien som et enkelt køb, har en tendens til at betale for meget for den fase, der allerede var let, og underspecificere den fase, der afgør, om produktionen rent faktisk kan sælges.
Gå den anden vej rundt. Start fra den partikelstørrelse, som din kundes proces accepterer, og vælg derefter de maskintrin, der når den. Motorstørrelse, skærmåbninger, rotorgeometri og bladmateriale følger alle af dette tal.
Kortlæg hele linjen, før du prissætter enhver enkelt maskine
De fleste projekter har brug for to eller tre af disse faser i stedet for dem alle, men rækkefølgen har betydning. At springe en scene over fjerner aldrig omkostningerne; det flytter omkostningerne til din kunde, som i sidste ende vil debitere dem tilbage.
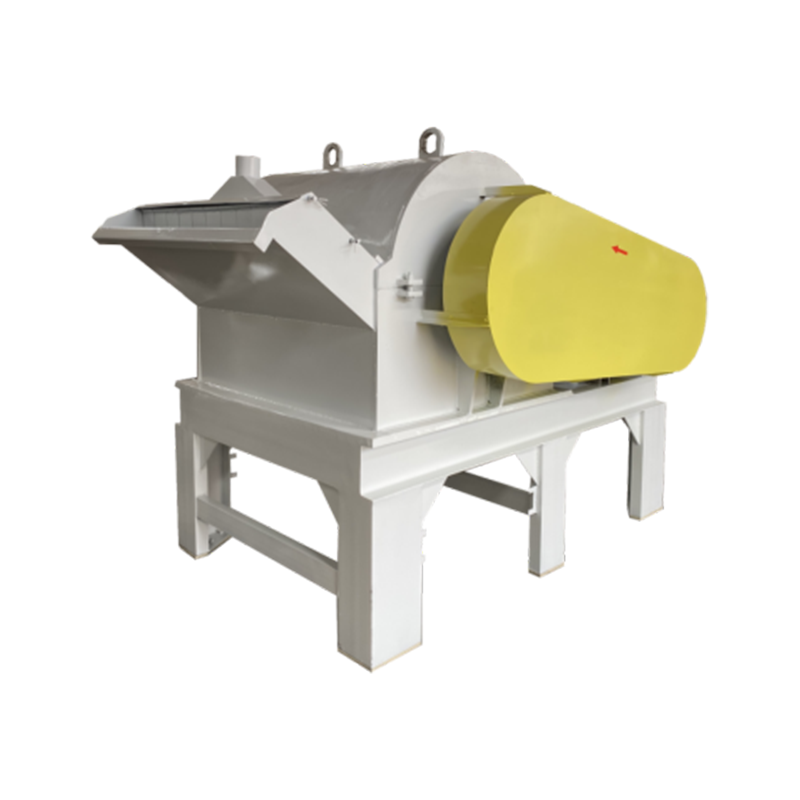
- Makulering reducerer baller, rør, klumper, film og skylleblokke til flager på ca. 20 til 100 mm.
- Granulering skærer flager til ensartet formaling, typisk 6 til 12 mm, som ekstruderings- og injektionsmaskiner kan acceptere.
- Vask og tørring fjerner etiketter, jord, sand og fugt fra post-consumer materiale, før det når nogen kværn.
- Pulveriserende kværner genformaling, flager eller pellets til fint pulver, almindeligvis i intervallet 200 til 800 µm afhængigt af slutanvendelsen.
- Pelletisering smelter og re-ekstruderer renset materiale til ensartede pellets til købere, der ikke vil håndtere flager eller pulver.
Makuleringsmaskine, granulator, pulverisering: Match maskinen til partikelstørrelsen
De tre størrelsesreduktionsmaskiner er ofte citeret, som om de var udskiftelige. Det er de ikke, og den afgørende variabel er outputstørrelsen, som din køber accepterer.
| Scene | Foderform | Typisk outputstørrelse | Hvor outputtet går hen |
|---|---|---|---|
| Makuleringsmaskine | Baller, rør, klumper, film, renseblokke | 20 til 100 mm flager | Vaskeliner, opbevaring, granulatorfoder |
| Granulator | Flager, små udrensninger, kasserede lister | 6 til 12 mm efterslibning | Ekstrudering, injektion, pulveriseringsfoder |
| Pulverizer | Efterslibning, flager, pellets | Omtrent 200 til 800 µm pulver | Rotationsstøbning, masterbatch, blanding |
Den praktiske konsekvens: en granulator kan ikke erstatte en pulverisator, og køb af en større granulator lukker ikke hullet. Finhed, ikke kapacitet, er den begrænsende specifikation, og ingen mængde ekstra hestekræfter konverterer 8 mm flager til formbart pulver.
Den fase, de fleste købere underspecificerer: Finslibning til pulver
Pulverisering er, hvor specifikationer normalt falder fra hinanden, fordi "pulver" ikke er et tal. To leverandører kan både gøre krav på 40 mesh og levere pulvere, der opfører sig helt anderledes i en form.
Partikelstørrelsesfordeling, ikke gennemsnitsstørrelse
En bred fordeling, der blander 100 µm fine partikler med 700 µm grove partikler, giver ujævn smeltning ved rotationsstøbning, synlige overfladedefekter og inkonsekvent vægtykkelse. En smal fordeling flyder bedre, fylder forme jævnt og genererer færre affald. Til rotationsstøbning er 35 mesh et almindeligt referencepunkt, og en køber bør bede om en sigteanalyse frem for et enkelt gennemsnitstal.
Ambient slibning versus kryogen slibning
Nogle polymerer bliver let skøre og kværnes rent ved stuetemperatur. Andre bliver klæbrige og smører hen over skiven, medmindre de er afkølet med flydende nitrogen. Kryogene systemer dækker et bredere materialeområde, men kvælstofforbrug bliver en permanent driftsomkostning, og det er en omkostning, der skalerer for hvert ton, du behandler. Hvor materialet tillader slibning i omgivelserne, betaler dette valg sig normalt tilbage inden for måneder på forbrugsvarer alene.
Materialeadfærd bestemmer detaljerne
Når først finhedsmålet er fastsat, bestemmer polymeren skivegeometri, bladmateriale, afkøling og tilførselshastighed.
PE og rotationsstøbningspulvere
PE er sejt og varmefølsomt. Skivedesign og luftstrøm inde i slibekammeret afgør, om pulveret forbliver køligt og ensartet over et helt skift. En enhed, der er klassificeret til høj ydelse, men som glider i finhed efter to timer, vil skabe mere skrot end en langsommere, mere stabil maskine. For rotomstøbningskøbere betyder konsistensspørgsmål mere end krav om spidskapacitet.
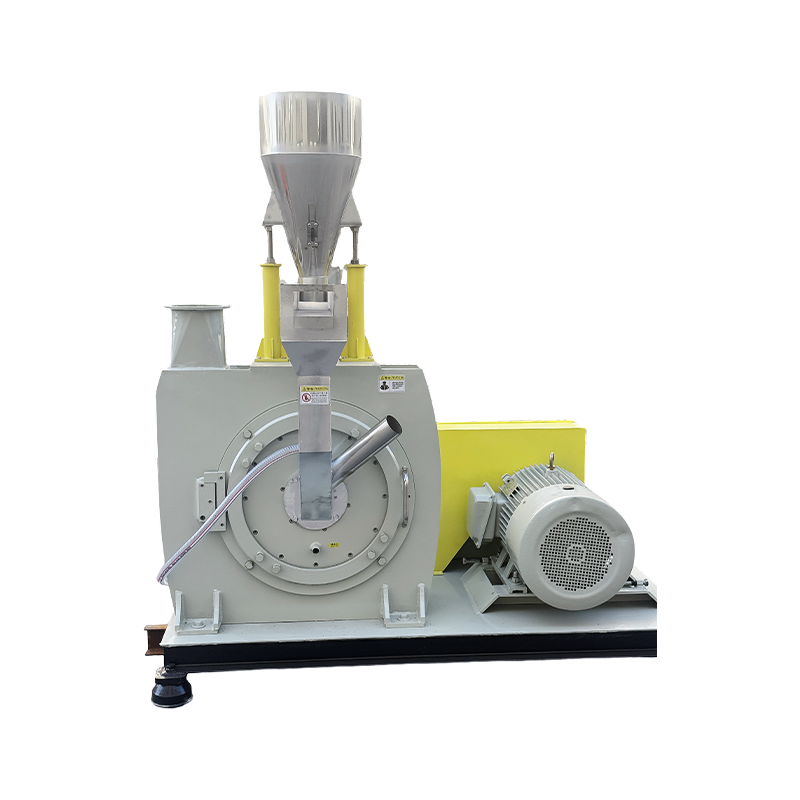
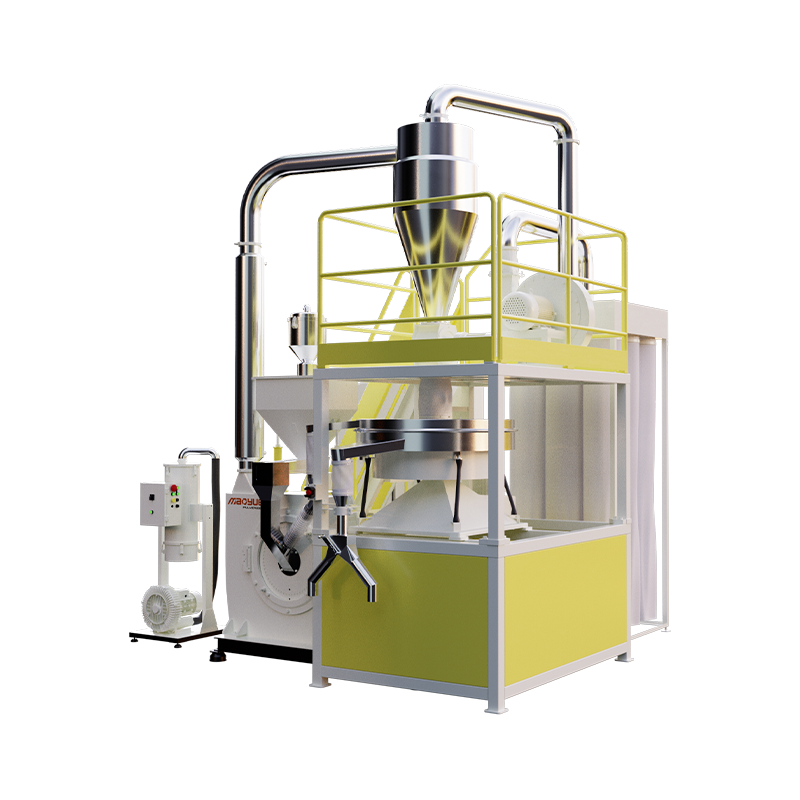 Mao Yue 600 PE Rotomolding Powder Pulverizer Til PE rotationsstøbningspulverlinjer målretter denne 600-type pulverisator stabil finhed, kølekontrol og langsigtet konsistens i stedet for kun maksimal kapacitet. Se produkt →
PA- og PP-slibning uden flydende nitrogen
PA og PP kan slibes ved omgivelsestemperatur med den rigtige skive- og rotorkonfiguration, hvilket tager nitrogen ud af driftsbudgettet og forenkler anlæggets layout. PA har især brug for kontrolleret varmefjernelse, fordi den blødgør hurtigt og blænder skærmen, når fremføringshastigheden overskrider slibekammerets evne til at udlede materiale.
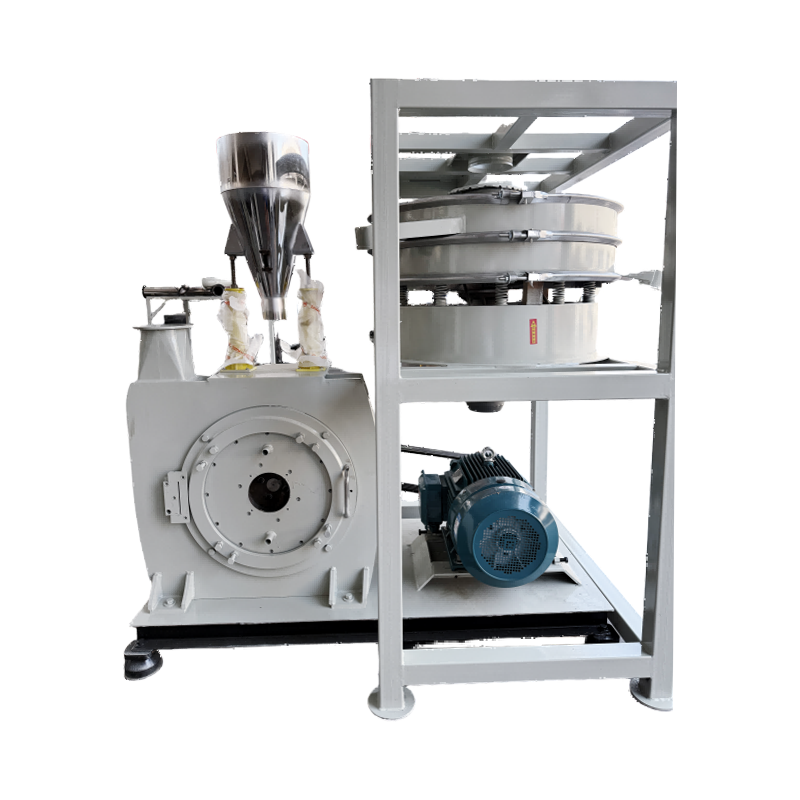
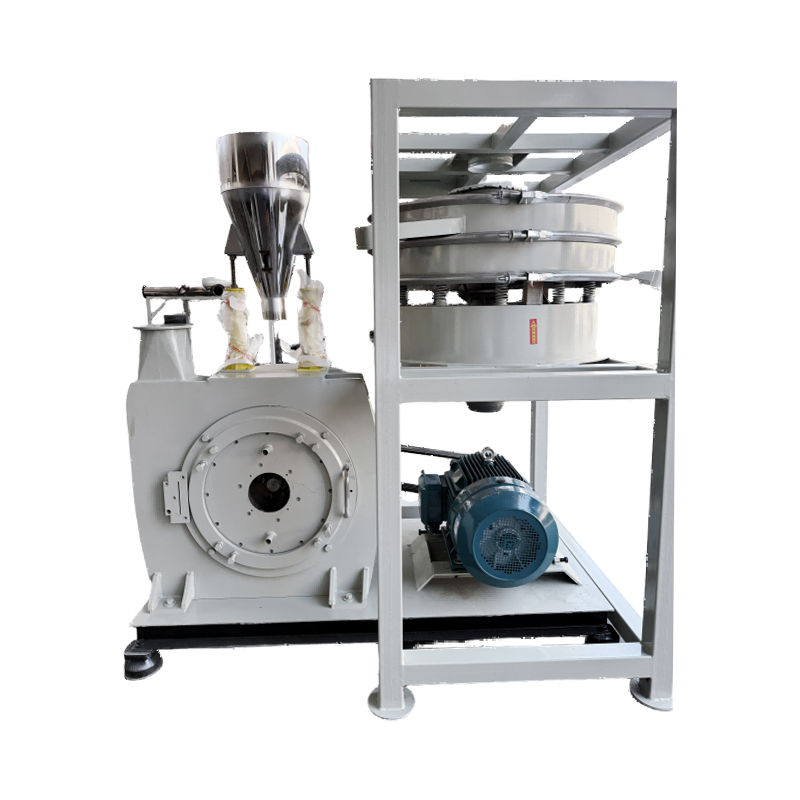 Mao Yue PA/PP-500 Ambient Temperature Pulverizer Til genanvendelse af PA og PP undgår denne pulverisator ved omgivelsestemperatur flydende nitrogen og bruger temperaturkontrol til at begrænse varmerelateret klæbning og nedbrydning. Se produkt →
PVC, hvor slidtiden dominerer omkostningsmodellen
PVC-blandinger, især dem med høj fyldstofbelastning, er slibende. På disse linjer slides skiven, rotoren og vingerne længe før motoren gør det, så prisen pr. ton afhænger af, hvor mange driftstimer et sæt sliddele leverer, og hvad et erstatningssæt koster. En slidstærk konstruktion med en tungere skive og klinger i legeret stål retfærdiggør normalt den højere pris inden for det første år, hvor fyldte PVC-blandinger kører.
Hvad et seriøst citat skal indeholde
Prisforskelle i denne kategori forklares sjældent af motoren. De forklares med, hvilke tal en leverandør er villig til at skrive på skrift. Et citat, der kun svarer "hvor mange kilo i timen", er endnu ikke et citat.
- Gennemløb ved målfinhed, angivet ved det net, du faktisk sælger, i stedet for på den bredeste skærm, som maskinen accepterer.
- Pulverfinhed og fordeling, udtrykt som et garanteret gennemsnit plus et spredningstal, med testmaterialet navngivet.
- Sliddellevetid og pris, dækker blade, skiver og rotorer som en pris pr. sæt og et forventet antal driftstimer.
- Strømforbrug pr. ton færdigt pulver, det tal, der afgør driftsomkostningerne efter installationen og det, der oftest udelades.
Hvis disse tal ikke tilbydes på forhånd, en skriftlig købsvejledning til pulverizer er en betydeligt billigere måde at lære de rigtige spørgsmål på, end et dyrt første køb er.
Når en enkelt maskine ikke er nok
Blandede strømme, hvor baller af film, rørafskæringer, tyk udrensning og støbt affald ankommer i samme beholder, passer sjældent til én maskine. Et to-trins arrangement er almindeligt: en kniv- eller hammer-type knuser reducerer omfangsrigt materiale, og pulverizeren håndterer den endelige slibning. At dimensionere de to trin til hinanden betyder mere end at dimensionere den ene generøst, fordi en knuser, der kører foran kværnen, kun opbygger lager, mens en kværn, der fodres for langsomt, spilder kapacitet.
Blade-type linjer passer til relativt ensartet, tyndvægget materiale og returnerer en ensartet flage. Hammer-, slag- og svingknivslinjer tåler tykkere sektioner, let forurening og større variation i foderformen, til prisen for en bredere partikelstørrelsesspredning, der kommer ind i pulverisatoren.
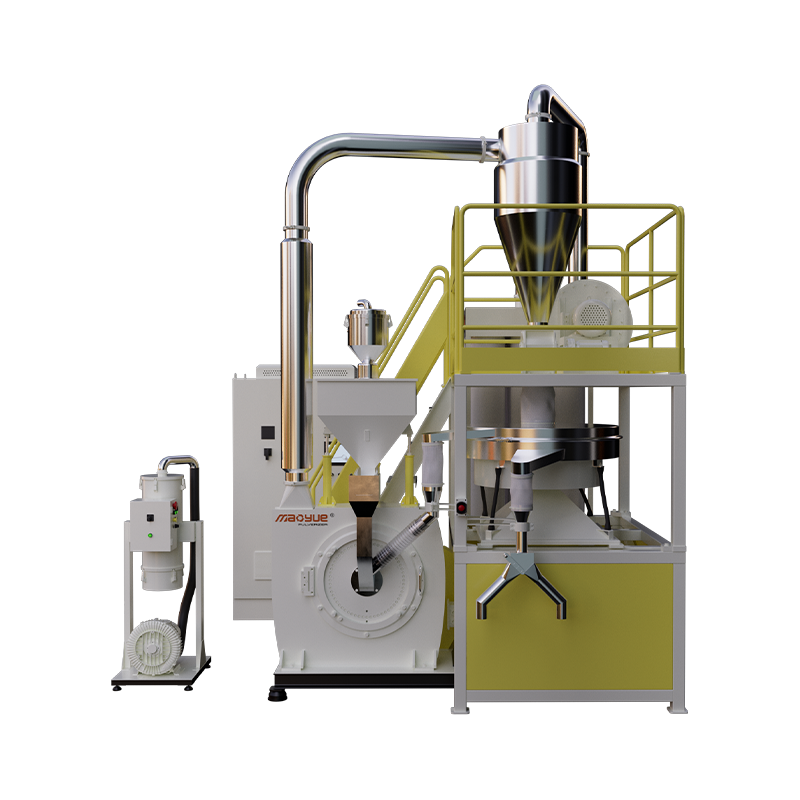
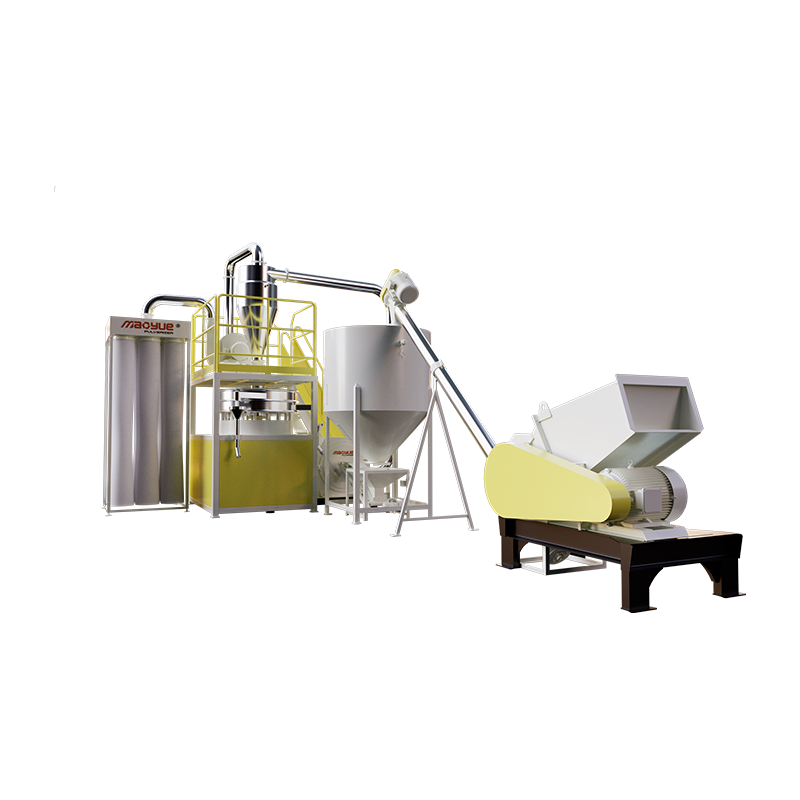
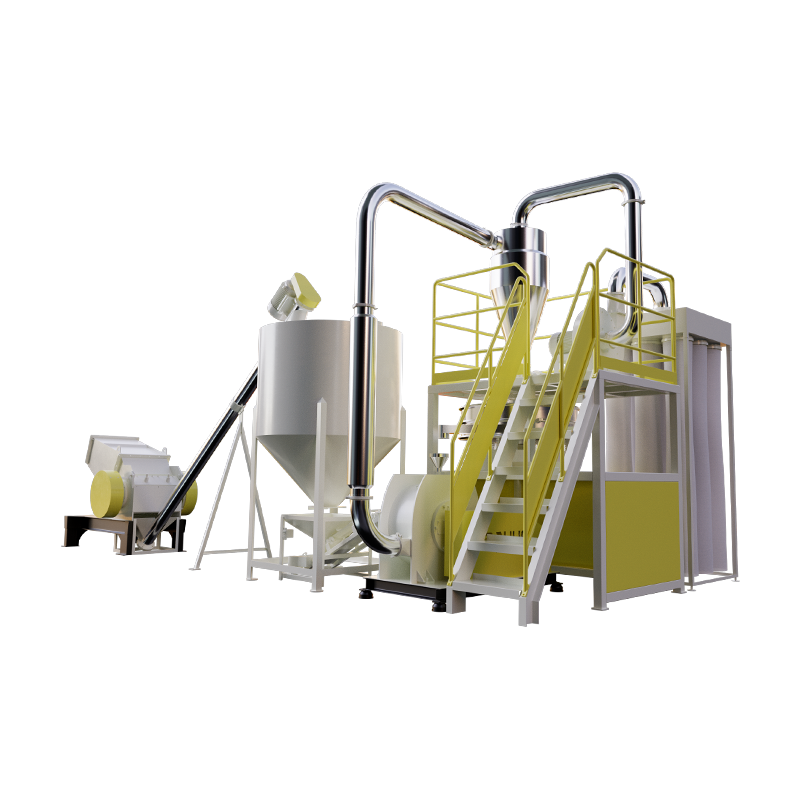 Mao Yue Blade-Type Makulering-Slibning Genbrugsproduktionslinje Til genanvendelse af højværdi plastaffald producerer denne integrerede skære- og skiveslibelinje ensartet 20-80 mesh pulver med lukket støvopsamling. Se produkt →
Tjek før du underskriver
- Send dit eget materiale til prøvelse. Jomfrupellets males anderledes end vasket efter forbrugsflager, og forskellen viser sig i gennemløbet, ikke i brochuren.
- Bed om en sigteanalyse af prøveudgangen, taget efter at maskinen har kørt længe nok til at nå en stabil driftstemperatur.
- Bekræft, hvilke komponenter der er forbrugsvarer, hvordan de ændres, og hvor lang tid en ændring tager med maskinen standset.
- Bekræft, at spænding, ledningskonfiguration og sikkerhedsafskærmning passer til dit websted i stedet for leverandørens standard eksportopbygning.
- Se først maskinen køre på sammenligneligt materiale; a videobibliotek med udstyr, der kører på ægte materiale er et nyttigt filter, men et forsøg på din egen flage er fortsat den eneste rigtige test.
En genbrugsmaskine til plastaffald er værd præcis, hvad den partikelstørrelse, den leverer pålideligt, er værd. Bestem den finhed, din kunde accepterer, afstem sønderdelings-, granulerings- og slibningsstadierne til dette tal, og prissæt sliddelene ved siden af motoren. Genbrugeren i Ningbo mistede en ordre over en størrelsesforskel, som ingen ekstra hestekræfter kunne have rettet.