

 中文简体
En makuleringsmaskine, der sidder fast på PVC-profilskrot, og en, der går i stå på PE-udskylninger, er ofte den samme model, fodret forskelligt. Det er den første nyttige kendsgerning om plastkværne: Maskinen er kun et led i en størrelsesreduktionskæde, og de fleste gennemstrømningsproblemer spores tilbage til, hvordan den kæde blev specificeret, snarere end til makuleringsmaskinen selv.
Den praktiske konklusion kommer først: vælg kæden, derefter maskinen. Beslut hvilken partikelstørrelse din downstream-proces har brug for, arbejd baglæns gennem pulverisering, granulering og sønderdeling, og sammenlign først derefter rotorer, sigter og vingestål. Planter, der køber en shredder først og tilpasser alt andet senere, har en tendens til at betale for det i skærmskift, standsede rotorer og genslibning, som ingen ekstruder ønsker.
Hvor en plastkværn sidder i størrelsesreduktionskæden
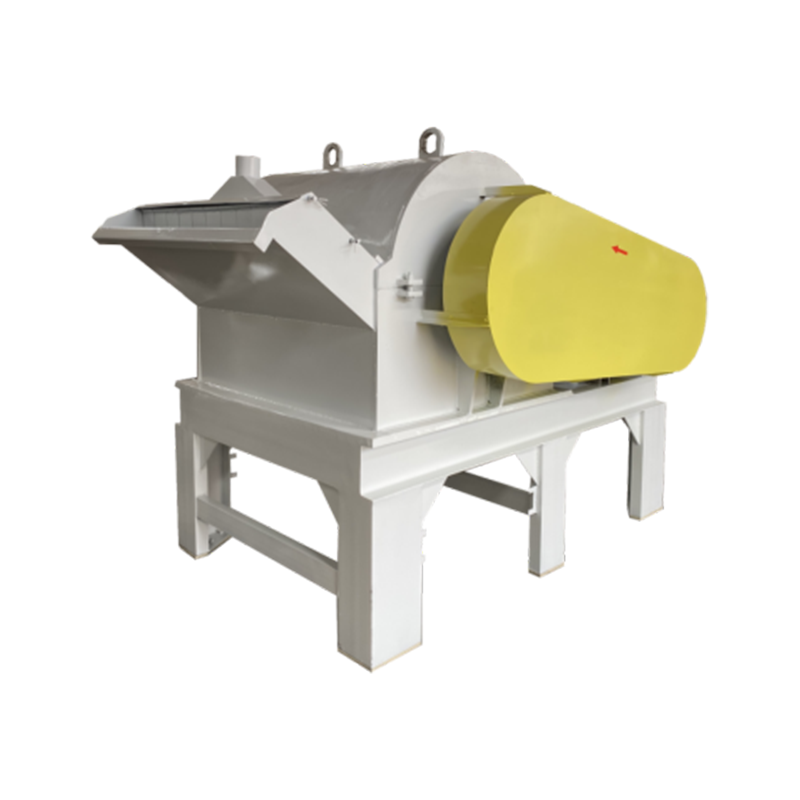
Makulering er primær størrelsesreduktion. En shredder laver baller, udrensninger, tykvæggede rør, plader, profilafskæringer og store støbte dele til stykker, som en granulator kan acceptere. Det er en maskine med lav hastighed og højt drejningsmoment, og dens formål er at reducere håndteringsstørrelsen, ikke at producere en kontrolleret partikelstørrelse. Denne sondring forklarer, hvorfor en makuleringsmaskine alene sjældent løser et materialegenvindingsproblem.
| Scene | Typisk maskine | Output størrelse | Vigtigste sliddele | Hvad den beslutter nedstrøms |
|---|---|---|---|---|
| Primær makulering | Makuleringsmaskine med enkelt eller dobbelt aksel | 20-100 mm stykker | Rotor, modknive, skærm | Foderkonsistens til granulering |
| Sekundær granulering | Granulator eller knuser | 6-12 mm efterslibning | Roterende klinger, sengeknive, skærm | Genslibekvalitet til ekstrudering eller støbning |
| Fin pulverisering | Skive, kniv eller hammermølle | Pulver, ofte 200-800 mikron | Slibeskiver, knive, rotor | Pulverflow, sintring og dispersion |
To konsekvenser følger af denne tabel. For det første er strimlet materiale et mellemprodukt, ikke et færdigt. Hvis din proces har brug for granulat eller pulver, er shredderen fase et af tre. For det andet, når en linje ikke klarer sig dårligt, er flaskehalsen ofte stadiet efter shredderen: en underdimensioneret granulator eller en mølle, der ikke kan klare formen på genslibning af shredderen.
Processorer, der helst ikke selv vil integrere tre separate maskiner, køber ofte trinene som ét koordineret sæt med afstemt gennemløb og afstemte udledningshøjder.
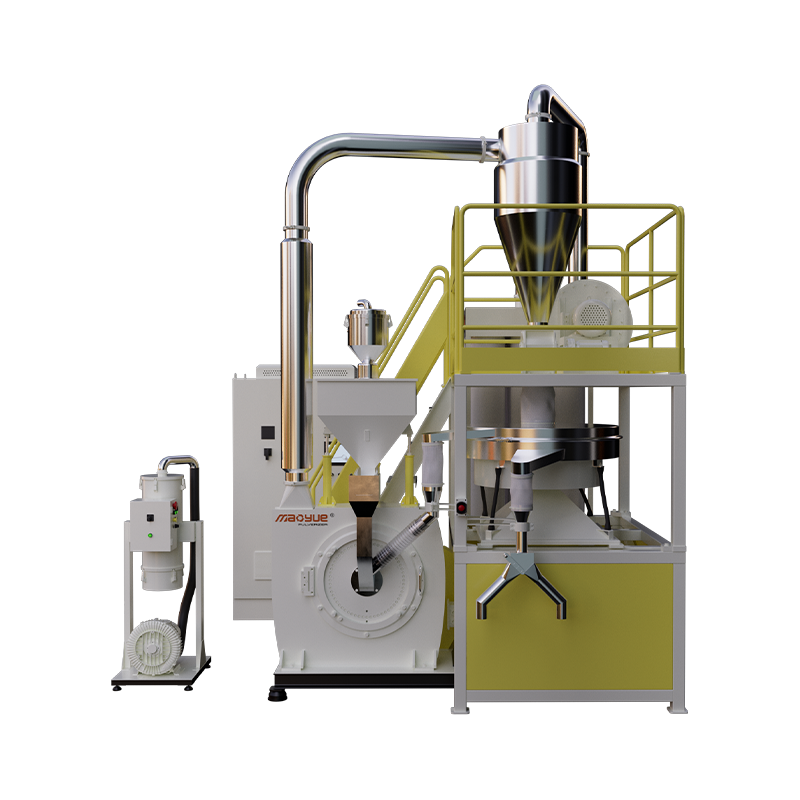
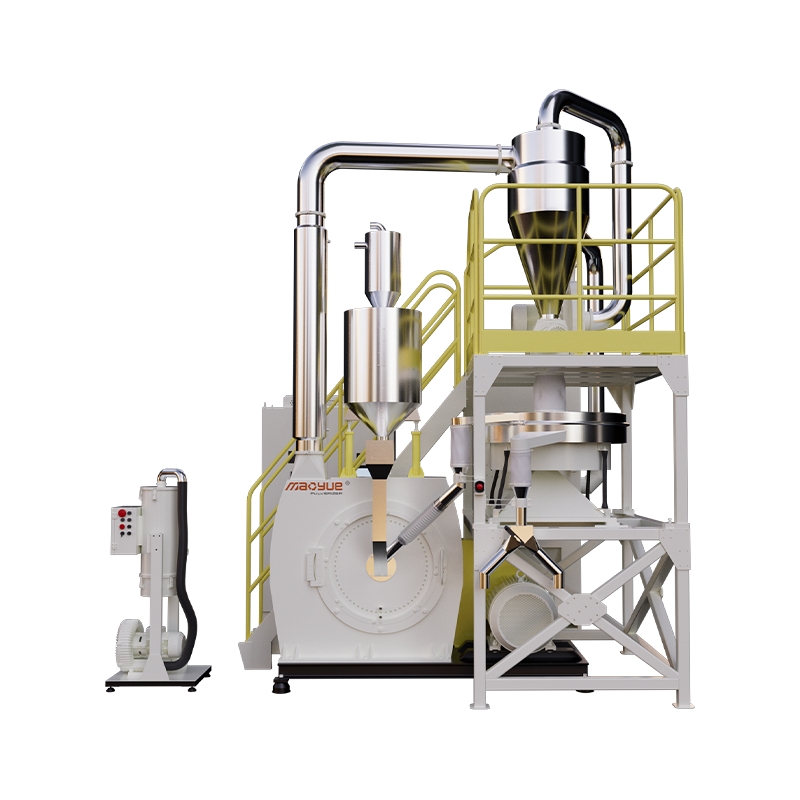
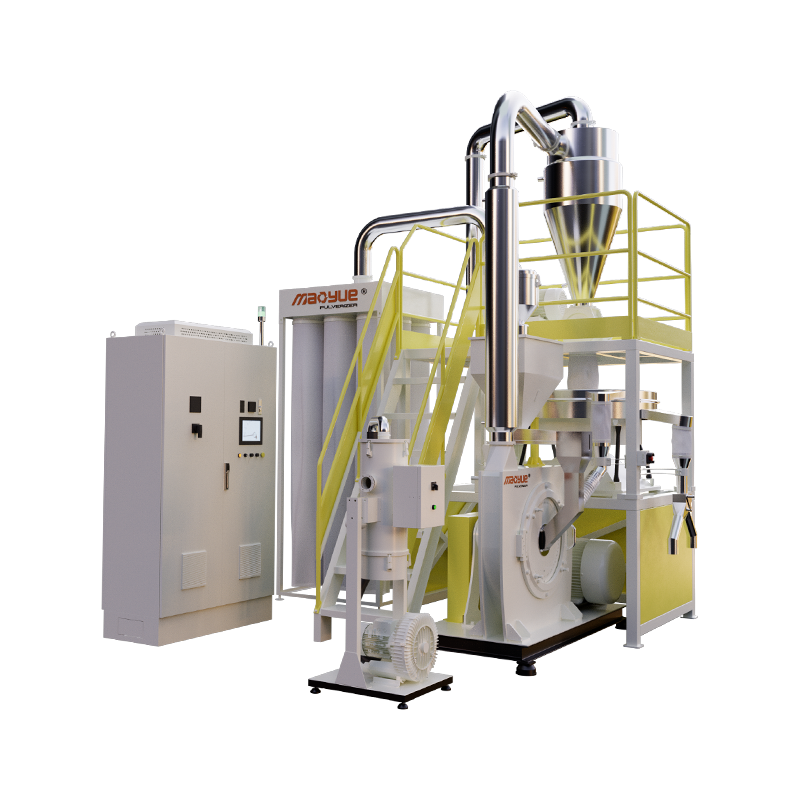
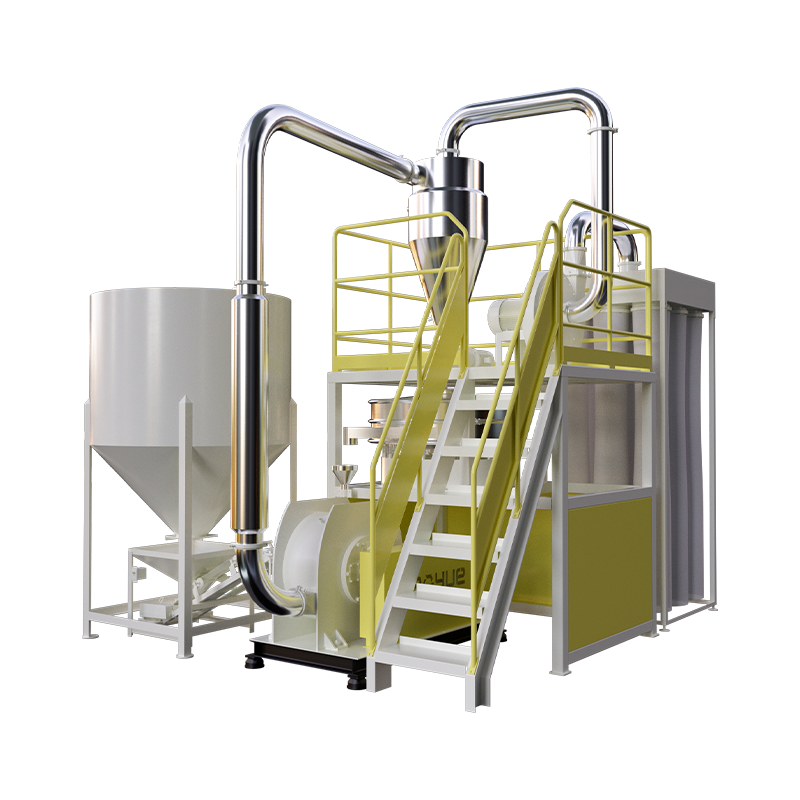
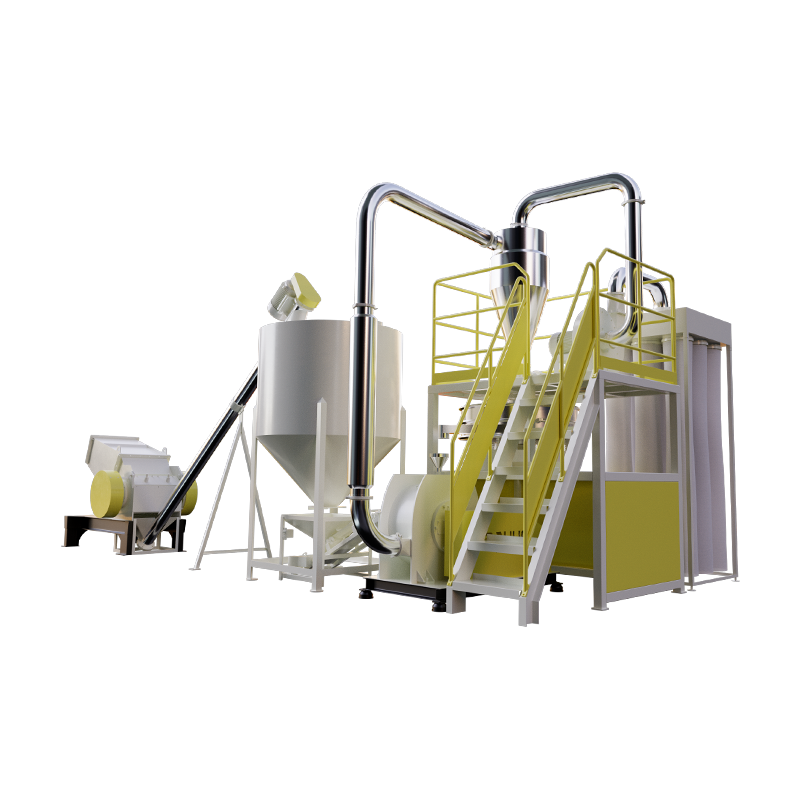 Mao Yue-blade-type makulering-slibning produktionslinje Et koordineret makulerings-slibesæt til processorer, der søger matchet gennemløb og udledning, med skivemølle-muligheder og lukket støvopsamling. Se produkt →
Koordinerede linjer findes i forskellige skæreprincipper af netop denne grund: shredderen, granulatoren og møllen skal blive enige om foderstørrelse, udledningsstørrelse og kapacitet, ellers bliver en af dem den permanente begrænsning.
Tilpasning af rotoren, fræseren og skærmen til materialet
Materialeadfærd ændrer maskinspecifikationerne mere, end de fleste dataark indrømmer. Forskellene nedenfor er dem, der dukker op på butiksgulvet efter den første uges produktion.
PVC-rør, profil og pladeskrot
PVC er slibende og varmefølsomt på samme tid. Rør- og profilskrot bærer ofte høje fyldstofbelastninger, der hurtigt sløver skærekanterne, mens selve polymeren kan misfarves eller nedbrydes, hvis den bliver hængende i skærekammeret. Slidfast klingegeometri, generøse spillerum og en rotor, der hurtigt flytter materiale igennem, betyder mere her end hovedmotorens kraft.
PE til rotationsstøbning
Ved rotationsstøbning er pulveret effektivt produktet. En mølle, der leverer en bred partikelstørrelsespredning, vil producere nålehuller, ujævn vægtykkelse og en dårlig overfladefinish senere i ovnen, uanset hvor god formen er. Konsistensen af topskæringen betyder ofte mere end maksimal gennemstrømning, og derfor er konfigurationer med høj ensartethed specificeret til denne applikation i stedet for det største tilgængelige drev.
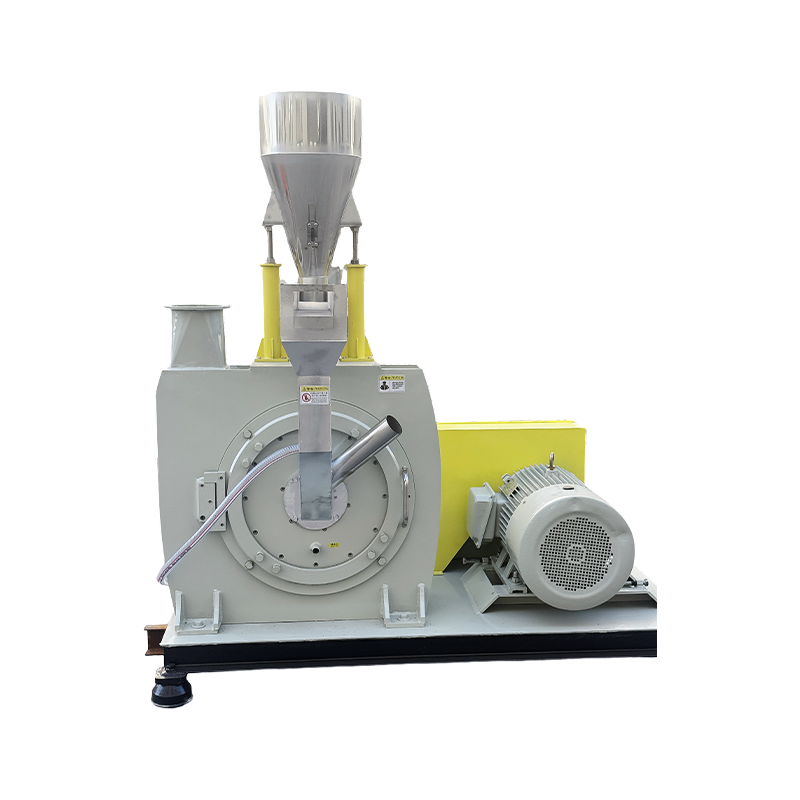
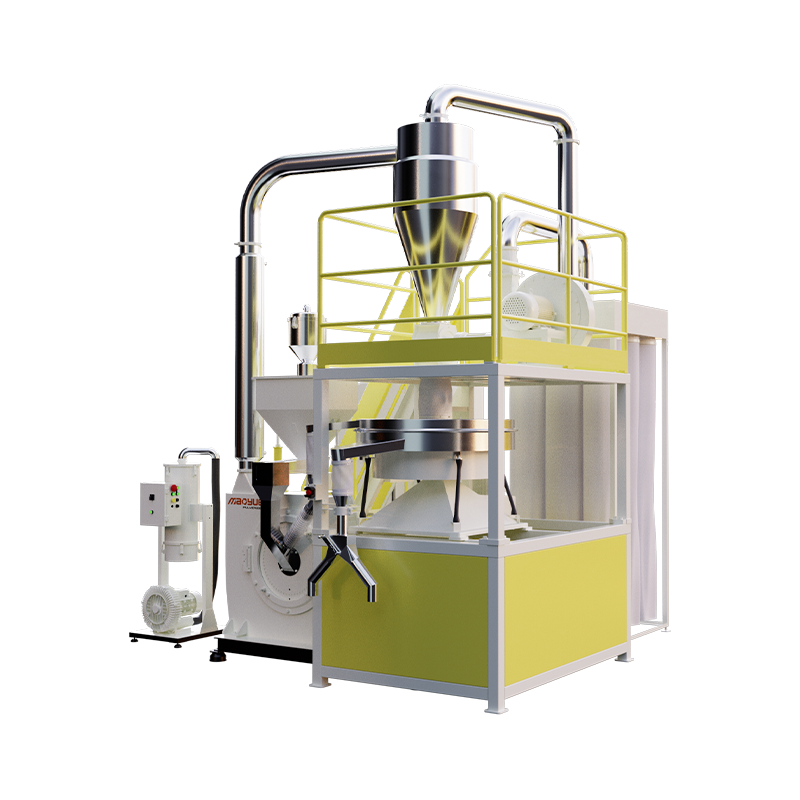 Mao Yue 600 PE Rotomolding Powder Pulverizer Høj ensartet PE rotationsstøbning pulverizer med 20-100 mesh justering, vandkøling, PLC temperaturkontrol og over 99,9% støvfangst. Se produkt →
PP og PA
PP og PA grades are where temperature control decides whether a process is economic at all. Many of these resins soften and smear if ground too aggressively, so the choice is between cryogenic grinding and an ambient-temperature design that manages heat through airflow, rotor speed and controlled feed rate. Ambient grinding removes the cost of liquid nitrogen and the handling that comes with it, but it places real demands on the rotor and the feed system.
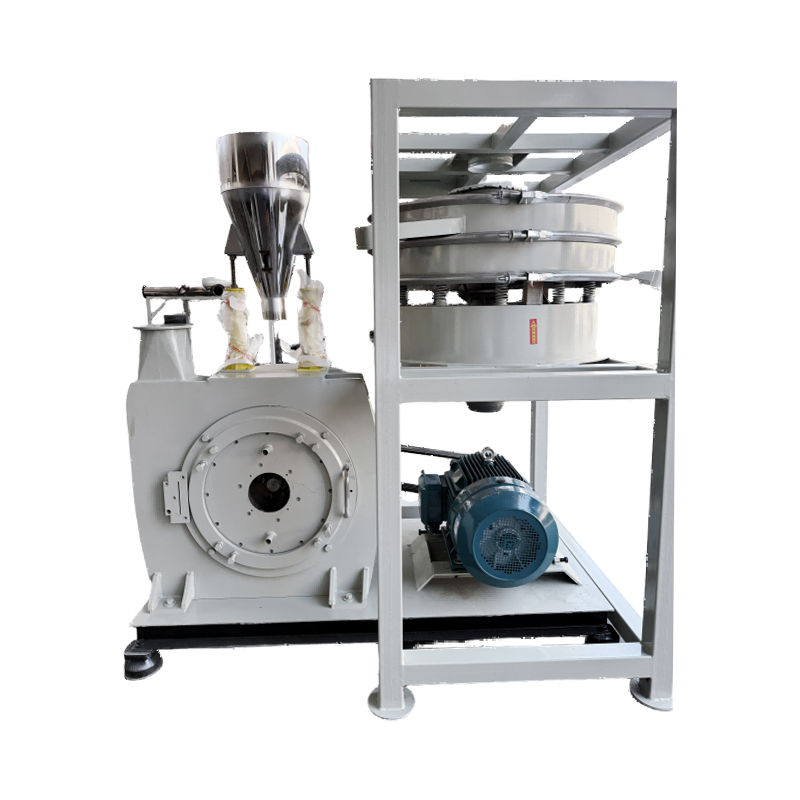 Mao Yue PA/PP-500 Ambient-Temperature Pulverizer Entry-level ambient PA/PP-pulverisator med høj-chrom-molybdæn-vanadium-skiver og ±3-5°C temperaturkontrol til små til mellemstore, multi-materiale produktion. Se produkt →
Masterbatch og fyldte forbindelser
Farve masterbatch og fyldte forbindelser tilføjer slid til blandingen. Calciumkarbonat, talkum og glasfyldte kvaliteter forkorter klinge- og skivelevetiden mærkbart, og de belønner en maskine, der hurtigt kan åbnes, nulstilles og afbalanceres. Når et anlæg kører flere harpikser på én platform, udskiftelige skiver og en konsekvent række af plastpulverisering reducere både reservedelsbeholdning og omstillingstid.
Specifikationer, der bestemmer reelt gennemløb
Når materialet og målpartikelstørrelsen er fastsat, bestemmer en håndfuld specifikationer, om maskinen fungerer som angivet:
- Rotordiameter og arbejdsbredde, som indstiller halsstørrelsen og det tilgængelige drejningsmoment.
- Skæregeometri og knivtal, herunder om rotoren bruger lige, V-formede eller forskudte knivarrangementer.
- Skærmblænde, som styrer outputstørrelse og kapacitet direkte; hver millimeter størrelsesreduktion koster gennemløb.
- Drivkraft og svinghjulsmasse, som betyder langt mere for udrensninger og tykke sektioner end for tyndfilm.
- Afstand mellem roterende og faste knive, normalt sat i brøkdele af en millimeter; afdriftsfrihed viser sig som snorlige genslibning og varmeopbygning.
- Beholder og tilførselsarrangement, hvad enten det er med transportbånd, ram eller tyngdekraft; foderstigninger er den mest almindelige årsag til stalde.
Leverandører angiver ofte et enkelt gennemløbstal uden at angive materialet, skærmen eller målpartikelstørrelsen. Et tal citeret uden disse tre variabler er ikke en specifikation, det er en markedsføringserklæring.
Hvad en plastkværn koster over fem år
Købsprisen er den mindste del af totalen. Driftsomkostningerne for en størrelsesreduktionslinje domineres af fire elementer:
- Energi pr. ton forarbejdet, som stiger stejlt, når en maskine bliver bedt om at male finere, end den er designet til.
- Sliddele pr. ton, inklusive klinger, skiver og skærme; fyldstofindhold og forurening driver dette langt mere end maskintimer.
- Nedetid pr. kniv- eller skiveskift, som afhænger af hvor tilgængeligt skærekammeret er.
- Bøder og støvtab, som reducerer brugbart udbytte og skaber håndterings- og filtreringsomkostninger.
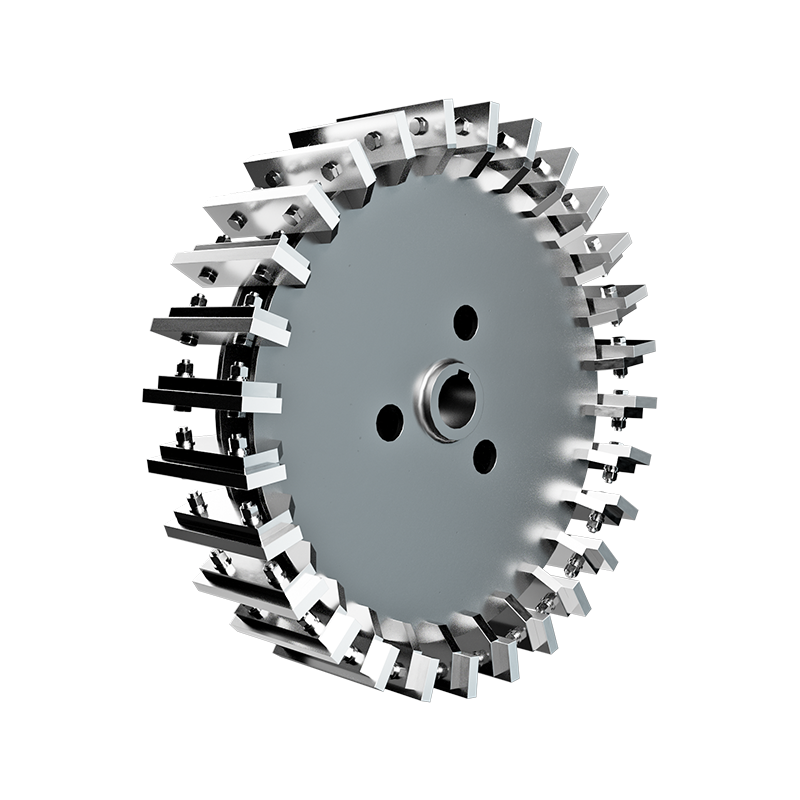
Valget af vingestål, dets hårdhed og hvordan det vedligeholdes er en af de mest pålidelige forudsigelser for langsigtede omkostninger, og det fortjener mere opmærksomhed, end det normalt får i tilbudsstadiet; en praktisk reference er dette guide til pulveriseringsblad dækkende materialer, vedligeholdelse og valg.
Spørgsmål at stille til en leverandør før bestilling
Disse spørgsmål adskiller leverandører, der forstår din proces, fra dem, der blot sælger maskiner:
- Kan du teste mit faktiske materiale og give en partikelstørrelsesfordeling, ikke en række fra en generisk harpiks?
- Hvad er gennemstrømningen på dette materiale med den skærm, jeg har tænkt mig at bruge?
- Hvor mange timers levetid for knive eller skiver skal jeg forvente i betragtning af mit fyldstofindhold og kontamineringsniveau?
- Hvor lang tid tager et komplet knivskift med dette design, og hvilket værktøj er påkrævet?
- Hvilke reservedele er på lager, og hvad er leveringstiden for en rotor eller en skive?
- Hvis jeg skalerer op om to år, hvilken fase af linjen bliver flaskehalsen først?
Bed om svar skriftligt. En leverandør, der vil forpligte sig til en partikelstørrelsesfordeling og et gennemløbstal på dit materiale, fortæller dig noget om, hvordan maskinen er designet, og om hvordan forholdet vil gå efter levering.
At få kæden rigtigt
En plastkværn er en arbejdshest, men det er ikke en komplet løsning. De planter, der får mest ud af størrelsesreduktion, behandler makulering, granulering og pulverisering som ét system, specificerer hvert trin i forhold til det materiale, det rent faktisk vil se, og budgetterer med sliddele fra dag ét i stedet for at opdage dem i år to.
Start fra pulveret eller genslib dine procesbehov, mål det materiale, du virkelig har, og dimensioner hvert trin med en margen for det hårdere input, du uundgåeligt vil blive bedt om at køre. Udstyr bygget som et matchet sæt med knive, skiver og rotorer understøttet fra samme kilde, er lettere at holde kørende og nemmere at koste i løbet af dets levetid.