

 中文简体
Forestil dig et rotomstøbningsværksted, hvis dele bliver ved med at svigte langs svejselinjen. Pulverisatoren kører med sin nominelle tonnage, vingerne blev udskiftet i sidste måned, og operatøren fodrer med ren PE genslibning. Problemet er ikke gennemstrømning. Det er partikelstørrelsesspredningen af pulveret, der forlader møllen: grove korn smelter for langsomt, fine partikler fører pigment og stabilisator væk, og formen fyldes ujævnt. Det er det punkt, hvor plastslibeudstyr stopper med at være et varekøb og bliver en procesbeslutning.
Den praktiske konklusion kommer først: Dimensionér formalingskapaciteten omkring det smalleste partikelstørrelsesvindue, som din downstream-proces vil acceptere, og sammenlign først derefter tonnagevurderinger. To maskiner med identiske output-tal kan opføre sig meget forskelligt, når du først sætter dem side om side på pulverfordeling, omgivende versus kryogen drift, og hvor hurtigt deres klinger og skiver slides. Afsnittene nedenfor forklarer, hvor disse forskelle kommer fra, og hvordan du prissætter dem, før du underskriver en indkøbsordre.
Hvis du ønsker orientering om kategorierne først, dette generel guide til plastknusertyper og købstips dækker de vigtigste maskinfamilier, før du indsnævrer til en enkelt model.
Omgivende slibning først: Det flydende nitrogen-linjeelement, de fleste købere savner
Stuetemperaturpulverisering er standardvalget for PE, PVC, PA og PP, og årsagen er aritmetisk snarere end præference. Kryogen formaling holder en polymer skør ved at sprøjte flydende nitrogen ind i møllen. I hårde PA- og PP-kvaliteter kan forbruget nærme sig omkring et kilogram nitrogen for hvert kilogram polymer, der forarbejdes. Til industrigaspriser knytter den pris sig til hvert kilo pulver, du laver, år efter år, uden at forbedre den del, du til sidst støber.
Ambient-møller styrer i stedet varmen gennem rotorgeometri, luftstrøm og gennemløbsdisciplin. Afvejningen er ægte: fodrer for aggressivt, og pulveret smører sig mod disken, misfarver eller blænder skærmen. Den fornuftige regel er ikke "aldrig kryogen", men "kun kryogen, når omgivende slibning ikke kan holde materialet under dets blødgøringsinterval." Lavtsmeltende, højforlængende forbindelser forbliver undtagelsen; råvare PE, PP, PA og stiv PVC er det ikke.
En praktisk prøve er et forsøg på dine egne flager. Hvis en omgivende maskine holder output ved dit målmaske uden temperaturalarmer eller skærmblænding, vises nitrogenregningen aldrig. Rumtemperaturenheder som PA/PP 500-klassen, der eksplicit er bygget til at køre uden flydende nitrogen, er værd at benchmarke først, fordi de fjerner de største tilbagevendende omkostninger fra sammenligningen.
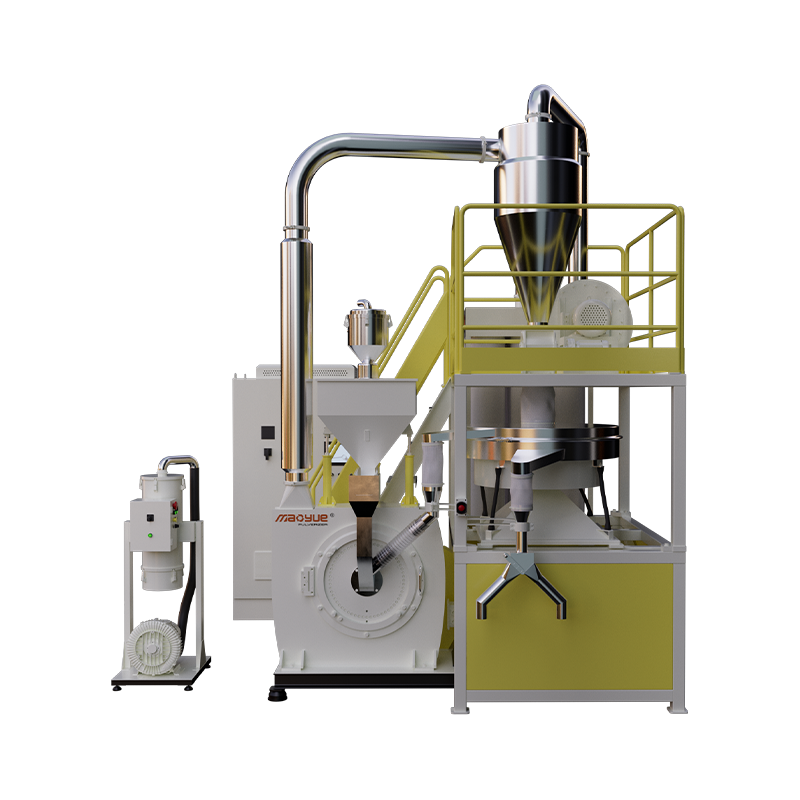
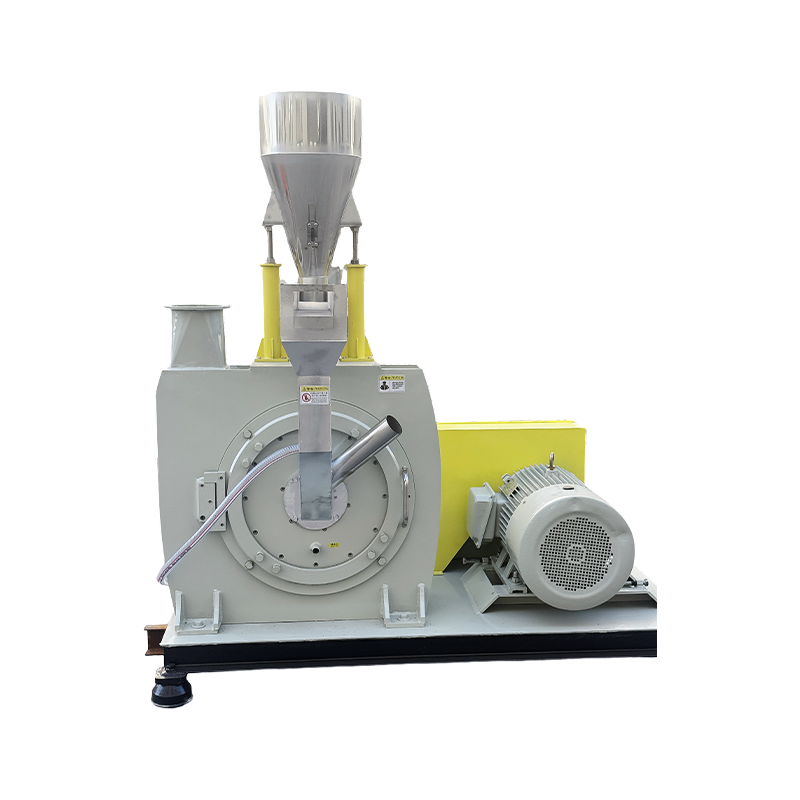
 500PA/PP omgivelsestemperatursliber til PA og PP Pulverisering Ambient PA/PP-pulverisator designet til at fungere uden flydende nitrogen; værd at benchmarke for genanvendelse eller F&U, hvor nitrogenomkostningerne dominerer. Se produkt →
En advarsel, der er værd at sige klart: omgivende slibning skifter omkostninger fra gas til sliddele og kølende luftstrøm. Hvis dit materiale er slibende eller stærkt fyldt, skal du budgettere med hyppigere klingeservice, før du fejrer besparelserne.
Dimensionering af maskinen til materialet, ikke kun tonnagen
Modelnumre i denne udstyrsklasse afspejler generelt en rotor- eller skivediameterklasse, ikke et garanteret output i kilogram i timen. Output afhænger af foderform, bulkdensitet, målmaske og hvor meget finstof du er villig til at tolerere. Brug tabellen nedenfor som et screeningsværktøj, og bekræft derefter reelle tal på et forsøg.
| Materiale familie | Typisk modelprogram | Hvad størrelsesklassen normalt køber dig |
|---|---|---|
| PE til rotationsstøbning | 500, 600, 800 | Højere output og strammere distribution; større klasser passer til anlæg, der kører flere skift og flere forme på én gang. |
| Masterbatch og polymerforbindelser | 500, 600, 800 | Finslibning af farvekoncentrater med kontrollerede finstoffer, så spredning og farvestyrke forbliver gentagelig. |
| PA og PP | 500, 600, 800, omgivende | Slibning ved stuetemperatur uden flydende nitrogen; slidstærke og energibesparende varianter optræder i 600 og 800 klasserne. |
| PVC | 500, 700, 800, 850, 900 | Den bredeste spredning, fra grov knusning til fint pulver; 850-klassens maskiner er placeret som slidstærke, 900-klassens som finpulverenheder. |
Især for rotationsstøbning betyder ensartethed mere end peak output. En maskine, der producerer et smalt bånd omkring dit målmaske, vil fylde formdetaljer og frigive mere konsekvent end en større enhed, der kører på sin grænse. Konfigurationer med høj ensartethed, såsom 600-klassens rotationsstøbningsmodel, er normalt specificeret, hvor vægtykkelseskonsistens og cyklustid begge er under pres.
 600-Type PE rotomstøbende pulverpulver for høj ensartethed PE rotomstøbende pulverisator til mellemstore til store producenter, velegnet til kontrolleret pulverfordeling, hvor vægtykkelseskonsistens og cyklustid har betydning. Se produkt →
Partikelstørrelsesfordeling er den specifikation, der sjældent optræder i et tilbud
Spørg tre leverandører om "35 mesh pulver", og du kan modtage tre forskellige produkter. Et 35 mesh sigtesnit er omkring 500 mikron, men det nyttige spørgsmål er, hvor stor en del af batchen der sidder over og under den linje. Rotationsstøbning ønsker generelt hovedparten af pulveret mellem ca. 200 og 500 mikrometer med en kontrolleret fraktion af fine partikler. For mange grove korn og formhjørnerne forbliver underfyldte; for mange bøder, og du mister tilsætningsstoffer til støvopsamling og risikerer bobler i tykke sektioner.
To målemetoder er almindelige, og de stemmer ikke helt overens. Sigteanalyse er billig, bredt forstået og god til rutinetjek. Laserdiffraktion giver en fyldigere fordelingskurve og fanger den under-100 mikron hale, som sigter har tendens til at underrapportere. Uanset hvad du bruger, skal du rette metoden i købsspecifikationen, så "inden for tolerancen" betyder det samme for begge parter seks måneder senere.
Finpulverapplikationer presser hele distributionen nedad. Masterbatch- og PVC-sammensætningsarbejde, hvor dispergering og strømning ind i en blander betyder, kræver ofte strammere topsnit og lavere finer. Det er lige så meget et maskindesignproblem som et driftsproblem, da skivegeometrien, spalteindstillingen og klassificeringsadfærden alle former kurven.
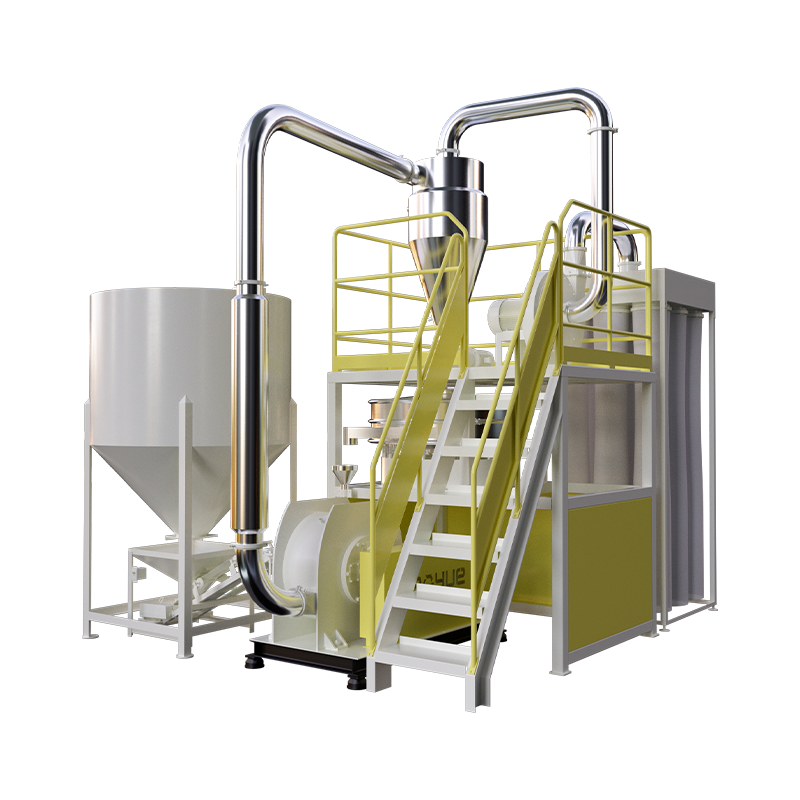
 Model 900 PVC Finpulver Pulverizer til højvolumen slibning Fin PVC-pulverisator til højslidende eller stærkt fyldte forbindelser, hvor ensartet pulverfordeling og langvarige slidomkostninger former produktionsøkonomien. Se produkt →
Blade, skiver og rotorer: Hvor driftsomkostningerne faktisk bor
Slibeudstyr bedømmes på det pulver, det fremstiller i måned et, og på, hvad det koster at blive ved med at lave det pulver i måned tyve. Blade, skiver og rotorer af legeret stål er forbrugsstoffer, og deres levetid afhænger af materialets slibeevne, fyldstofindhold, spaltedisciplin og hvor omhyggeligt rotoren er afbalanceret efter hvert skift.
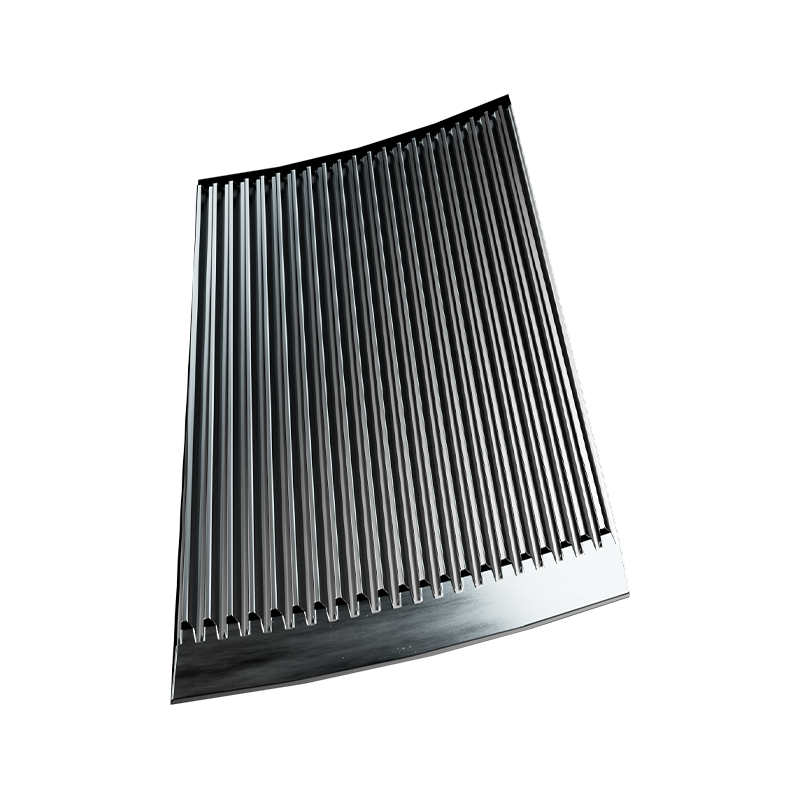
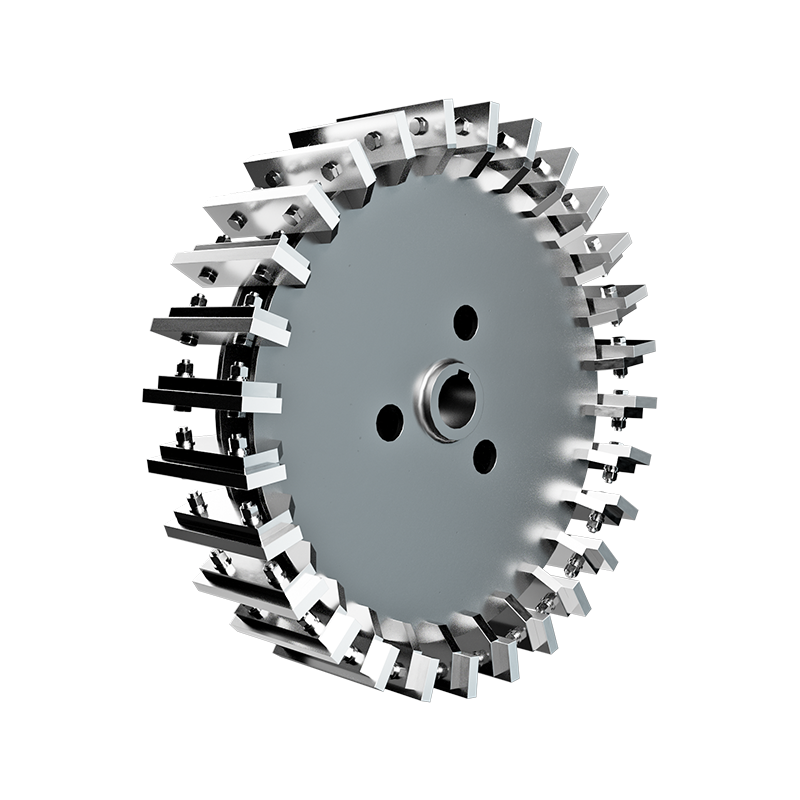
To diskdesigns vises gentagne gange i denne kategori. En dobbelttandskive øger forskydningen og passer til materialer, der har brug for aggressiv størrelsesreduktion; en integreret skive bytter noget bid for stabilitet og jævnt slid. At vælge mellem dem er et spørgsmål om dit råmateriale og din vedligeholdelsesplan, ikke om hvilken der er universelt bedre. Den samme logik gælder for knivstål: hårdere kanter holder et mellemrum længere, men spåner lettere mod trampet metal.
Bladmaterialekvaliteter, kantgeometri og genslibningsintervaller er dækket mere i dybden i denne pulveriseringsbladmaterialer og vedligeholdelsesvejledning , som er værd at læse, inden du låser en reservedelskontrakt.
En tjekliste før køb, der forhindrer dyre revisioner
Gennemfør følgende punkter, før du afgiver en ordre. Hver enkelt er billig at afklare nu og dyr at rette efter maskinen er boltet til dit gulv.
- Målmaske og acceptabel topsnit, angivet i mikron, med testmetoden angivet.
- Maksimal finstoffraktion, du kan tåle uden at miste tilsætningsstoffer eller flydeevne.
- Foderform og bulkdensitet: flager, formaling, pellets eller agglomerater opfører sig meget forskelligt.
- Fugtindhold, da fugtigt foder blænder skærme og sænker gennemløbet kraftigt.
- Gennemstrømning målt ved dit målmaske, ikke ved maskinens bedst mulige indstilling.
- Pulverudløbstemperatur, som fortæller dig, om møllen bearbejder materialet for hårdt.
- Blad-, skive- og rotormaterialekvalitet plus leveringstid og pris for udskiftninger.
- Krav til støvudsugning og køleluftstrøm, og hvordan møllen er sammenkoblet med dem.
- Slid-inspektionsadgang, så et gap-tjek tager minutter i stedet for en halvdags nedlukning.
Hvad en kildefabrik ændrer ved købsoplevelsen
Forbrugsvarer er den stille risiko ved dette køb. En maskine er kun så god som tilgængeligheden af den skive, rotor eller knivsæt, der holder den i specifikationen. Producenter, der bearbejder disse dele internt, snarere end at købe dem ind, har en tendens til at forkorte leveringstider og holde tolerancer mere konsekvent på tværs af batcher.
Changzhou Mao Yue Intelligent Equipment Co., Ltd. præsenterer sig selv i præcis den position. Virksomheden oplyser, at den har fungeret i tre årtier som en kildefabrik, driver seks bearbejdningsværksteder på gennemsnitligt omkring 1.400 kvadratmeter hver og opretholder et dedikeret knivproduktionscenter sideløbende med sit montagearbejde. Dens modelserie spænder over 500 til 900 klasser på tværs af PE rotationsstøbning, masterbatch og polymerblandinger, PA og PP omgivende slibning og PVC. Det rapporterer også mere end 5.000 globale partnere og oplyser, at det producerer efter europæiske kvalitetsstandarder, med personale, der med jævne mellemrum sendes til udlandet for at studere maskinapplikationer. Disse tal er virksomhedens egen regning og er værd at bekræfte under et fabriksbesøg eller prøveforsøg.
Det, der kan verificeres på specifikationsstadiet, er mere nyttigt end enhver markedsføringspåstand: Bed om en prøveversion af dit materiale, anmod om pulverdistributionsrapporten fra det pågældende forsøg, og få udskiftningspriserne for knive og skiver skriftligt. Hvis disse tre elementer stemmer overens med dit procesvindue og dit vedligeholdelsesbudget, er beslutningen om valg af maskine allerede det meste af vejen til at være korrekt.