

 中文简体
Ved køb af plastkværneblade er nøglespørgsmålet ikke, om en leverandør blot beskriver dem som "slidbestandige", men om deres slidstyrke kan måles og verificeres gennem faktiske produktionsdata.
Klingemateriale, varmebehandling, hårdhed, geometri, bearbejdningsnøjagtighed, bearbejdet materiale og driftsforhold påvirker alle klingeslid og levetid. Derfor kan ingen enkelt parameter nøjagtigt repræsentere den samlede ydeevne af en vinge.
En mere pålidelig evalueringsmetode er at etablere en komplet testproces:
Initial klingetilstand → kontrolleret produktionstest → post-test klingetilstand og produktionsdata
Ved at sammenligne knivens tilstand før og efter testning sammen med faktisk materialegennemstrømning, pulverpartikelstørrelse, output og driftsparametre, kan købere evaluere det faktiske knivslid og foretage mere informerede tekniske og omkostningsmæssige sammenligninger mellem vingeleverandører.
Hvad er årsagen til slid på plastpulveriseringsblade?
Plastpulveriseringsblade udsættes for forskellige mekaniske og termiske belastninger afhængigt af det forarbejdede materiale og produktionsforhold.
Slibende slid
Slibende slid er en almindelig form for knivslid. Under kontinuerlig pulverisering kommer hårde partikler i materialet gentagne gange i kontakt med og gnider mod bladets overflade, hvorved skærekanten gradvist sløves og materiale fjernes fra arbejdsfladen.
Forskellige plasttyper skaber forskellige slidforhold. Ren PE eller PP præsenterer generelt et andet slidmiljø end PVC, der indeholder mineralske fyldstoffer såsom calciumcarbonat. Glasfiberforstærket plast kan generere højere slibende belastninger.
Derfor bør klingens slidstyrke ikke vurderes baseret på materialekvalitet eller hårdhed alene. Det faktiske forarbejdede materiale, fyldstofindhold og produktionsforhold skal også tages i betragtning.
Impact og Edge Chipping
Plastpulveriseringsblade oplever gentagne mekaniske stød og belastninger under drift. Hvis klingen mangler tilstrækkelig sejhed, kan skæret udvikle skår, hakker eller revner.
Sådanne skader reducerer den effektive arbejdsflade og kan ændre bladets geometri, hvilket påvirker pulveriseringseffektiviteten, partikelstørrelseskonsistensen og driftsstabiliteten.
Derfor bør bladslidtest vurdere ikke kun materialetab, men også banebrydende integritet og ændringer i bladgeometri.
Friktion, temperaturstigning og fremmede materialer
Under pulverisering udsættes bladene konstant for friktion og termiske belastninger. Ustabil fremføring, for store slibebelastninger eller uegnede driftsparametre kan øge klingens temperatur og mekaniske belastninger, hvilket accelererer slid.
I genbrugsplast kan hårde fremmedmaterialer såsom metalpartikler og sten også forårsage lokal stødskader og banebrydende skår.
Derfor afhænger knivens levetid ikke kun af selve klingen, men også af fodringsstabilitet, driftsparametre, køleforhold og materialets renhed.
Hvad bestemmer slidmodstanden for plastpulveriseringsblade?
Slidstyrke på plastpulverisatorblade bestemmes af en kombination af materiale, fremstillingsproces, bladdesign og driftsbetingelser.
Derfor bør klingens slidstyrke ikke vurderes kun baseret på stålkvaliteten eller hårdheden. Kvaliteten af klingens fremstilling skal tages i betragtning sammen med de faktiske produktionsforhold.

D2 vs. DC53 Plastic Pulverizer Blade
D2 og DC53 er begge værktøjsstål, der anvendes i slidstærke værktøjsapplikationer. Men for plastpulveriseringsblade kan sammenligning af stålkvaliteter alene ikke fuldt ud bestemme den endelige klingeydelse.
En mere meningsfuld sammenligning bør overveje varmebehandling, hårdhed, sejhed, bladgeometri, bearbejdningskvalitet, forarbejdet materiale og driftsbetingelser.
Derfor bør en meningsfuld sammenligning mellem D2- og DC53-vinger overveje det faktiske forarbejdede materiale, varmebehandlingstilstand, hårdhed, bladgeometri og produktionsresultater, i stedet for at sammenligne stålkvaliteter alene.
Hvorfor hårdhed alene ikke kan bevise bladets levetid

Hårdhed er en vigtig indikator for materialets ydeevne af plastpulverisatorblade, men højere hårdhed betyder ikke nødvendigvis længere levetid. En HRC-værdi afspejler et materiales modstandsdygtighed over for deformation og overfladeslid, men den kan ikke direkte angive, hvor mange timer en vinge kan arbejde, eller hvor mange tons plastik den kan behandle.
Selv når to sæt knive har lignende hårdhedsværdier, kan deres faktiske levetid stadig variere på grund af forskelle i sejhed, varmebehandling, banebrydende geometri, bearbejdningsnøjagtighed, forarbejdet materiale og driftsbelastning.
Disse tre begreber kan derfor skelnes på følgende måde:
Hårdhed → Materialeegenskaber
Slidhastighed → Slidadfærd
Levetid → Driftstid eller materialegennemstrømning, før de definerede udskiftningskriterier er nået
For vingeanskaffelse er den nyttige reference ikke en enkelt HRC-værdi, men faktiske sliddata og produktionsresultater.
Sådan måler du slid på plastpulveriseringsblade
Hårdhedstestning
Hårdhedstestning bruges hovedsageligt til at verificere bladets materiale og varmebehandlingstilstand og er en vigtig del af bladets kvalitetskontrol.
Testregistreringer kan omfatte stålkvalitet, varmebehandlingstilstand, målested og faktisk HRC-værdi, hvilket giver et grundlag for kvalitetssporbarhed og sammenligning mellem forskellige produktionsbatcher.
Hårdhed afspejler dog kun materialeegenskaber og kan ikke direkte omdannes til knivens levetid. Derfor bør hårdhedstestning bruges som en grundlæggende kvalitetsindikator, sammen med faktisk slid og produktionsdata, til at evaluere knivens levetid.
Dimensionel måling
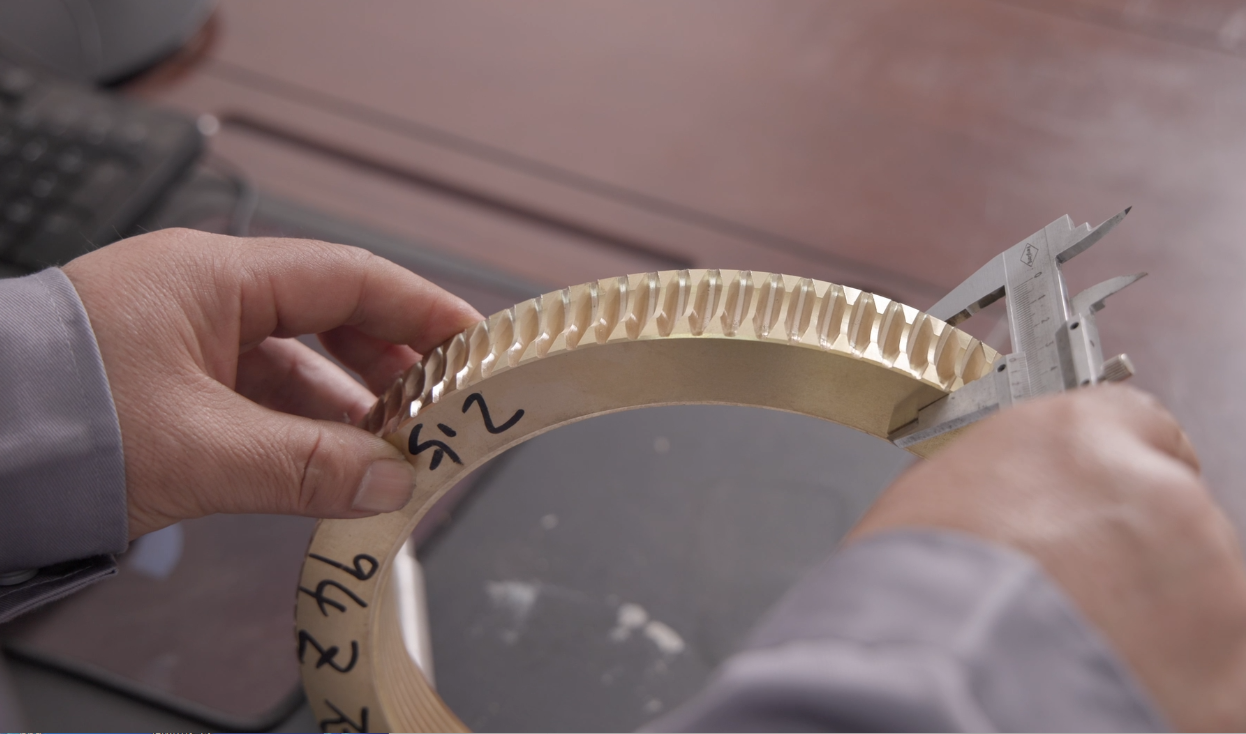
Måling af nøglebladsdimensioner før og efter test kan direkte vise dimensionsændringer og materialetab, hvilket gør det til en vigtig metode til at evaluere faktisk knivslid.
For at sikre datasammenlignelighed bør måleplaceringerne, værktøjerne og metoderne forblive konsistente før og efter testning, og dimensionsforskellene bør registreres.
Disse målinger kan derefter bruges til at beregne knivslid og slidhastighed, hvilket giver et grundlag for at sammenligne ydeevnen af forskellige knive.
Banebrydende slidmåling
Avanceret slitage kan evalueres ved at måle:
-
Banebrydende tilbagetog
-
Ændringer i kantprofil
-
Slid på arbejdsfladen
-
Andre definerede ændringer i kritiske vingedimensioner
Nøglen er ikke at stole på én specifik målemetode, men at opretholde konsistente målesteder, metoder og evalueringskriterier før og efter test. Dette gør slidresultaterne mere pålidelige og sammenlignelige.
Hvordan udfører man en kontrolleret slidtest af plastpulveriseringsblade?
En meningsfuld knivslidtest bør kontrollere de variabler, der kan påvirke resultaterne. Målet er at holde testforholdene så konsistente som muligt, så forskelle i knivslid kan evalueres mere pålideligt.
Trin 1: Registrer den oprindelige klingetilstand
Før du starter produktionstesten, skal du notere:
-
Bladmateriale
-
Hårdhed
-
Nøgledimensioner
-
Banebrydende tilstand
-
Bladgeometri
-
Installationstilstand
Disse registreringer udgør basislinjen for sammenligning efter testen.
Trin 2: Brug det samme forarbejdede materiale
Når du sammenligner to vingeløsninger, skal du bruge samme type og lignende tilstand af forarbejdet materiale, når det er muligt, for at minimere påvirkningen af materialeforskelle.
For eksempel kan en test med ren PE ikke direkte sammenlignes med en test med glasfiberforstærket plast, fordi de to materialer skaber forskellige slidmiljøer og mekaniske belastninger.
Trin 3: Kontroller Plastic Pulverizer-driftsbetingelser
Følgende testparametre skal registreres:
Jo mere konsistente testbetingelserne er, jo mere sammenlignelige vil dataene for vingeslid være, hvilket gør det nemmere at evaluere den faktiske ydeevne af forskellige vingeløsninger.
Hvordan registrerer man produktionsydelse under test?
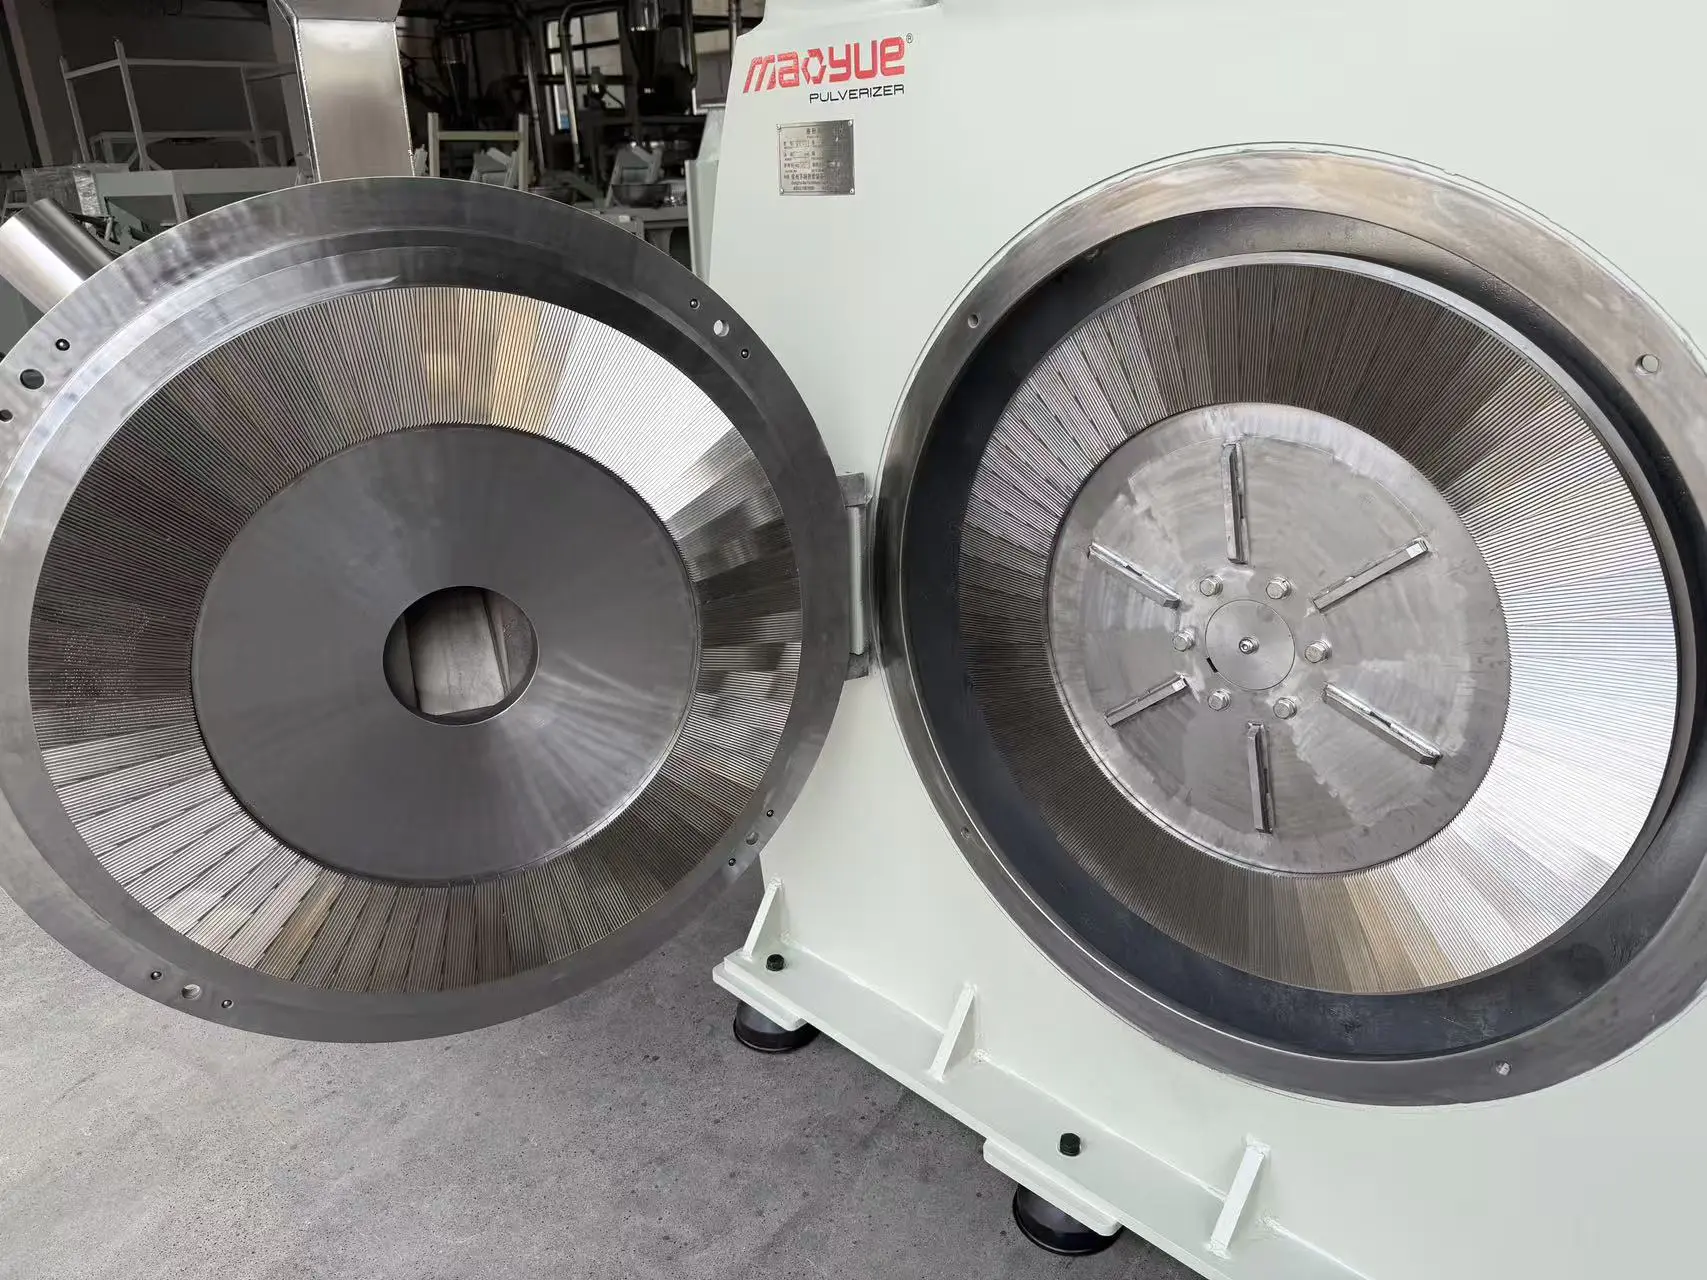
Slid på klingen bør ikke kun vurderes ved ændringer i selve klingen. Produktionsdata bør også registreres for at bestemme, hvordan knivslid påvirker den faktiske driftsydelse.
Nøgleparametre til registrering under testen omfatter:
-
Ydelse: kg/h og samlet materialegennemstrømning
-
Materialetemperatur: for at overvåge friktion og temperaturstigning
-
Motorstrøm eller belastning: for at identificere ændringer i driftsbelastning
-
Pulverpartikelstørrelse og partikelstørrelsesfordeling: for at evaluere pulverkonsistensen
-
Vibrationer og unormale forhold: for at identificere ændringer i maskinens drift
-
Pulveropsamling: for at kontrollere om udledning og opsamling forbliver stabile
Sammenligning af disse produktionsdata med målt knivslid kan hjælpe med at bestemme, om knivslid har påvirket output, pulverkvalitet eller udstyrets driftsstabilitet.
Hvordan beregner man slidhastigheden for plastpulveriseringsblade?
Driftstimer alene er ikke nok til fuldt ud at evaluere knivens slid. To maskiner kan køre i det samme antal timer, mens de behandler meget forskellige mængder materiale.
I en kontrolleret sammenligningstest kan faktisk materialegennemstrømning derfor bruges som en vigtig reference.
Et simpelt regnestykke er:
Slidhastighed = Målt Bladmaterialetab ÷ Faktisk materialegennemstrømning
Afhængigt af målemetoden kan slidhastigheden udtrykkes som dimensionelt tab pr. ton materiale, massetab pr. ton eller en anden klart defineret måling.
For eksempel, hvis en specificeret vingedimension falder med 0,20 mm efter bearbejdning af 100 tons materiale:
Dimensionel slidhastighed = 0,20 mm ÷ 100 tons = 0,002 mm/ton
Testresultaterne skal altid rapporteres sammen med målemetoden, bearbejdet materiale og testbetingelser for at sikre, at dataene kan fortolkes og sammenlignes korrekt.
Hvordan påvirker bladslitage plastforstøverens ydeevne?
Nøglen er at bestemme, hvornår vingeslid bliver betydeligt nok til at påvirke produktionsmålene.
En klinge kan stadig være mekanisk i stand til at fungere, men dens slid kan allerede påvirke pulverkvalitet, output eller temperaturkontrol ud over de påkrævede produktionsspecifikationer.
Hvornår skal man udskifte plastkutterblade?
De specifikke udskiftningskriterier bør bestemmes baseret på vingedesignet, pulveriseringsmodellen, forarbejdet materiale og produktionskrav.
Hvordan forskellige materialer påvirker slid på plastkutterblade
Forskellige plasttyper skaber forskellige arbejdsbetingelser for pulveriseringsblade. Derfor bør bladvalg baseres på det faktiske forarbejdede materiale og produktionsbetingelser.
Den samme klingespecifikation giver ikke automatisk den samme levetid på tværs af forskellige plasttyper.
Derfor bør bladvalg og slidevaluering starte med det faktiske materiale og dets produktionsforhold.
Almindelige fejl, når man sammenligner slidstyrke på plastforstøverblade
Sammenligning af forskellige materialer
Testresultater fra ren PE kan ikke direkte sammenlignes med resultater fra glasfiberforstærket plast, fordi de skaber forskellige slid- og mekaniske belastningsforhold.
Kun sammenligning af hårdhed
En højere HRC-værdi betyder ikke automatisk længere levetid for knivene.
Kun sammenligning af driftstimer
Driftstiden alene afspejler ikke fuldt ud den faktiske arbejdsbyrde for en vinge. Den samlede mængde forarbejdet materiale bør også tages i betragtning.
Ignorerer pulverkvalitet
En klinge kan stadig være mekanisk i stand til at fungere, mens dens slid allerede har påvirket partikelstørrelse, output eller temperaturkontrol.
Ændring af flere testbetingelser på samme tid
Hvis tilspændingshastigheden, slibespalten, kølemetoden og det forarbejdede materiale ændres samtidigt, bliver det svært at afgøre, hvilken faktor der forårsagede forskellen i knivslid.
Hvad skal du spørge en producent af plastkutterblade, før du køber?
Når du køber plastpulverknive, skal du ikke kun spørge: "Hvor meget koster et sæt knive?"
Det er også vigtigt at bede producenten om målbare tekniske data, der kan bruges til ydelses- og omkostningssammenligninger.
Denne tilgang skifter vingeindkøb fra en pris-kun sammenligning til en målbar sammenligning af produktionsydelse, slid og driftsomkostninger.
Hvordan vælger man en producent af plastpulverskærer?
Hvorfor købe udskiftningsblade fra en producent af plastpulver?
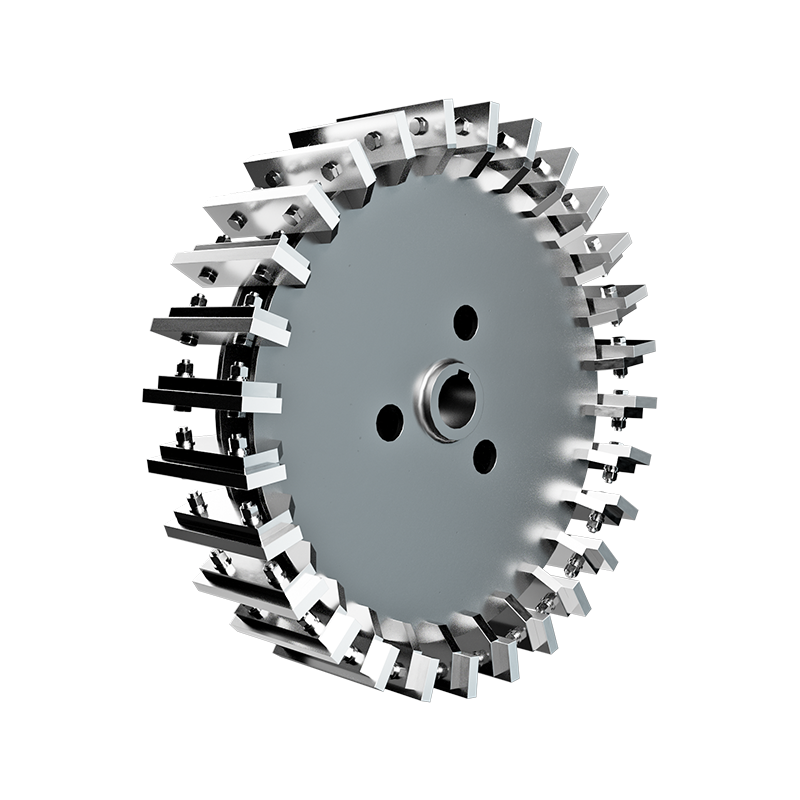
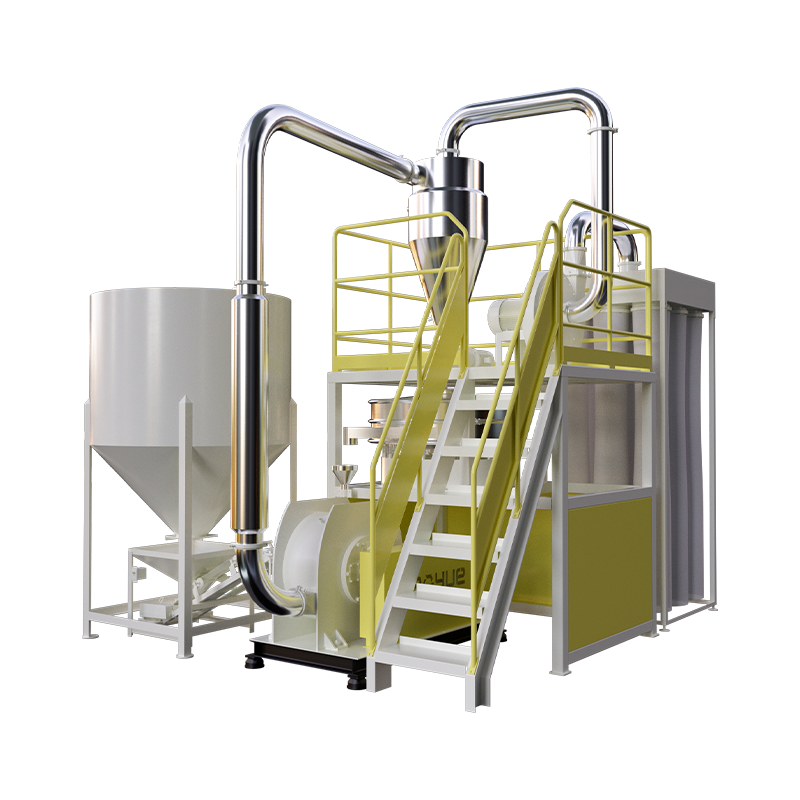
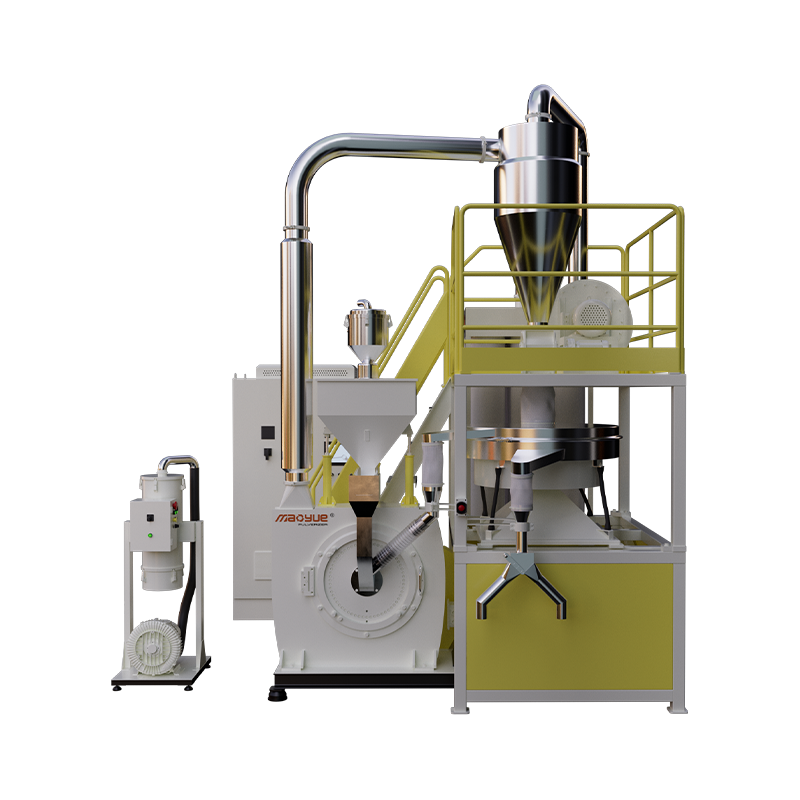
Plastpulveriseringsblade fungerer ikke som uafhængige komponenter. Roterende klinger, faste klinger eller tænder, slibeskiver, slibekamre, rotorer, fødesystemer, kølesystemer og slibespaltejusteringssystemer skal fungere sammen som et integreret system.
Derfor er dimensions- og geometrisk kompatibilitet særlig vigtig ved udskiftning af pulveriseringsblade.
Fabrikanten af det originale udstyr kan vurdere udskiftning af knive baseret på faktorer som:
-
Pulverizer model
-
Slibeskive diameter
-
Bladgeometri
-
Driftshastighed
-
Slibespalte
-
Forarbejdet materiale
-
Kølekonfiguration
-
Installationskrav
Dette er især vigtigt for kunder, der ønsker at udskifte slidte klinger uden at udskifte deres eksisterende plastkværn.
Mao Yue Plastic Pulverizer Blade Solutions
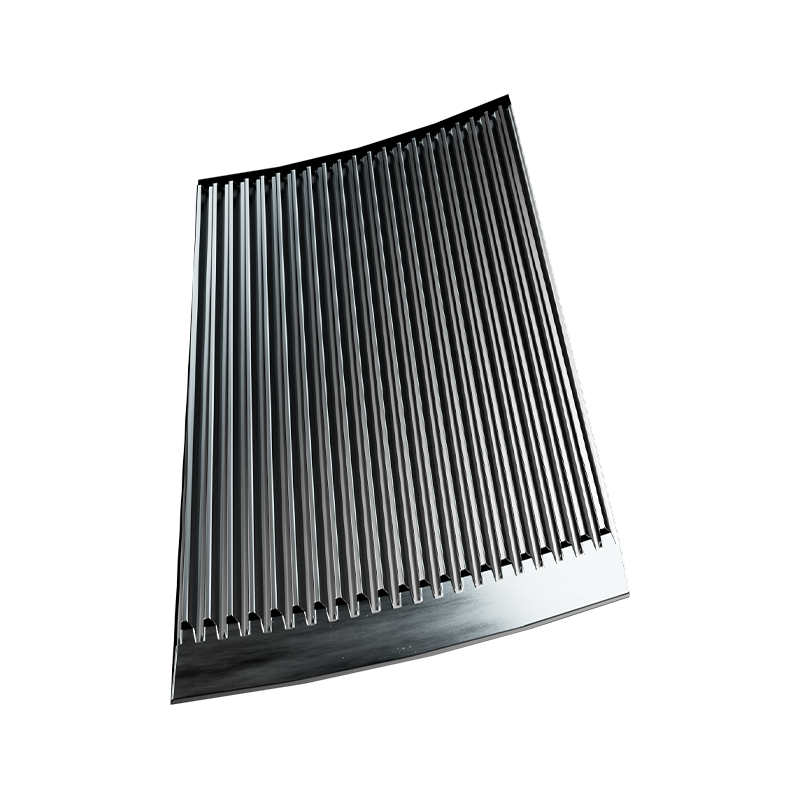
Mao Yue udvikler og fremstiller selvstændigt kernekomponenter til plastpulveriseringssystemer, herunder slibeskiver, roterende klinger, faste klinger, tandplader og andre sliddele.
Fremstillingsprocessen kombinerer materialevalg, varmebehandling, CNC-bearbejdning, præcisionsslibning, dimensionsinspektion, hårdhedstestning, banebrydende inspektion og dynamisk balancering.
Målet er ikke blot at fremstille en klinge med høj hårdhed, men at sikre, at bladet fungerer pålideligt som en del af det komplette plastpulveriseringssystem.
For forskellige materialer og produktionskrav kan faktorer som bladmateriale, hårdhed, geometri, slibespalte, køling, tilførsel og udstyrsparametre betragtes som et integreret system.
In-House Blade Manufacturing og CNC-bearbejdning
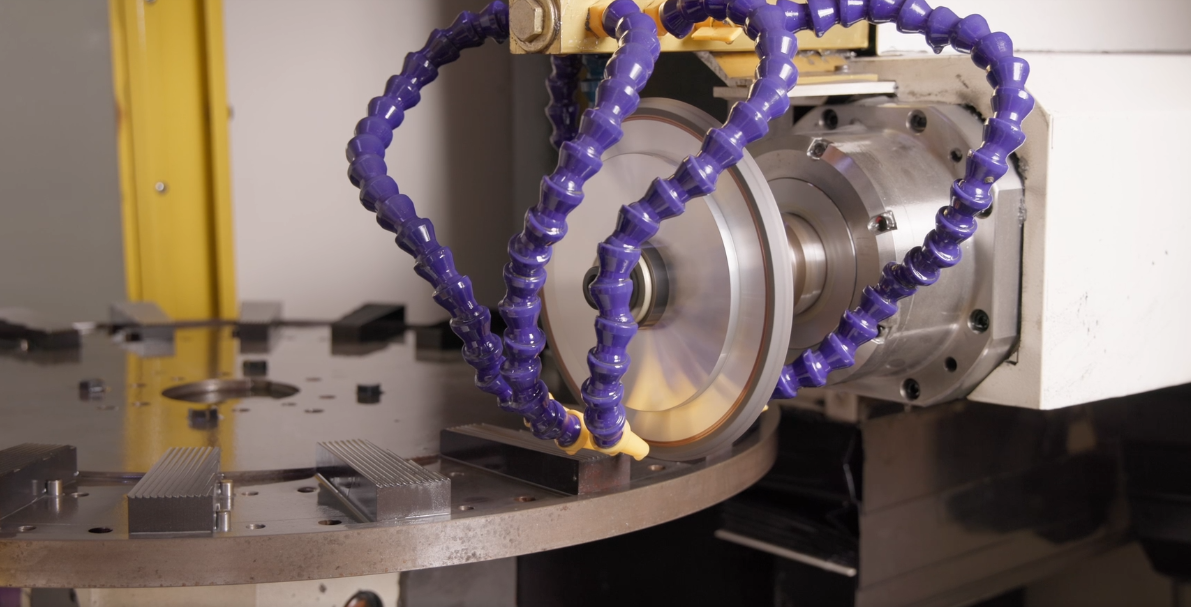
Mao Yue fremstiller nøglesliddele til plastknusere internt og bruger CNC-bearbejdning til at kontrollere vingedimensioner og -geometri.
Når klingekomponenter og plastpulverisatoren udvikles inden for det samme system, kan klingegeometri, slibespalte, rotorhastighed og faktiske materialeanvendelser evalueres sammen.
Varmebehandling, inspektion og dynamisk balancering
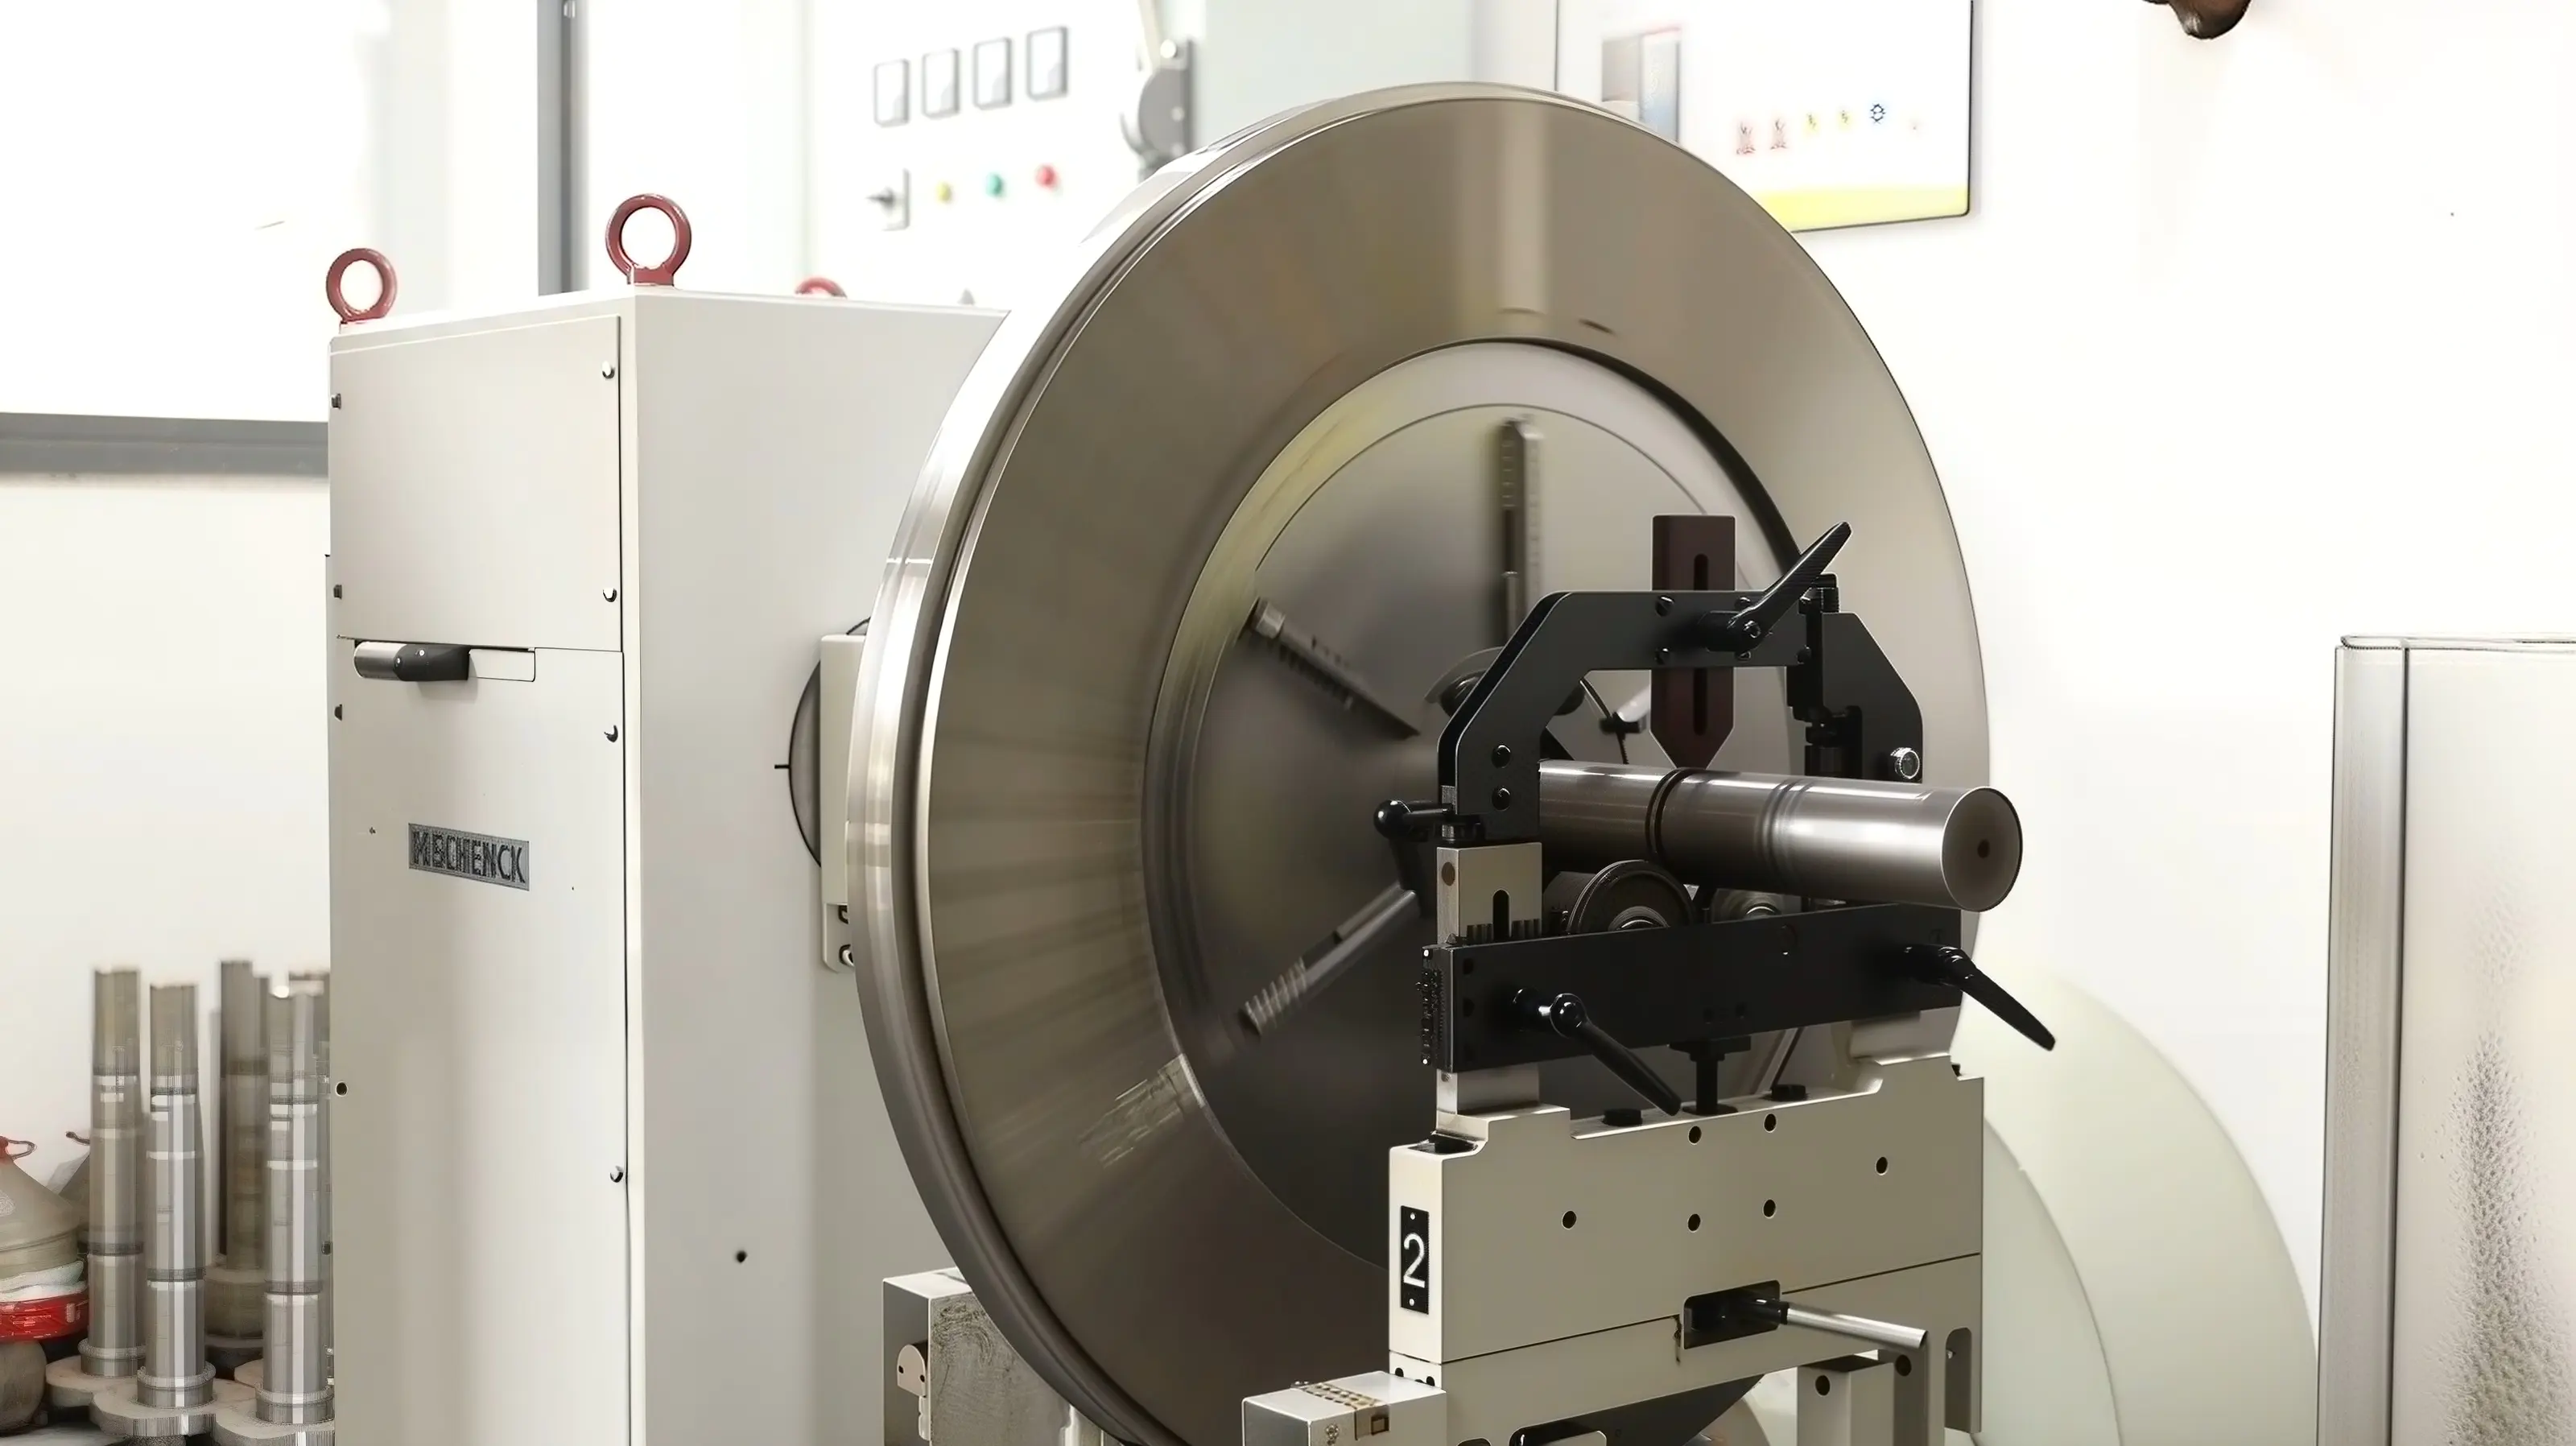
En højhastigheds plastpulverisator kræver mere end en skærkant med høj hårdhed.
Dimensionskonsistens, bladgeometri, korrekt installation og rotorbalance kan også påvirke udstyrets driftsstabilitet.
Mao Yues klingefremstillingsproces omfatter varmebehandling, hårdhedstestning, dimensionsinspektion, banebrydende inspektion og dynamisk balancering, som er indarbejdet i produktions- og kvalitetskontrolprocessen.
Ofte stillede spørgsmål
Hvad er det bedste materiale til plastkutterblade?
Der er ikke et enkelt materiale, der er egnet til alle driftsforhold. D2 og DC53 kan begge bruges til slidbestandige klinger, men det specifikke valg bør tage hensyn til plasttypen, fyldstofindholdet, driftsbelastningen, klingens design og varmebehandlingstilstanden.
Betyder en højere HRC altid bedre klingeydelse?
Ikke nødvendigvis. Hårdhed er en vigtig indikator for klingens slidstyrke, men den faktiske levetid påvirkes også af sejhed, varmebehandling, banebrydende geometri, bearbejdningsnøjagtighed, forarbejdet materiale og driftsforhold.
Hvor lang tid holder plastkutterblade?
Klingens levetid afhænger af det behandlede materiale, materialegennemstrømning, målpulverstørrelse, forurenende stoffer, køleforhold, udstyrskonfiguration og driftsforhold. Derfor bør driftstiden altid tages i betragtning sammen med de specifikke testbetingelser.
Hvordan kan slid på plastpulveriseringsblade måles?
Bladslid kan evalueres gennem hårdhedstestning, dimensionsmåling, banebrydende profilmåling, før-og-efter knivefotos, driftstid, materialegennemstrømning og overvågning af pulverkvalitet.
Hvad er forskellen mellem D2 og DC53 Plastic Pulverizer Blade?
Både D2 og DC53 er værktøjsstål, der kan bruges i slidstærke applikationer. Deres egnethed afhænger af den nødvendige hårdhed, sejhed, slidstyrke, varmebehandling og faktiske driftsforhold.
Påvirker fyldstoffer slitage af plastforstøverblade?
Ja. Mineralske fyldstoffer, glasfibre og andre hårde komponenter kan øge slibebelastningen og kan fremskynde knivens slid sammenlignet med relativt rene polymerer.
Kan Mao Yue teste mit materiale, før jeg vælger knivene?
Kunder kan levere materialeoplysninger og, når forholdene tillader det, faktiske materialeprøver til test og teknisk evaluering. Test kan overveje målpulverstørrelsen, gennemløbet, temperaturen, fodringsydelsen og bladkonfigurationen.
Konklusion: Bevis knivens slidstyrke med data
Et slidbestandigt plastpulverkniv bør ikke defineres med et enkelt tal.
Hårdhed betyder noget. Stålkvalitet betyder noget. Varmebehandling betyder noget. Men det værdifulde bevis kommer fra den faktiske produktionsydelse.
Kan klingen bevare sin arbejdsgeometri?
Kan slibespalten forblive stabil?
Kan maskinen konsekvent producere pulver inden for målpartikelstørrelsesområdet?
Hvor meget materiale kan klingen behandle før udskiftning?
Hvordan påvirker bladslid pulverkvalitet, output og driftsomkostninger?
Når disse spørgsmål kan besvares gennem kontrollerede testdata, er slidstyrke ikke længere blot en markedsføringsbeskrivelse. Det bliver en målbar produktionsresultatindikator.
Har du brug for plastikskærer eller reservedele til slid? Send Mao Yue dine krav til materiale og pulverisering
Det rigtige plastpulverskærerblad bør vælges baseret på det faktiske forarbejdede materiale og produktionskrav, snarere end blot i henhold til et generelt specifikationsark.
Hvis du behandler PE, PP, PVC, farvemasterbatch, ingeniørplast, fyldt plast eller genbrugsplast, kan du give Mao Yue:
-
Materiale type
-
Foderstørrelse
-
Mål pulverpartikelstørrelse
-
Nødvendig gennemstrømning
-
Driftstimer pr. dag
-
Nuværende vingeproblemer
-
Endelig ansøgning
Når forholdene tillader det, kan du også levere en faktisk materialeprøve til test.
Baseret på materiale- og produktionskravene kan Mao Yue yderligere diskutere passende bladmaterialer, hårdhed, pulveriseringsstruktur, kølekonfiguration, fodersystem og andre udstyrsparametre.
Målet er ikke blot at levere en "slidbestandig klinge", men at udvikle et plastpulveriseringssystem, der konsekvent kan opretholde den målrettede pulverkvalitet og samtidig kontrollere klingeudskiftning, vedligeholdelse og driftsomkostninger.