

 中文简体
Valg af den korrekte Pulverizer-skive til målpartikelstørrelse
Den pulveriseringsskive er den primære determinant for den endelige partikelstørrelsesfordeling, gennemløbskapacitet og energieffektivitet i mekanisk størrelsesreduktionsudstyr. At vælge en skiveprofil, der matcher dit materiales sprødhed og målmaskestørrelse, er mere kritisk end motorhestekræfter alene. En ikke-tilpasset skive kan reducere output med op til 40% og øge slidhastigheden tre gange, uanset maskinens specifikationer.
Til de fleste industrielle anvendelser lige fra plastik til mineraler opnås den optimale skivekonfiguration 85-95 % udbytte inden for ±10 % af målmasken samtidig med at det specifikke energiforbrug holdes under 0,15 kWh/kg. Denne balance opnås gennem præcis justering af skivegeometri, rotationshastighed og spalteindstillinger frem for brute force slibning.
Diskgeometriprofiler og deres applikationer
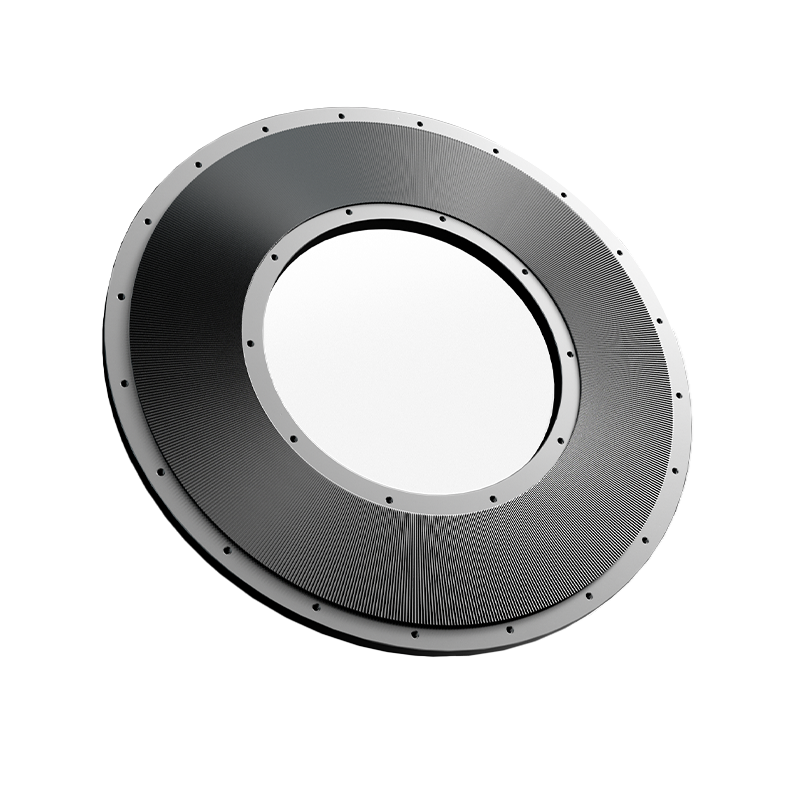
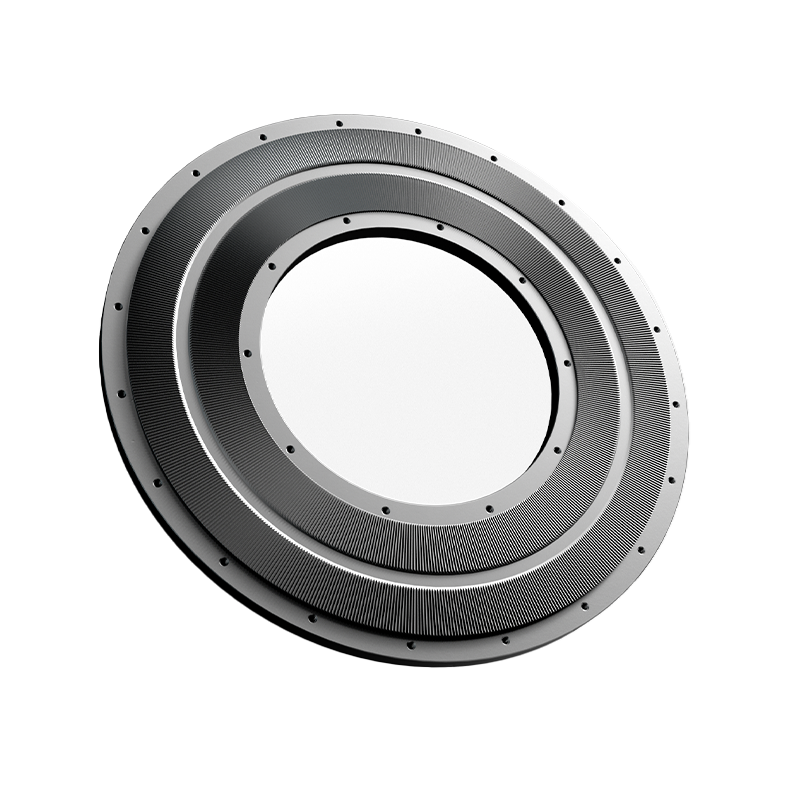
Pulverizer-skiver er ikke udskiftelige; hver profil genererer en særskilt brudmekanik, der passer til specifikke materialeklasser. Forståelse af disse forskelle forhindrer kostbare prøve-og-fejl-test og sikrer ensartet produktkvalitet.
| Disktype | Bedste materialeklasse | Typisk mesh rækkevidde | Nøglefordel |
|---|---|---|---|
| Tandet / Slag | Skøre mineraler, keramik | 20-80 mesh | Høj gennemstrømning, grov kontrol |
| Tækket / forskydning | Plast, elastomerer, fibre | 40-200 mesh | Rent snit, minimal varmeudvikling |
| Bølgeplade / Slid | Fødevarer, kemikalier, pigmenter | 100-400 mesh | Fint pulver, smal PSD |
| Glat / Kompression | Voksagtige eller olieagtige stoffer | Variabel | Forhindrer tilstopning, afskalning |
Hvorfor takkede skiver dominerer plastgenbrug
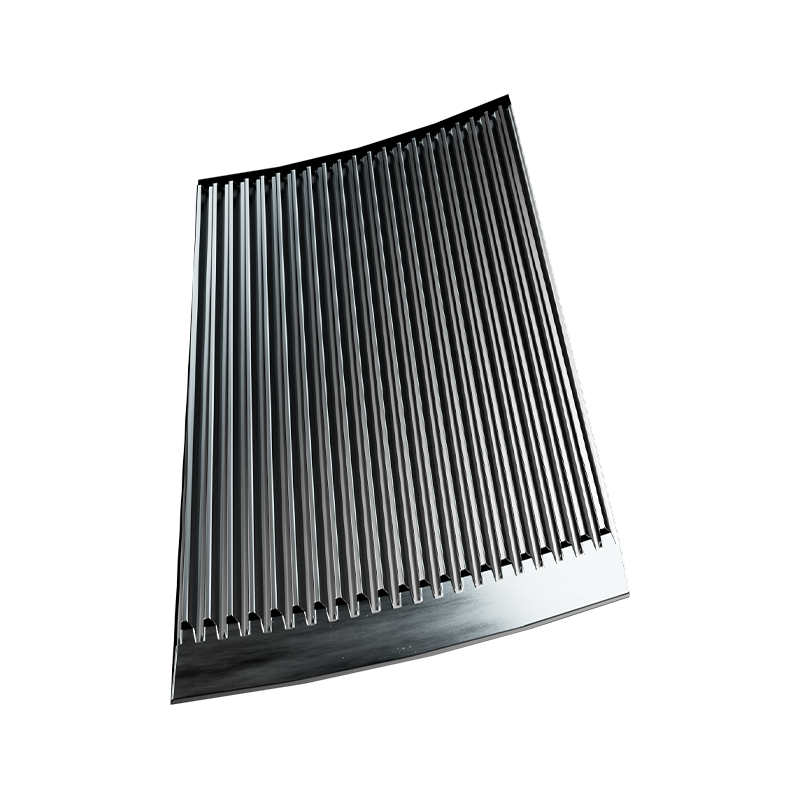
Denrmoplastics like PVC and PE deform rather than fracture under impact. Serrated discs use shearing edges at 15-30° skråvinkler at skære materiale rent, genererer 60 % mindre varme end tandede alternativer. Denne termiske styring forhindrer smeltning og re-agglomering, hvilket er den primære årsag til skærmblænding ved plastisk pulverisering.
Materialevalg til slidstyrke og kontamineringskontrol
Diskmetallurgi påvirker direkte levetid, produktrenhed og driftsomkostninger. Det optimale materiale afbalancerer hårdhed mod sejhed baseret på råmaterialets slibeevne og regulatoriske krav.
- D2 Værktøjsstål: Standardvalg til almindelig slibning; giver god slidstyrke til moderate omkostninger. Typisk levetid på 800-1.200 timer på ikke-slibende plast, før det kræver ny overfladebehandling.
- Tungsten Carbide tippet: Vigtigt for silica-rige mineraler, glasfyldte polymerer eller keramiske pulvere. Forlænger levetiden med 5-8x sammenlignet med D2 stål, men koster 3-4x mere på forhånd. Begrundet, når nedetidsfrekvensen overstiger månedlige intervaller.
- Rustfrit stål (316L/420): Obligatorisk til fødevarer, farmaceutiske og kemiske anvendelser, hvor jernforurening er uacceptabel. Lavere slidstyrke end værktøjsstål, men opfylder FDA/USP-overholdelse. Forvent 30-50% kortere levetid versus D2 under tilsvarende forhold.
- Keramisk belagt: Ny mulighed, der kombinerer stålunderlagets sejhed med aluminiumoxid/zirkonia overfladehårdhed. Reducerer metal-til-metal-kontakt og statisk elektricitet ved anvendelser med fint pulver. Bedst til <100 mikron mål, hvor elektrostatisk adhæsion forårsager udbyttetab.
Gap Adjustment og Operational Optimization
Den inter-disc gap is the single most adjustable parameter controlling output fineness and production rate. Proper calibration compensates for wear and adapts to batch-to-batch feedstock variability without hardware changes.
Etablering af Baseline Gap-indstillinger
Start med producentanbefalede huller som indledende sætpunkter, og forfin derefter empirisk. For korrugerede skiver målrettet 200 mesh, start kl 0,010-0,015 tommer (0,25-0,38 mm) . Reducer i trin på 0,002 tommer, mens du overvåger strømforbruget; a >15 % strømspids indikerer overslibning eller diskkontakt. Dokumenter det søde sted, hvor udbyttet topper uden for stort strømforbrug.
Kompenserer for progressivt slid
Da skivekanterne er sløve, øges den effektive skæreafstand, selvom den mekaniske spalte forbliver konstant. Implementer en slidsporingsprotokol: mål partikelstørrelsesfordeling hver 50 driftstimer og juster afstanden strammere med 0,001-0,003 tommer for at opretholde specifikationen. Når justering ikke længere gendanner mål-PSD, planlæg genopbygning eller udskiftning. Ignorering af denne drift tillader overdimensionerede partikler at passere, forurener downstream-processer og udløser kundeafvisninger.
Vedligeholdelsesprotokoller for at maksimere diskens levetid
Proaktiv vedligeholdelse forlænger skivens levetid langt ud over reaktive udskiftningscyklusser. De fleste for tidlige fejl skyldes driftsmisbrug, der kan forhindres, snarere end normalt slid.
- Daglig visuel inspektion: Tjek for skårede tænder, revnede segmenter eller indlejrede fremmedlegemer før opstart. En enkelt metalforurening kan ødelægge et helt disksæt på få minutter.
- Overvågning af lejetemperatur: Slidte lejer forårsager aksialt udløb, der skaber ujævne skiveslidmønstre. Udskift lejer, når temperaturen overstiger 70°C over omgivelserne eller vibrationer overstiger 4,5 mm/s RMS.
- Verifikation af kølesystem: Sørg for, at luft- eller vandkølekredsløb er uhindret. Overophedning blødgør skivekanterne og accelererer slid eksponentielt; a 20°C stigning over design temp kan halvere den resterende levetid.
- Tilførselshastighedskonsistens: Sultefodring forårsager disk-på-skive-kontakt; overfodring inducerer stallforhold. Oprethold konstant belastning kl 80-90 % af den nominelle strømstyrke for optimale slidegenskaber.
- Planlagt genopbygning: Vent ikke på fuldstændig fiasko. Let slibning kl 60-70% sliddybde genopretter geometrien til 20 % af udskiftningsprisen og forhindrer katastrofal skade på sammenkoblingskomponenter.