

 中文简体
Funktion og kritisk rolle for Pulverizer-diske
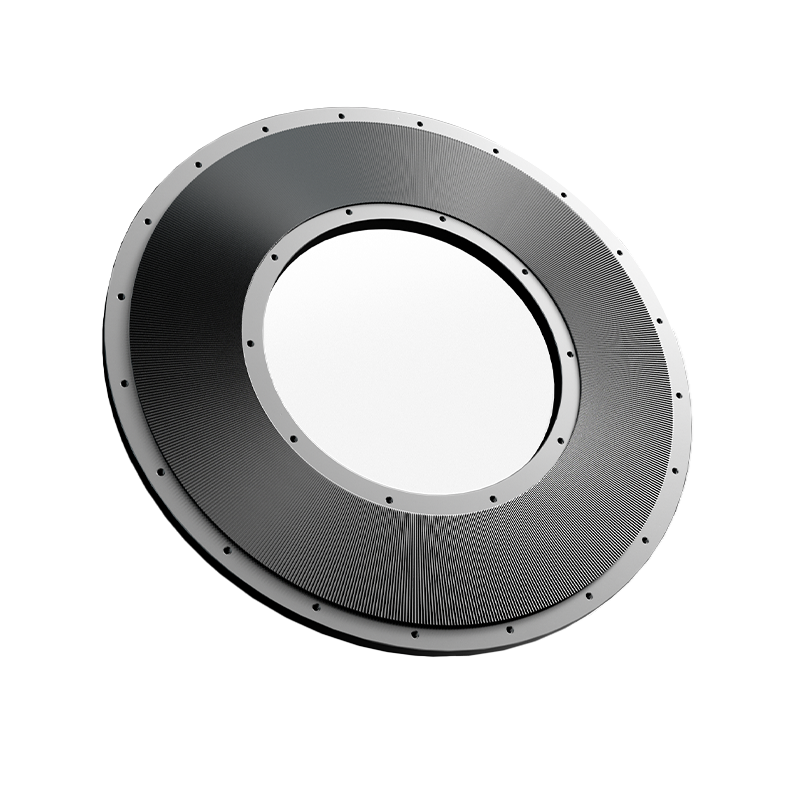
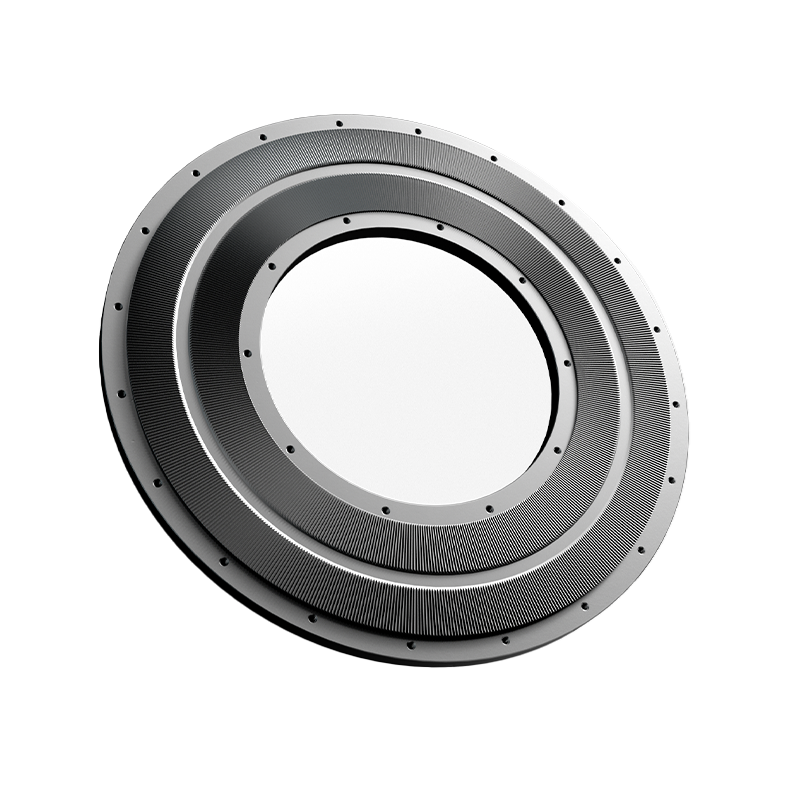
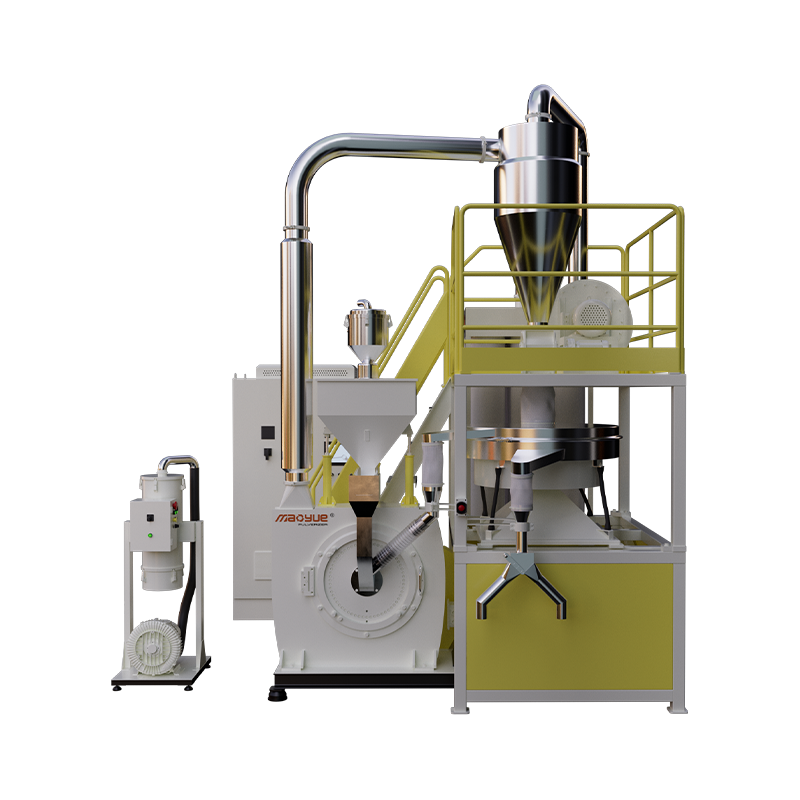
A pulveriseringsskive er en roterende komponent med høj slidstyrke i slibemøller, der anvender tryk- og forskydningskræfter for at reducere faste stoffer som kul, kalksten eller mineraler til fint pulver til industriel forarbejdning. Disse skiver tjener som den primære grænseflade mellem mekanisk energiinput og materialestørrelsesreduktion, der direkte bestemmer gennemløbseffektivitet, partikelstørrelsesfordeling og driftsomkostninger. Diskslidhastigheder varierer typisk fra 0,5 mm til 3 mm pr. 1.000 driftstimer afhængig af materialets slibeevne og skivemetallurgi, hvilket gør dem til det hyppigst udskiftede forbrugsmateriale i vertikale valsemøller og skivepulveriseringsmaskiner. Valg af den korrekte skivegeometri, legeringssammensætning og hardfacing-mønster er afgørende for at opretholde målfinhed (f.eks. 70-90 % passerer 200 mesh for kul), samtidig med at uplanlagt nedetid og specifikt strømforbrug minimeres.
Diskkonfigurationer og applikationsspecifikke designs
Pulverizer-skiver er ikke universelle komponenter; deres design skal matche fodermaterialets egenskaber, mølletype og produktionsmål. Tre primære konfigurationer dominerer industrielle applikationer:
- Flade slibeskiver: Anvendes i møller af Raymond-typen til bløde til mellemhårde materialer (kul, gips); har udskiftelige foringssegmenter boltet til en støbt stålbundplade for omkostningseffektiv vedligeholdelse.
- Dækformede skiver: Ansat i Loesche og Pfeiffer vertikale valsemøller til cementråmel og slagger; buet profil matcher rullekonturen for at skabe optimal nip zone trykfordeling over 1.200–2.000 mm diametre.
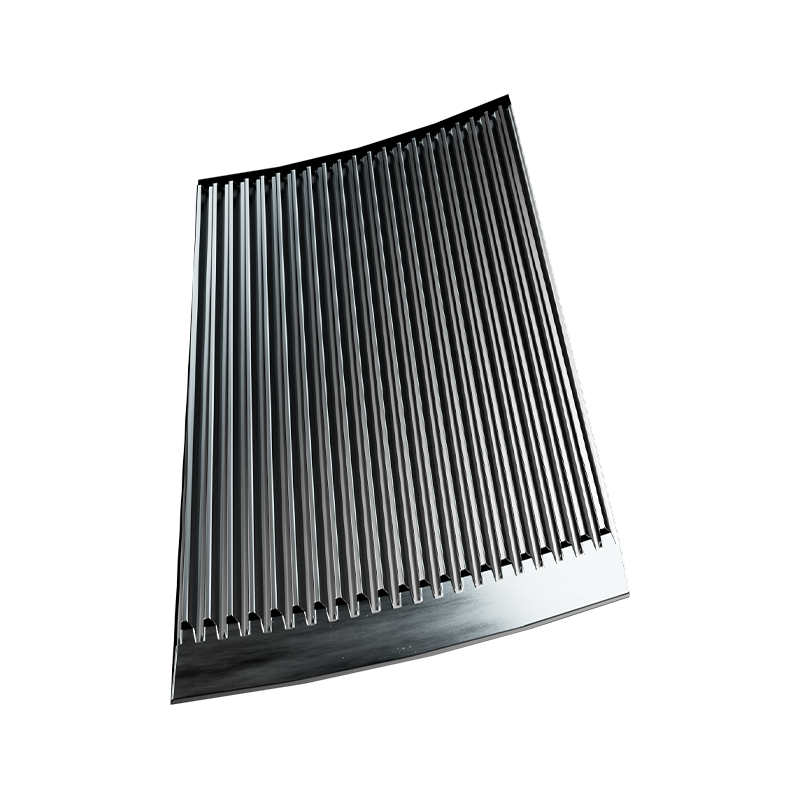
- Tandede/tandede skiver: Findes i slagskive pulverizere til plast, kemikalier og fødevareforarbejdning; indgribende tænder genererer forskydningsdominerende findeling ved 3.000–6.000 RPM for varmefølsomme materialer.
Geometris indflydelse på præstationsmålinger
Skivens overfladetopografi påvirker direkte slibeeffektiviteten. Rillede eller riflede mønstre øger materialetilbageholdelsestiden og recirkulationsforholdet, forbedrer finhedskontrollen, men øger strømforbruget med 8-15 %. Glatte profiler reducerer det specifikke energiforbrug med 5-10 %, men kan give grovere produktfordelinger. Moderne computational fluid dynamics (CFD)-modellering muliggør brugerdefinerede rillegeometrier, der er optimeret til specifikke råmaterialer, hvilket giver kapacitetsforbedringer på 10-20 % over generiske designs uden at øge motorbelastningen.
Materialevalg og slidbeskyttelsesstrategier
Skivens levetid afhænger udelukkende af metallurgiske valg, der er tilpasset slibende forhold. Basismaterialer giver strukturel integritet, mens overfladebehandlinger modstår erosion og stødtræthed.
| Materiale System | Hårdhed (HRC/HV) | Bedste applikation | Relativ omkostningsfaktor |
|---|---|---|---|
| Ni-Hårdt Støbejern | 45–55 HRC | Kul, lav-silica mineraler | 1,0x (basislinje) |
| Høj-krom hvidt jern | 58–65 HRC | Cementklinker, jernmalm | 2,5-3,0x |
| Tungsten Carbide Overlay | 1.200–1.600 HV | Højsilicasand, bauxit | 4,0-6,0x |
| Keramik-metal komposit | 1.800–2.200 HV | Ekstrem slidpåvirkning | 8,0-12,0x |
Hardfacing versus solid legeringsøkonomi
For skiver med stor diameter (>1.500 mm) viser hårdbelægning slidte overflader med wolframcarbid svejseaflejringer sig ofte mere økonomisk end fuld udskiftning. Et korrekt udført overlay gendanner originale dimensioner kl 30-50 % af prisen på ny disk samtidig med at levetiden forlænges med 8.000-15.000 ekstra timer. Denne fremgangsmåde kræver dog præcis termisk styring under svejsning for at forhindre revner i basismetallet; varmebehandling efter svejsning er obligatorisk for skiver med en tykkelse på over 60 mm.
Kriterier for beslutning om slidovervågning og udskiftning
Proaktiv diskstyring forhindrer katastrofale fejl og opretholder ensartet produktkvalitet. Nøgleindikatorer, der udløser inspektion eller udskiftning, omfatter:
- Vibrationsamplitudeforøgelse: Basislinjevibrationer, der stiger >25 %, tyder på ujævnt slid eller løsnede segmenter; Øjeblikkelig nedlukning påkrævet, hvis accelerationen overstiger 7,1 mm/s RMS i henhold til ISO 10816-3.
- Power Draw Afvigelse: Specifikt energiforbrug, der stiger >10 % over basislinjen, indikerer reduceret slibeeffektivitet på grund af slidt profilgeometri.
- Produktfinhedsdrift: Grov fraktion (200 mesh), der overskrider specifikationsgrænserne på trods af klassificeringsjusteringer, signalerer utilstrækkelig kompressionszonedybde.
- Visuel inspektionstærskler: Maksimal tilladt sliddybde varierer efter design; typiske grænser er 40–60 mm for flade skiver og 25–35 mm for dækprofiler, før renovering bliver uøkonomisk.
Implementer ultralydstykkelseskortlægning under planlagte udfald for at spore slidprogression kvantitativt. Dokumentering af slidhastigheder i forhold til behandlet tonnage muliggør forudsigelig udskiftningsplanlægning, hvilket reducerer nødnedetid med et gennemsnit på 60-80 timer årligt pr. mølle ifølge industriens benchmark-undersøgelser.