

 中文简体
Genanvendt PVC-pulver giver vinduesprofilproducenter mulighed for at genbruge produktionsskrot, reducere materialespild og forbedre råmaterialeudnyttelsen. Men tilføjelse af genbrugsmateriale kan nogle gange forårsage overfladefejl i færdige profiler, herunder sorte pletter, ru overflader, hævede partikler, striber og ujævn glans.
Giver genanvendt PVC-pulver altid disse problemer? Nej. Overfladekvalitet påvirkes af flere faktorer, herunder materialekontamination, partikelstørrelsesfordeling, tidligere termisk behandlingshistorie, formuleringskompatibilitet og ekstruderingsbetingelser.
Nøglen er at identificere, om problemet stammer fra det genbrugte materiale, pulveriseringsprocessen eller nedstrøms ekstruderingslinjen.
Denne artikel undersøger hovedårsagerne til overfladefejl i genbrugte PVC vinduesprofiler, forklarer, hvordan man identificerer deres kilder og diskuterer, hvordan korrekte PVC-pulveriseringsprocesser og råmaterialekontrol kan forbedre pulverkonsistensen.
Hvilke overfladedefekter kan opstå i genbrugte PVC-vinduesprofiler?
Forskellige overfladefejl kan indikere forskellige problemer relateret til råmaterialer, ekstrudering eller nedstrøms forarbejdning. Deres udseende, placering og hyppighed kan give nyttige spor til at identificere kilden.
Disse forhold er foreløbige diagnostiske indikatorer snarere end definitive årsag-og-virkning konklusioner. Den samme defekt kan skyldes flere faktorer, så produktionsregistreringer og kontrollerede forsøg er nødvendige for yderligere undersøgelse.
Sorte pletter og mørke indeslutninger
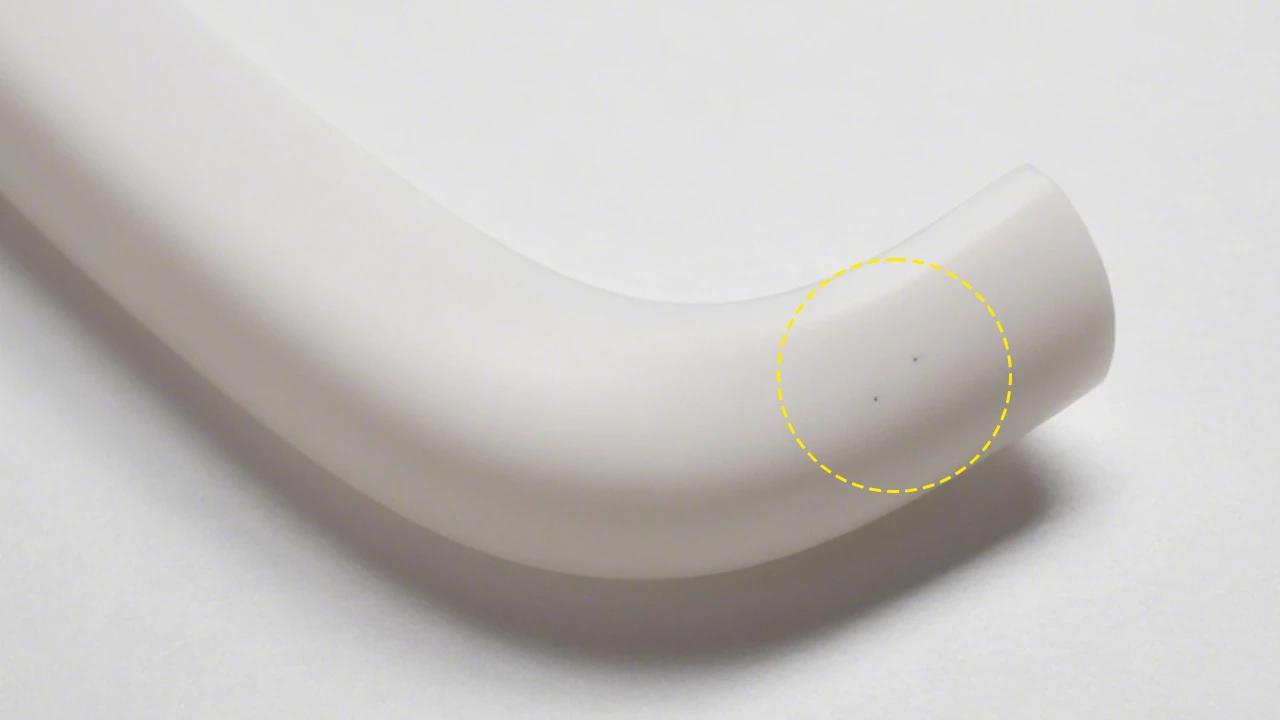
Sorte pletter er særligt bemærkelsesværdige på hvide eller lyse PVC vinduesprofiler. Selv et lille antal pletter kan påvirke produktets udseende og kvalitetsaccept.
De kan stamme fra fremmede materialer i genanvendt PVC, tidligere nedbrudt materiale eller akkumulerede aflejringer inde i ekstruderen eller matricen.
Hvis sorte pletter øges markant efter indføring af en bestemt batch af genbrugsmateriale, bør råmaterialet og det pulveriserede pulver fra den batch kontrolleres først. Hvis der gradvist opstår sorte pletter under kontinuerlig produktion, bør udstyrsopbygning og lokal overophedning inde i ekstruderingssystemet også undersøges.
Ru overflader, hævede partikler og striber
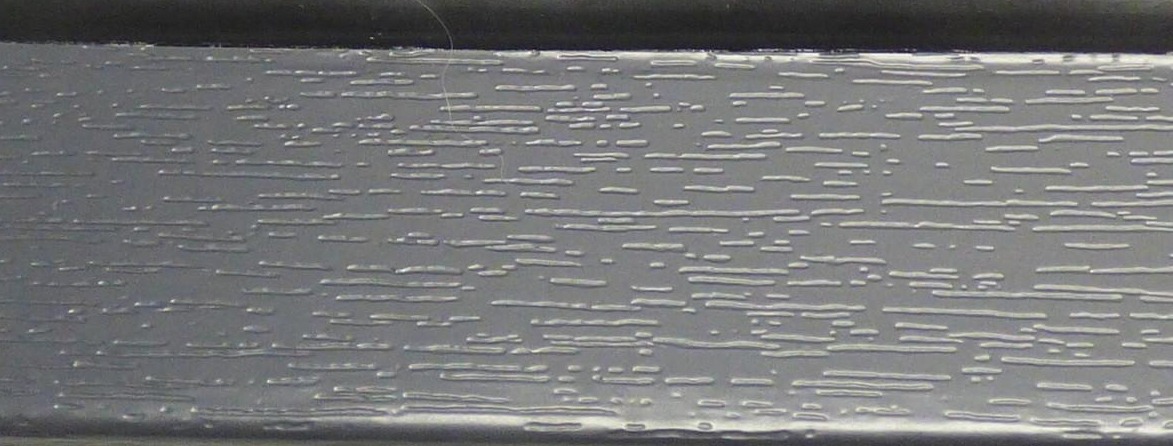
Ru overflader kan være forbundet med utilstrækkelig sammensmeltning, materialeinkompatibilitet eller ustabil smeltebehandling. Hævede partikler kan tyde på fremmede materialer, utilstrækkeligt forarbejdede partikler eller ujævn spredning af fyldstof.
Det er vigtigt at skelne mellem tre forskellige begreber: pulverpartikelstørrelse, materialedispersion og PVC-fusion. Selv når pulveret opfylder den påkrævede partikelstørrelsesspecifikation, betyder dette ikke nødvendigvis, at alle komponenter er jævnt fordelt, eller at PVC kan opnå tilstrækkelig sammensmeltning under de eksisterende ekstruderingsbetingelser.
Overfladestriber kræver en anden tilgang. Hvis der konsekvent forekommer striber i samme position på profilen, skal matriceoverfladen, strømningskanalerne og kalibreringsudstyret inspiceres. Hvis de ændrer sig med forskellige råvarebatcher, bør materialekonsistens og ekstruderingsstabilitet undersøges.
Hvorfor kan genanvendt PVC-pulver påvirke vinduesprofilens overfladekvalitet?
Genanvendt PVC betyder ikke nødvendigvis materiale af dårlig kvalitet. Rent produktionsskrot med kendt kilde og relativt ensartet sammensætning kan ofte genbruges.
Den virkelige udfordring er at kontrollere variationer i genbrugsmaterialer og sikre, at pulverkvaliteten matcher nedstrøms ekstruderingskrav.
Fem faktorer fortjener særlig opmærksomhed.
Forurening i genanvendt PVC
Genvundne PVC-vinduesprofiler kan indeholde gummitætningslister, metalfragmenter, klæbemiddelrester, beskyttende film, støv eller andre polymerer.
Disse forurenende stoffer kan opføre sig anderledes end stift PVC under ekstrudering. Nogle kan forblive som fremmede indeslutninger, mens andre kan blødgøres, nedbrydes eller udvise anderledes behandlingsadfærd under ekstruderingsbetingelser. Dette kan bidrage til sorte pletter, hævede partikler eller overfladeuregelmæssigheder.
Pulverisering reducerer materialets størrelse, men det kan ikke fjerne inkompatible polymerer eller kemiske forurenende stoffer. I nogle tilfælde kan reduktion af blandede materialer til mindre partikler gøre efterfølgende identifikation og adskillelse vanskeligere.
Derfor bør materialesortering, metalfjernelse og nødvendig rengøring afsluttes inden finpulverisering.
Partikelstørrelsesfordeling og grove partikler
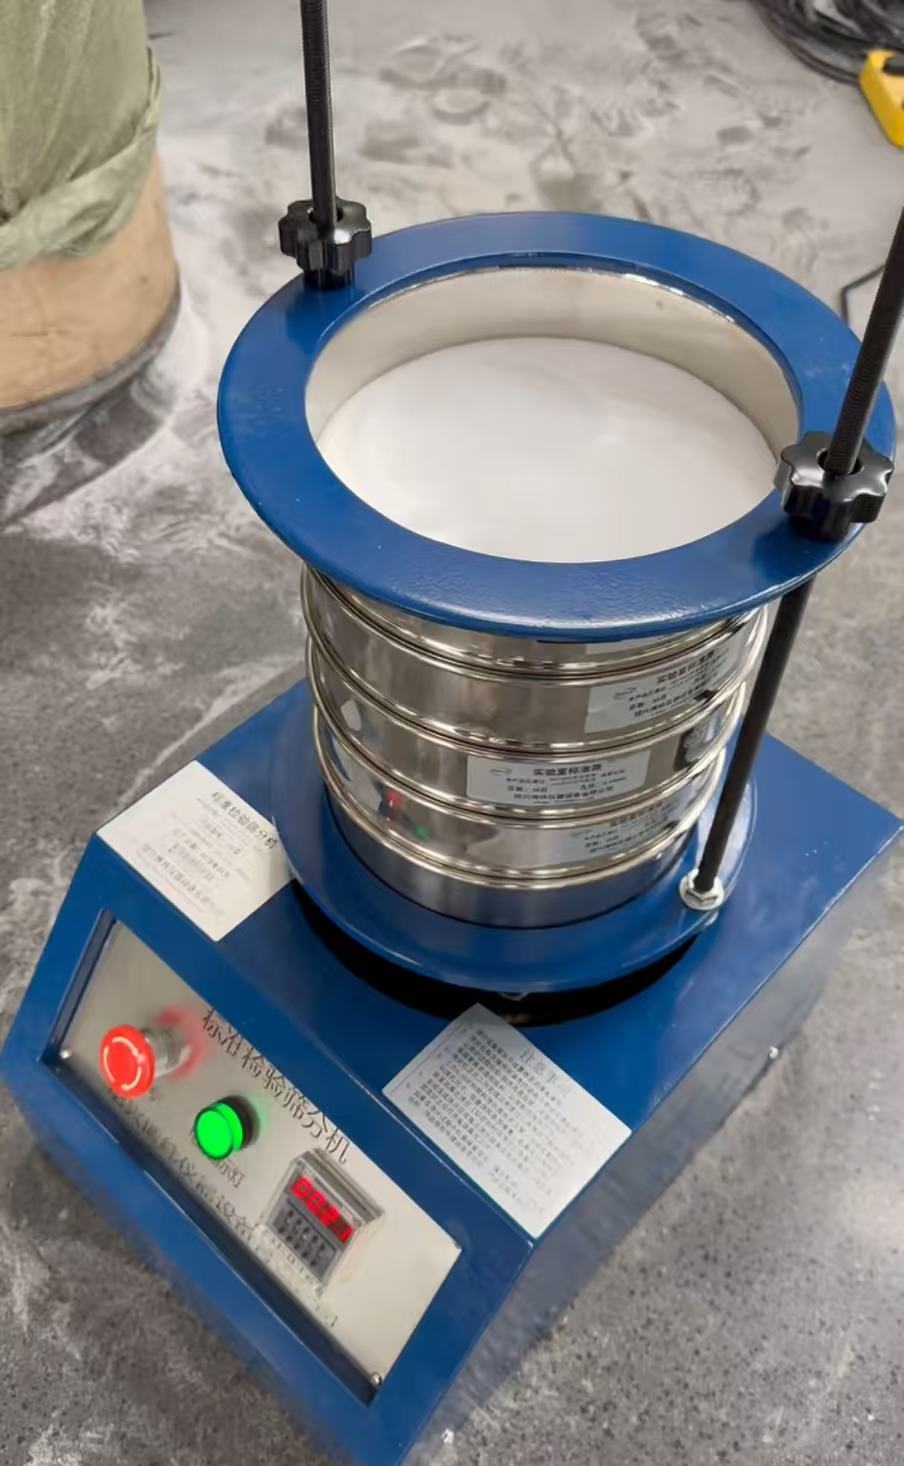
Partikelstørrelsesfordeling refererer til andelen af partikler inden for forskellige størrelsesområder i en pulverprøve. Opfyldelse af et gennemsnitligt partikelstørrelsesmål betyder ikke nødvendigvis, at hele batchen har en ensartet partikelstørrelsesfordeling.
Hvis grove partikler er uegnede til de eksisterende blandings- og ekstruderingsprocesser, kan de påvirke fodringsstabiliteten, blandingens ensartethed og efterfølgende fusion. En for høj andel af fine partikler kan øge støvdannelse, materialeadskillelse og fodringsustabilitet.
Der skal skelnes mellem tre begreber:
-
Partikelstørrelse: Pulverpartiklernes fysiske dimensioner og fordeling.
-
Materiale spredning: Hvordan PVC, fyldstoffer og andre komponenter fordeles i hele blandingen.
-
Fusionsgrad: Dannelsen af en homogen PVC-smelte under ekstrudering.
Disse faktorer hænger sammen, men de er ikke indbyrdes udskiftelige. Finere pulver resulterer ikke nødvendigvis i bedre materialespredning eller sammensmeltning.
Derfor bør formålet med pulverisering ikke blot være at fremstille det finest mulige pulver. I stedet bør målet være en ensartet partikelstørrelsesfordeling, der opfylder de faktiske forarbejdningskrav baseret på kundens blandeudstyr, fodringsmetode og ekstruderingsproces.
Termisk nedbrydning og tidligere behandlingshistorie
PVC er følsomt over for overdreven varmepåvirkning. Genanvendt PVC har normalt gennemgået mindst én tidligere behandlingscyklus, og nogle genvundne materialer kan have oplevet yderligere opvarmning eller gentagen behandling.
En vigtig nedbrydningsmekanisme er dehydrochlorering. Under denne proces frigiver PVC hydrogenchlorid (HCl), der danner konjugerede strukturer langs polymerkæderne. Dette kan forårsage misfarvning og kan yderligere fremskynde termisk nedbrydning.
Den resterende termiske stabilitet af genanvendt PVC afhænger af dets tidligere forarbejdningshistorie, stabilisatorsystem, formulering og faktisk varmeeksponering.
Der tilføres også mekanisk energi under pulveriseringen, og en del af denne energi omdannes til varme. Utilstrækkelig køling, uegnede driftsforhold eller slidte slibekomponenter kan forårsage unødvendige temperaturstigninger.
En stigning i pulvertemperaturen betyder dog ikke nødvendigvis, at PVC har gennemgået termisk nedbrydning. Temperaturregistreringer, materialemisfarvning, passende termiske stabilitetstests og kontrollerede ekstruderingsforsøg bør tages i betragtning sammen ved evaluering af potentiel nedbrydning.
Formuleringsinkompatibilitet og blandede genbrugsmaterialer
Forskellige producenter af PVC-vindueprofiler kan bruge forskellige stabilisatorsystemer, fyldstofindhold, smøremidler, pigmenter og forarbejdningsadditiver.
To partier af genanvendt PVC kan se ens ud, men opfører sig forskelligt under ekstrudering. Variationer i fyldstofindhold eller smøresystemer kan påvirke fusionsadfærd, smeltebearbejdning og matriceopbygning.
En pulverisator kan styre den fysiske størrelsesreduktionsproces, men den kan ikke gøre kemisk forskellige PVC-formuleringer fuldt kompatible eller genoprette den oprindelige formulering af materialet.
Derfor bør genbrugsmaterialer klassificeres i henhold til deres kilder og tilgængelige formuleringsoplysninger, før det besluttes, om de kan blandes og genbruges.
Fugt, flygtige forurenende stoffer og pulverhåndtering
Genanvendt PVC-pulver kan indeholde restfugt fra vask, rengøringsmiddelrester eller andre flygtige forurenende stoffer, der indføres under genbrug og opbevaring.
Forskellige gaskilder kan producere lignende overfladedefekter under ekstrudering, men deres underliggende mekanismer er ikke nødvendigvis de samme:
-
Fugtighed: Kan danne vanddamp under forarbejdningsbetingelser.
-
Flygtige forurenende stoffer: Kan frigive flygtige stoffer ved ekstruderingstemperaturer.
-
Medført luft: Kan danne bobler eller hulrum i smelten.
-
Utilstrækkelig udluftning: Kan forhindre, at gasser effektivt fjernes.
Pinholes eller bobler bør derfor ikke automatisk tilskrives fugt. Materialetilstand, udluftningssystemet og ekstruderingsparametre bør evalueres sammen.
Hvis genbrugsmateriale er blevet vasket, skal dets tørretilstand verificeres. Pulver bør også opbevares i et rent, kontrolleret miljø for at forhindre fugtoptagelse og krydskontaminering mellem batch.
Hvordan bestemmer man, om genanvendt PVC-pulver er den faktiske årsag?
Når der opstår overfladefejl efter tilsætning af genanvendt PVC, er det nemt at skyde skylden på pulverkvaliteten direkte. Ekstruderingsparametre, matricebetingelser og materialeopbygning inde i procesudstyr kan dog give lignende defekter.
Pålidelig diagnose kræver adskillelse af råmaterialefaktorer fra forarbejdningsbetingelser. Når det er muligt, skal du kun ændre én variabel ad gangen og registrere de faktiske resultater.
Trin 1: Sammenlign Virgin Material og Forskellige Genbrugsmateriale Batches
Først skal du etablere en referenceformulering, der allerede har vist stabil produktion af acceptable vinduesprofiler.
Under ekstruderingsforhold, der forbliver så konsistente som muligt, indføres en kontrolleret andel genanvendt PVC fra en specifik batch.
Sammenlign profiludseende, ekstruderingstryk, skruebelastning, fusionsadfærd og produktionsstabilitet.
Hvis defekter gentagne gange øges efter tilføjelse af en bestemt genbrugsmaterialebatch og falder, når denne batch fjernes, bør materialet undersøges nærmere.
Yderligere test er stadig nødvendig for at afgøre, om den faktiske årsag er kontaminering, formuleringsforskelle eller tidligere termisk nedbrydning.
Trin 2: Inspicer pulverkvaliteten før ekstrudering
Når genbrugsmateriale bliver den vigtigste mistænkte kilde, bør dets fysiske og kemiske egenskaber kontrolleres, før der foretages øjeblikkelige justeringer af pulveriseringsudstyret.
Inspektionen skal besvare flere praktiske spørgsmål:
-
Er pulveret forurenet?
-
Er partikelstørrelsesfordelingen konsistent?
-
Er der for store partikler eller fine partikler?
-
Passer materialesammensætningen til den bekræftede formulering?
-
Er der tegn på termisk nedbrydning?
-
Indeholder pulveret resterende fugt eller flygtige forureninger?
Tabel 2: Tjekliste for kvalitetskontrol af genanvendt PVC-pulver
Til partikelstørrelsestestning skal den tilbageholdte procentdel på hver sigte registreres i stedet for kun at rapportere den gennemsnitlige partikelstørrelse.
Hvis der er mistanke om kontaminering, skal både det originale genbrugsmateriale og det pulveriserede pulver inspiceres. Nogle inkompatible materialer bliver sværere at identificere efter størrelsesreduktion.
Trin 3: Tjek ekstruderingsparametre og udstyrsbetingelser
Hvis pulvertestning ikke afslører åbenlyse abnormiteter, bør nedstrøms ekstruderingslinjen undersøges.
De vigtigste inspektionspunkter omfatter:
-
Tønde- og matricetemperaturfordeling
-
Skruebelastning og ekstruderingstryk
-
Materiel opholdstid
-
Fodringsstabilitet
-
Fusions- og smeltebehandlingsbetingelser
-
Dyseopbygning eller overfladebeskadigelse
-
Kalibreringsudstyrets tilstand
Placeringen og tidspunktet for defekter kan give nyttige spor. Striber, der konsekvent vises i faste positioner, kan være relateret til lokaliserede matrice- eller kalibreringsproblemer. Defekter, der øges efter introduktion af et bestemt genbrugsmaterialeparti, indikerer, at råvaren fortjener nærmere eftersyn.
Disse observationer bør vejlede yderligere undersøgelser i stedet for at blive behandlet som endelige konklusioner.
Diagnostiske resultater og mulige årsager
Hvordan reducerer man overfladefejl i genbrugte PVC-vinduesprofiler?
Når den mulige kilde til en defekt er blevet identificeret, bør korrigerende foranstaltninger målrette det relevante forarbejdningsstadium i stedet for at foretage unødvendige justeringer gennem hele produktionslinjen.
Forbedre råvaresortering og kontamineringskontrol
Prioritet bør gives til PVC-produktionsskrot med en kendt kilde og relativt ensartet sammensætning. Rent internt produktionsskrot skal håndteres adskilt fra komplekse genbrugsmaterialer.
Før finpulverisering fjernes metalkomponenter, gummitætningslister, beskyttelsesfilm, klæbemiddelrester og andre ikke-PVC-materialer. Afhængigt af råmaterialet kan metaldetektion, vask, luftseparering eller andre egnede adskillelsesmetoder anvendes.
Kontamineringskontrol bør afsluttes før pulverisering, fordi en pulverisator reducerer materialestørrelsen, men ikke erstatter sorterings- eller separationsudstyr.
Kontrolpulverpartikelstørrelse i henhold til nedstrømsbehandlingskrav
Målpartikelstørrelsesfordelingen bør bestemmes gennem faktiske blandings- og ekstruderingsforsøg. Slibespalte, fremføringshastighed, slibekomponentens tilstand og sigtekonfiguration kan derefter justeres i overensstemmelse hermed.
Både grove partikler og for meget fine partikler bør overvåges under produktionen. Blot at forfølge finere pulver er ikke en effektiv kvalitetskontrolstrategi.
Egnede pulverspecifikationer kan variere afhængigt af PVC-formuleringer og ekstruderingsprocesser. En stabil partikelstørrelsesfordeling, der opfylder nedstrøms forarbejdningskrav, er generelt mere værdifuld end unødvendigt fint pulver.
Kontroltemperaturen stiger under Pulverisering

PVC-pulverisering kræver passende temperaturstyring.
Køleydelse, tilførselshastighed, slid på slibekomponenter og udledningseffektivitet bør kontrolleres. Under materialeforsøg bør temperaturer registreres på konsekvente målesteder for at sammenligne ændringer under forskellige driftsforhold.
Hvis pulvermisfarvning, klæbning eller unormal behandlingsadfærd opstår, skal årsagen undersøges, før produktionskapaciteten øges eller driftsparametrene justeres.
Optimer genbrugsmaterialeforhold og ekstruderingsforhold
Den passende andel af genanvendt PVC bør bestemmes i henhold til materialekvalitet, produktstruktur, ekstruderingsevne og gældende krav.
Nogle vinduesprofilsystemer bruger genanvendt PVC i det indvendige kernelag, mens der påføres egnede materialer på det ydre lag for at opfylde kravene til udseende og vejrbestandighed. Materiale, der er egnet til interne strukturelle anvendelser, opfylder ikke nødvendigvis kravene til udsatte overflader.
Kontrollerede produktionsforsøg bør udføres for at evaluere forholdet mellem genbrugsmaterialer. Formuleringen bør kun godkendes til almindelig produktion efter at have verificeret overfladens udseende, mekaniske egenskaber og dimensionsstabilitet.
Hvad skal du overveje, når du køber en PVC Pulverizer?
Hvis kvaliteten af genanvendt PVC-pulver er inkonsekvent, bør udskiftning af pulverisatoren ikke være beslutningen. Købere bør identificere, hvilken del af den eksisterende proces, der ikke opfylder de påkrævede pulverspecifikationer.
Til genanvendelse af PVC-vindueprofiler fortjener tre udstyrsfaktorer særlig opmærksomhed.
Slibestruktur og sliddele
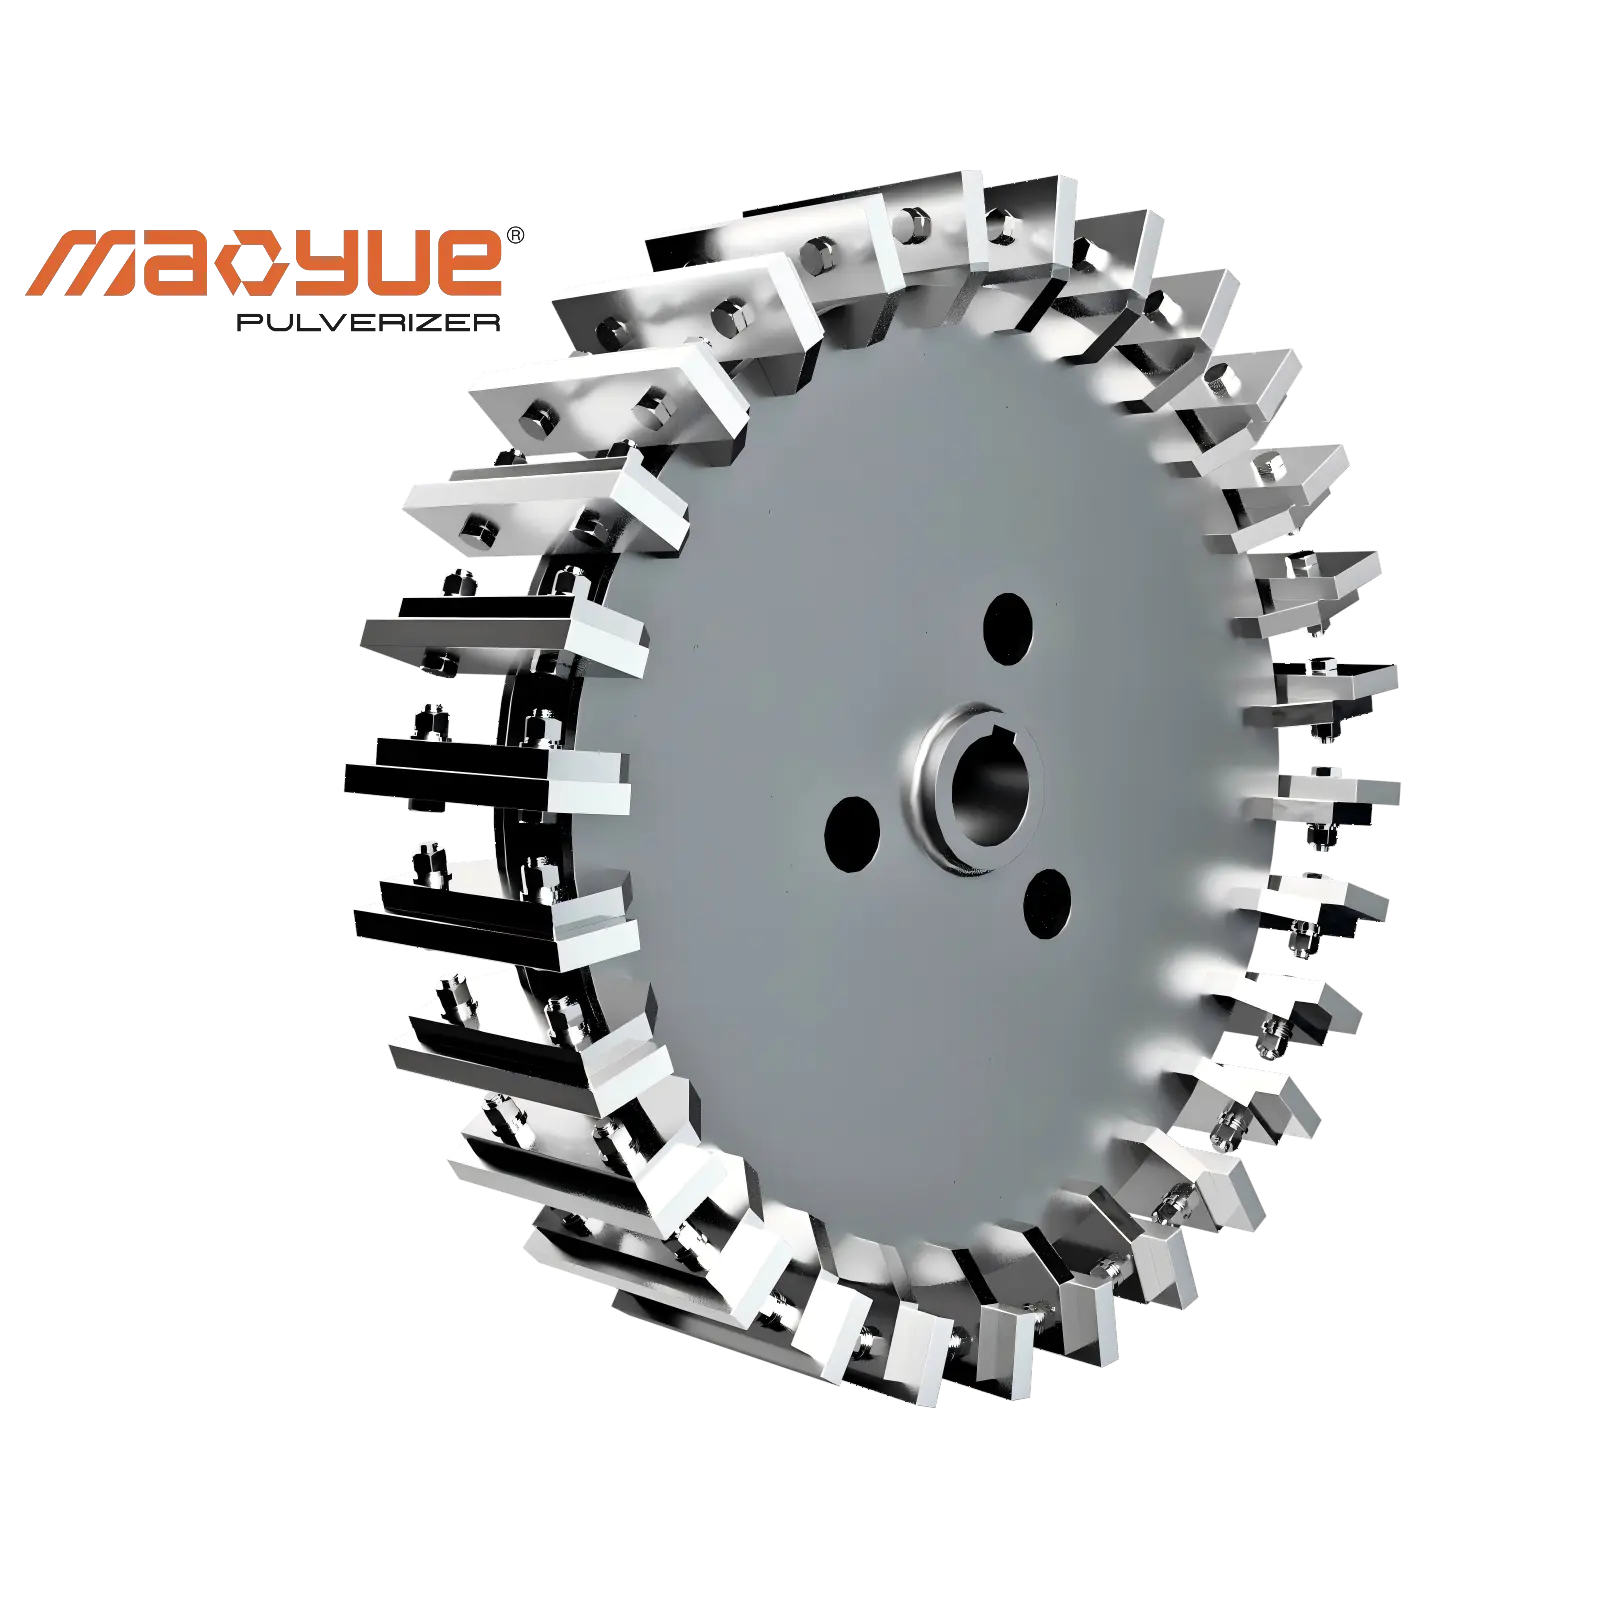
Slibestrukturen påvirker direkte størrelsesreduktionsydelsen af stift PVC-profilskrot.
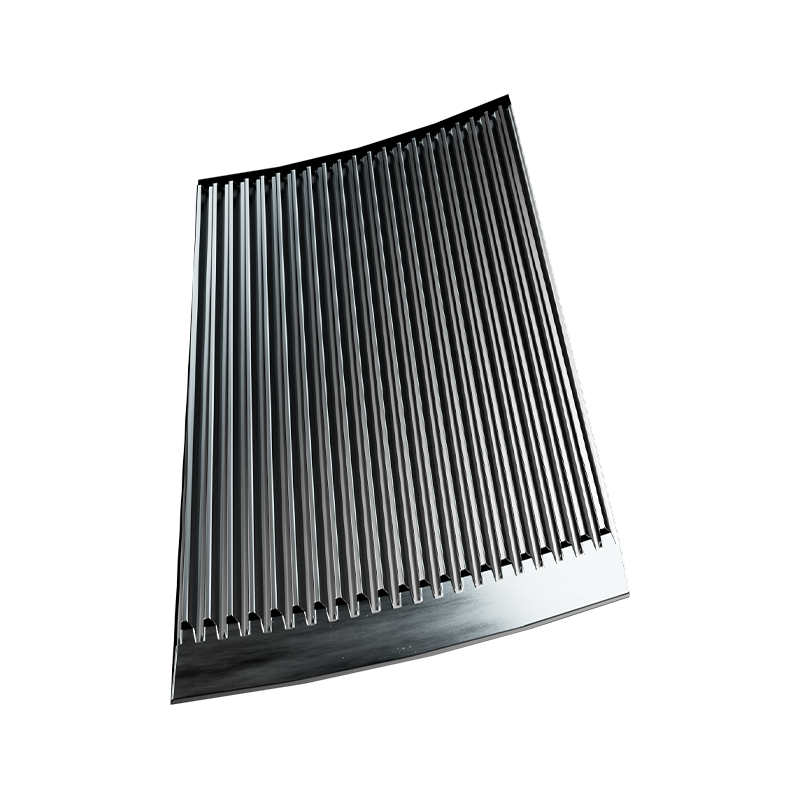
Slibetandgeometri, materialehårdhed, bearbejdningsnøjagtighed, installationstilstand og slidtilstand kan alle påvirke pulverpartikelstørrelsesfordeling og bearbejdningsstabilitet.
Købere bør bede leverandører om at specificere materiale, dimensioner, struktur og vedligeholdelseskrav til slibekomponenter. De bør også bekræfte, om reservedele kan leveres i overensstemmelse med de originale specifikationer.
Det er også vigtigt at forstå, hvordan intervallerne for udskiftning af sliddele vurderes, om reservedele kan leveres konsekvent, og om vedligeholdelse kræver udskiftning af en hel enhed.
Den langsigtede værdi af en pulverisator afhænger ikke kun af dens oprindelige driftsydelse, men også af tilgængeligheden og vedligeholdelsen af kritiske sliddele.
Køling, screening og produktionsydelse
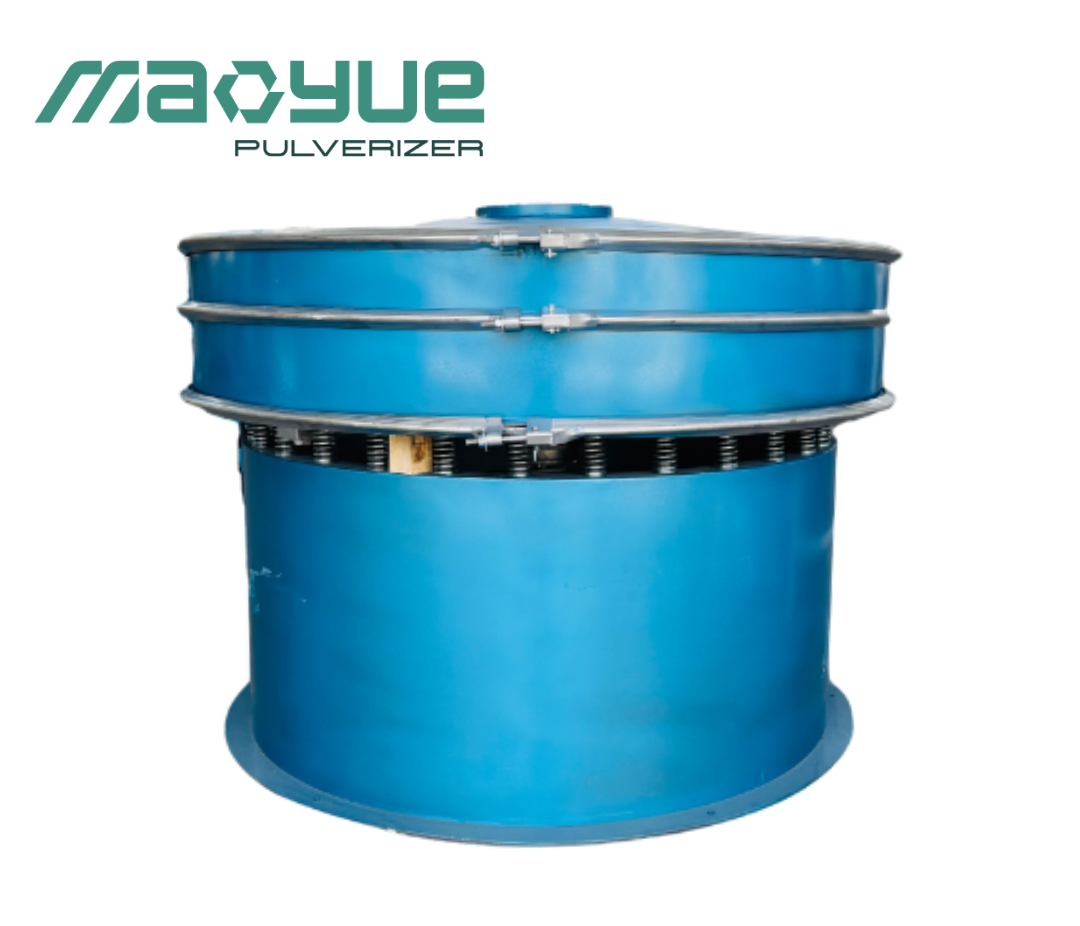
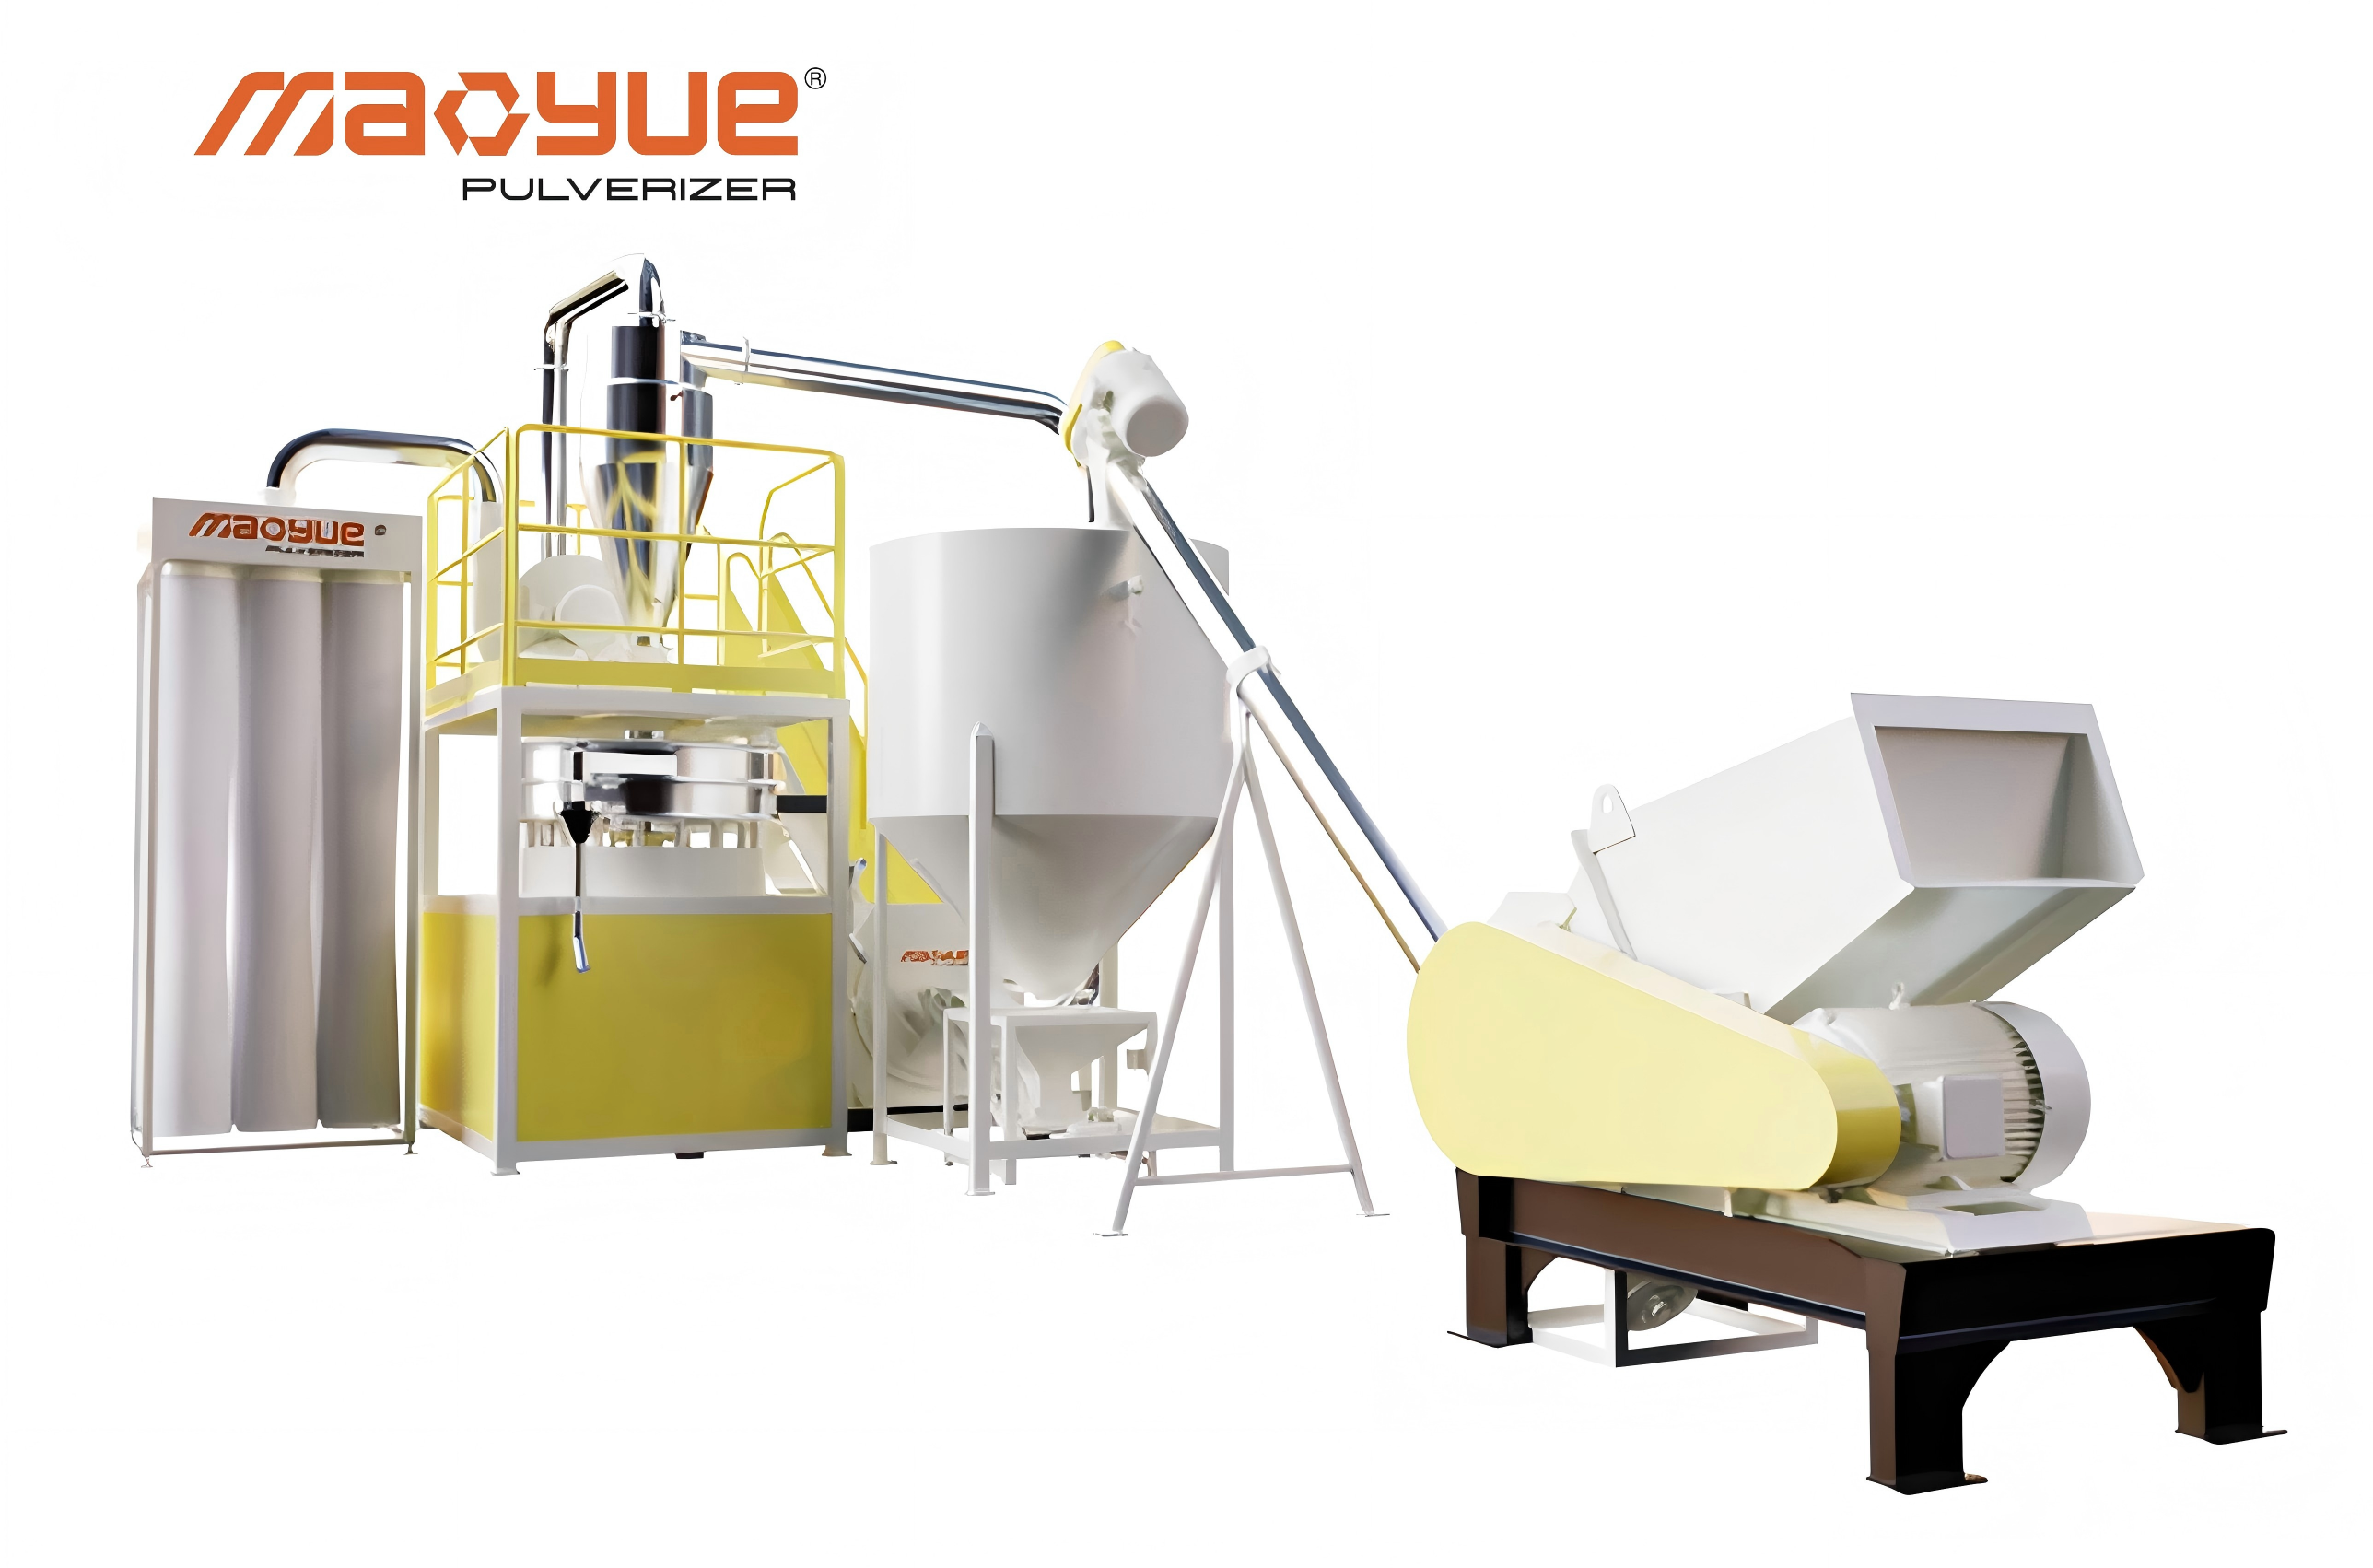
Kølesystemet hjælper med at kontrollere temperaturstigninger under formaling, mens sigteudstyr klassificerer pulver efter den nødvendige partikelstørrelse.
Screening kan dog ikke fjerne alle inkompatible polymerer eller genoprette PVC, der allerede har gennemgået nedbrydning. Hvert behandlingstrin tjener et andet formål.
Under udstyrsevaluering bør købere anmode om kontinuerlige driftsdemonstrationer og registreringer af fodringshastighed, forarbejdningstemperatur, partikelstørrelsesfordeling, faktisk pulvergenvinding og kvalificeret pulveroutput.
To produktionsindikatorer fortjener særlig opmærksomhed:
-
Faktisk pulvergenvinding: Mængden af pulver, der fysisk indsamles fra forarbejdningssystemet inden for en defineret periode, vurderet i forhold til fodermængden.
-
Kvalificeret pulver output: Den producerede mængde pulver i timen, der opfylder de aftalte partikelstørrelse og kvalitetskrav.
En højere fodringshastighed betyder ikke nødvendigvis et højere anvendeligt output. Noget opsamlet pulver kan muligvis ikke opfylde målspecifikationerne, mens andet materiale kan forblive inde i systemet eller gå tabt under behandlingen.
For købere giver kvalificeret pulverproduktion en mere realistisk indikation af udstyrs produktivitet og investeringsværdi end den nominelle fodringskapacitet alene.
Materialeforsøg og præstationsverifikation
En PVC-pulverisator bør testes med materialer, der repræsenterer købers faktiske produktionsforhold.
Rent internt produktionsskrot og blandede genbrugte vinduesprofiler kan opføre sig anderledes på grund af variationer i forurening, dimensioner, formuleringer og tidligere forarbejdningshistorie.
Før afprøvning skal målpartikelstørrelsesfordelingen, påkrævet behandlingskapacitet, temperaturovervågningsmetode og prøveudtagningsprocedure være klart defineret.
Efter afprøvning skal resultaterne sammenlignes med de aftalte tekniske krav. For applikationer med strenge krav til overfladekvalitet, bør det resulterende pulver også evalueres gennem kundens nedstrøms ekstruderingsproces.
Et vellykket pulveriseringsforsøg demonstrerer udstyrets pulverbehandlingsevne, men det garanterer ikke automatisk fejlfri færdige profiler. Materialekompatibilitet og ekstruderingsbetingelser kræver stadig yderligere verifikation.
Hvordan hjælper Mao Yue med at forbedre konsistensen af genanvendt PVC-pulver?
For producenter af vinduesprofiler er værdien af en PVC-pulverisator ikke blot, om den kan forarbejde produktionsskrot til pulver. Endnu vigtigere bør udstyret konsekvent producere pulver, der opfylder de påkrævede specifikationer, samtidig med at udstyrskonfiguration, driftsydelse og langsigtede vedligeholdelsesomkostninger kan evalueres.
Mao Yue understøtter udstyrsvalg og ydeevneverifikation gennem tre nøgleområder: intern fremstilling af kritiske slibekomponenter, evaluering af udstyrskonfiguration og faktisk materialetest.
Egen fremstilling af PVC-slibekomponenter for at reducere vedligeholdelsesusikkerhed
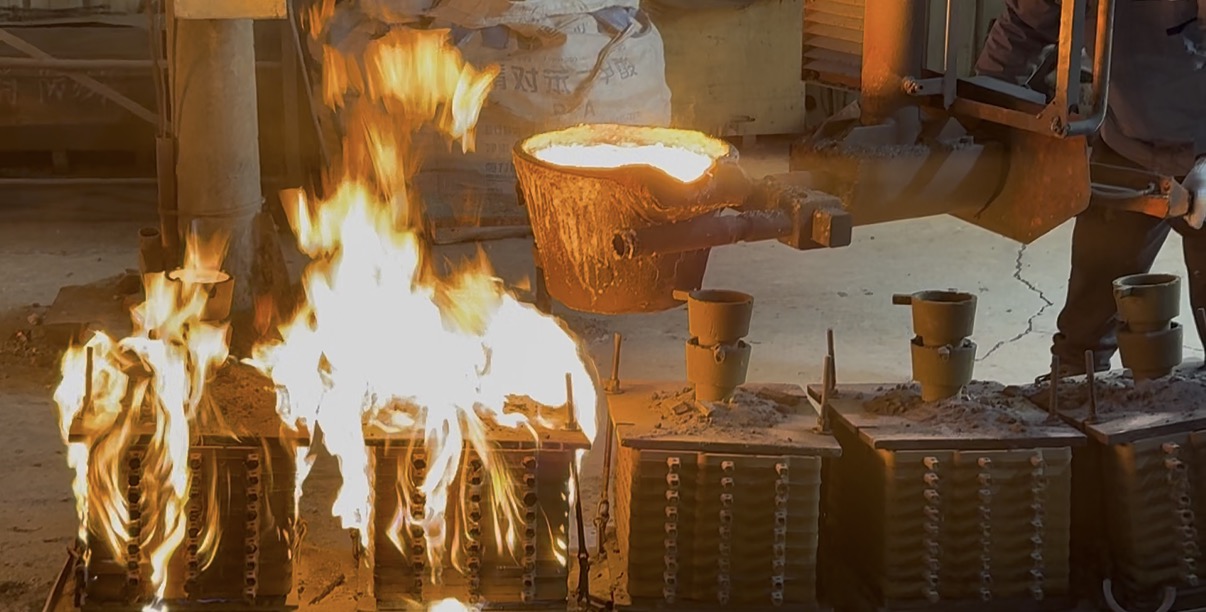
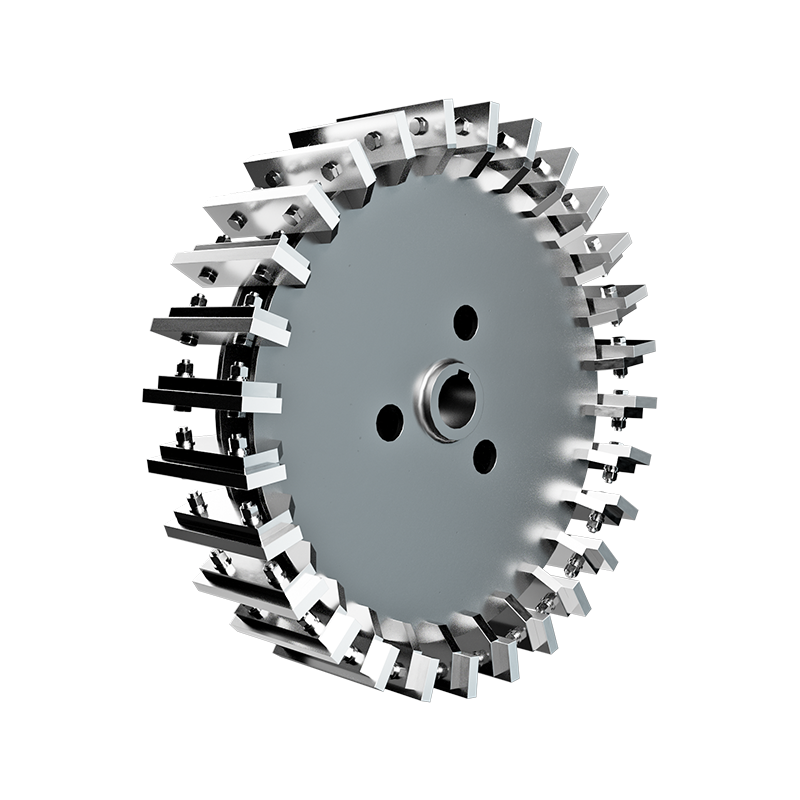
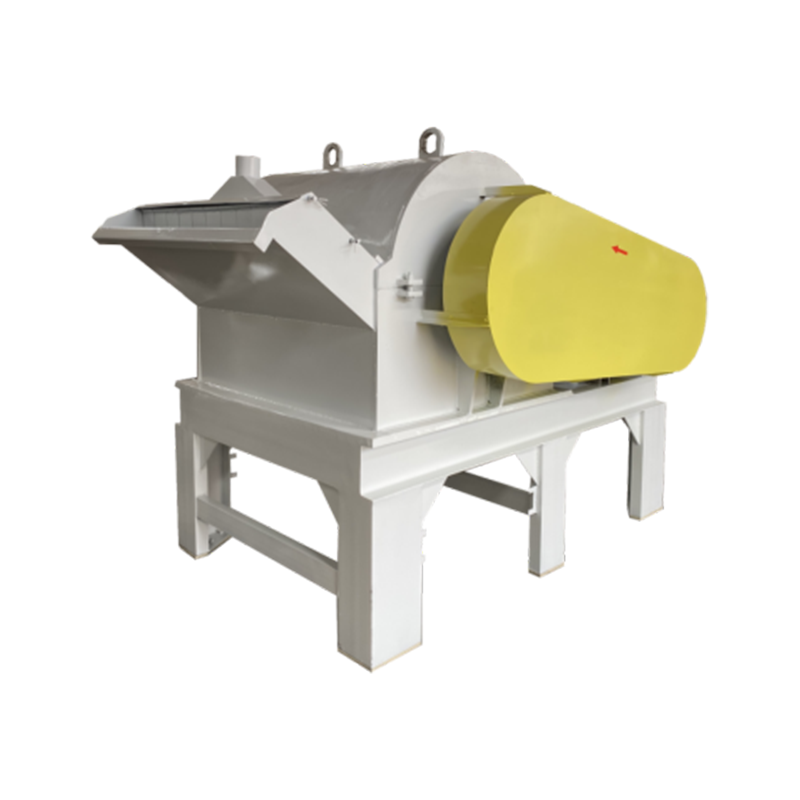
Mao Yue fremstiller kritiske PVC-slibekomponenter internt, herunder rotorer, tandplader og klinger.
For producenter, der anvender PVC-pulverisatorer på lang sigt, påvirker slibekomponenter ikke kun forarbejdningsydelsen, men også vedligeholdelsesplanlægning og omkostninger til reservedele.
Mao Yues interne produktionskapacitet giver kunderne mulighed for at bekræfte materialet, dimensionerne, strukturen og leveringsomfanget af kritiske slibekomponenter før køb. Reservedele og udskiftningskrav kan også planlægges i henhold til de faktiske driftsforhold.
Det betyder, at købere ikke behøver at sammenligne tilbud på udstyr udelukkende baseret på hovedmaskinens pris. De kan også evaluere forsyningsordningerne for kritiske sliddele og estimere fremtidige vedligeholdelsesudgifter på forhånd.
For PVC-genbrugsvirksomheder, der kræver kontinuerlig produktion, hjælper klart specificerede komponenter og pålidelige reservedelsarrangementer med at reducere usikkerheden i langsigtet vedligeholdelse.
Tilpasning af slibestruktur og kølekonfiguration til materialeegenskaber
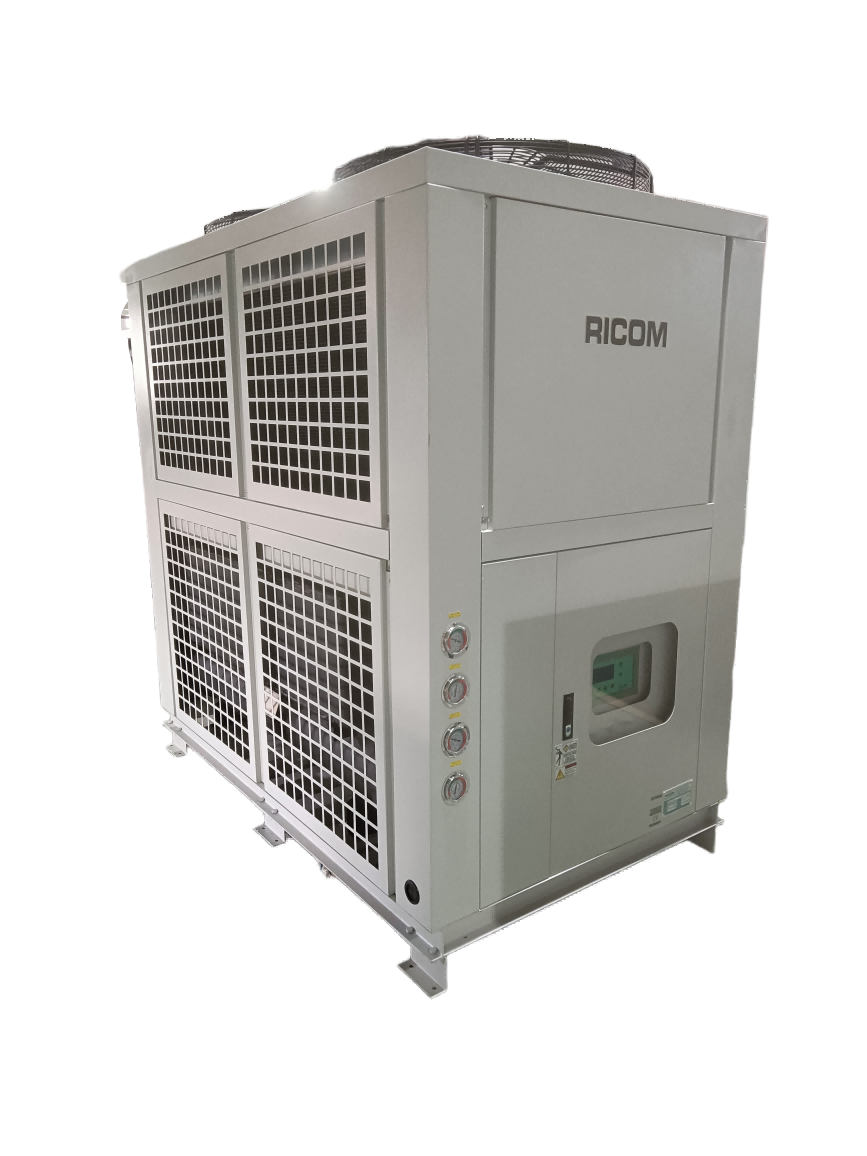
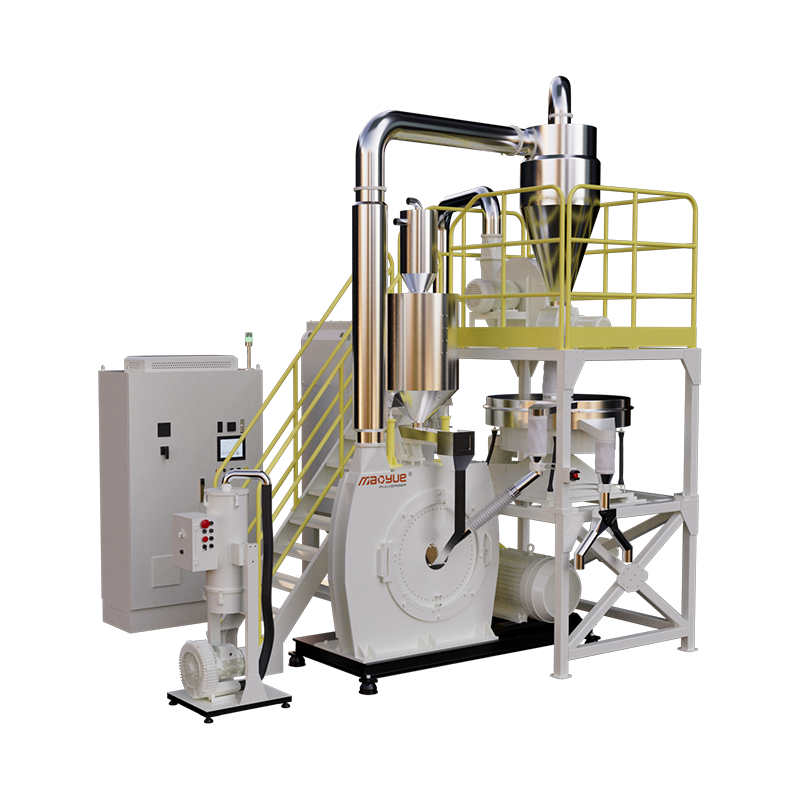
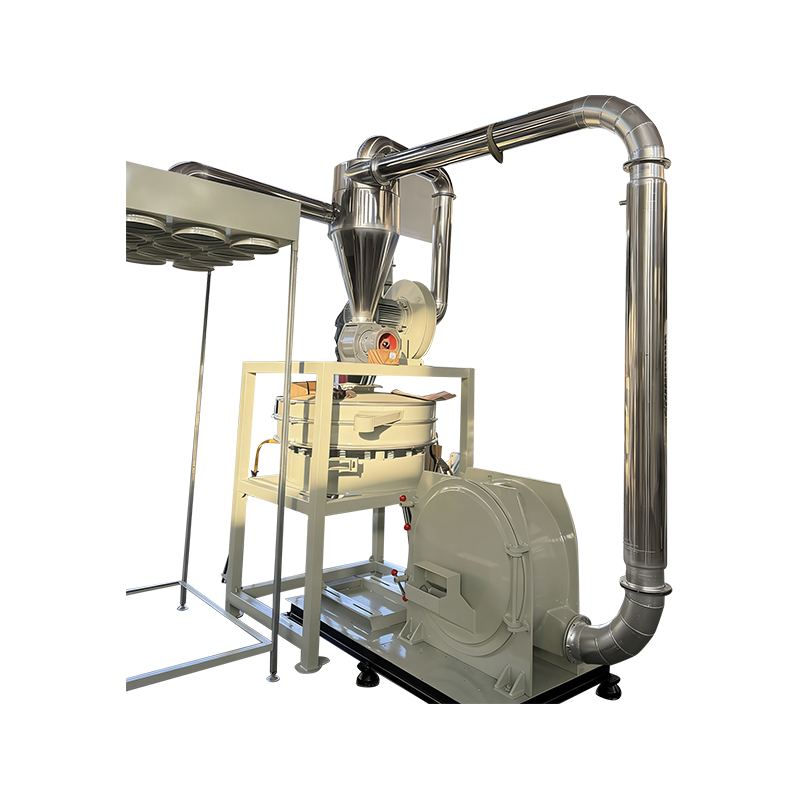
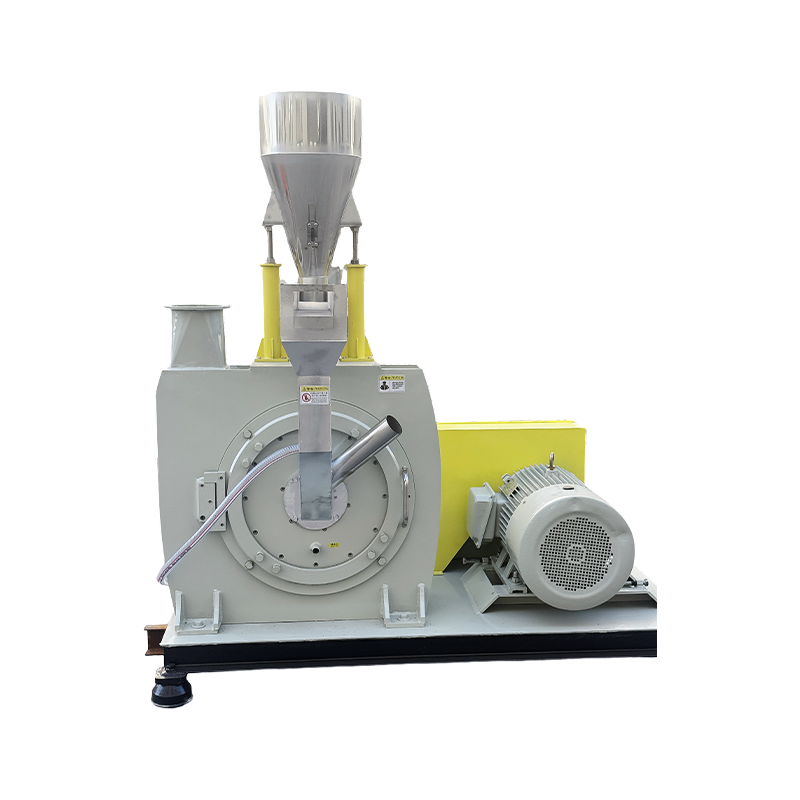
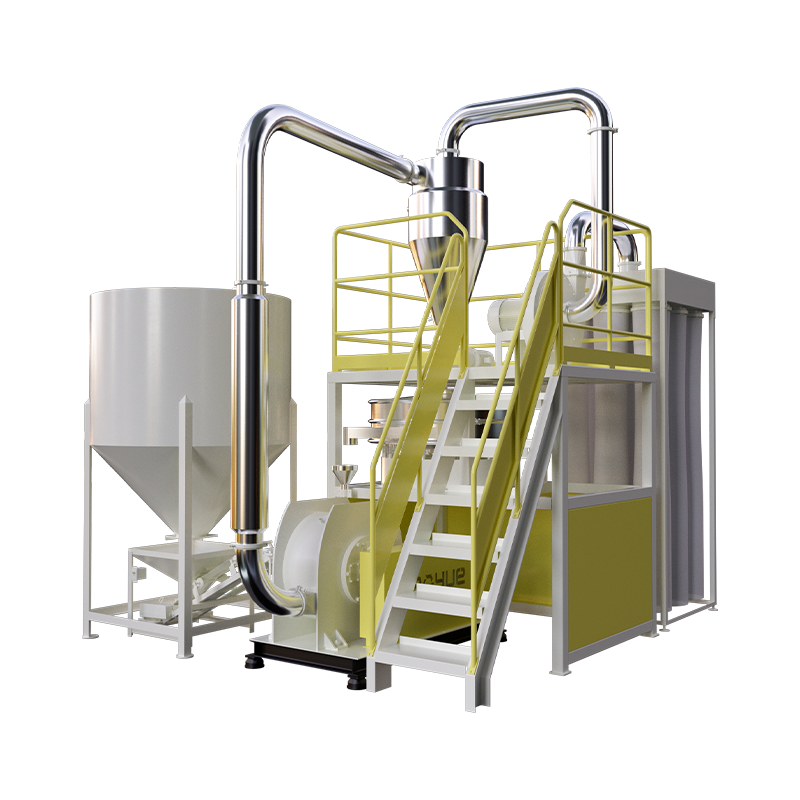
Mao Yue PVC-pulverisatorer anvender en rotor-og-stator slibestruktur og er udstyret med tilsvarende kølesystemer i henhold til de faktiske anvendelseskrav.
Forskellige PVC-materialer varierer i dimensioner, formulering, fodringsbetingelser og målpartikelstørrelse. Derfor bør udstyrskonfiguration ikke udelukkende bestemmes af motoreffekt eller nominel kapacitet.
Under udstyrsevaluering kan Mao Yue vurdere slibestrukturen, driftsbetingelserne og kølekonfigurationen baseret på kundens materialetilstand, målpartikelstørrelse og påkrævet behandlingskapacitet.
Under materialeforsøg kan behandlingstemperatur og pulverpartikelstørrelsesfordeling også registreres for at vurdere, om den valgte konfiguration opfylder de forventede forarbejdningskrav.
Denne materialebaserede konfigurationsvurdering hjælper kunder med at reducere købsrisici forbundet med at vælge udstyr udelukkende baseret på tekniske specifikationer.
Verifikation af udstyrs ydeevne gennem faktisk materialetest
Det, kunderne virkelig skal bekræfte, er ikke blot, om en pulverisator kan fungere normalt, men om den kan forarbejde deres faktiske PVC-vinduesprofilskrot til pulver, der passer til deres genbrugsbehov.
Mao Yue kan udføre pulveriseringsforsøg ved hjælp af faktiske PVC-materialer leveret af kunder og evaluere resultaterne gennem de følgende trin.
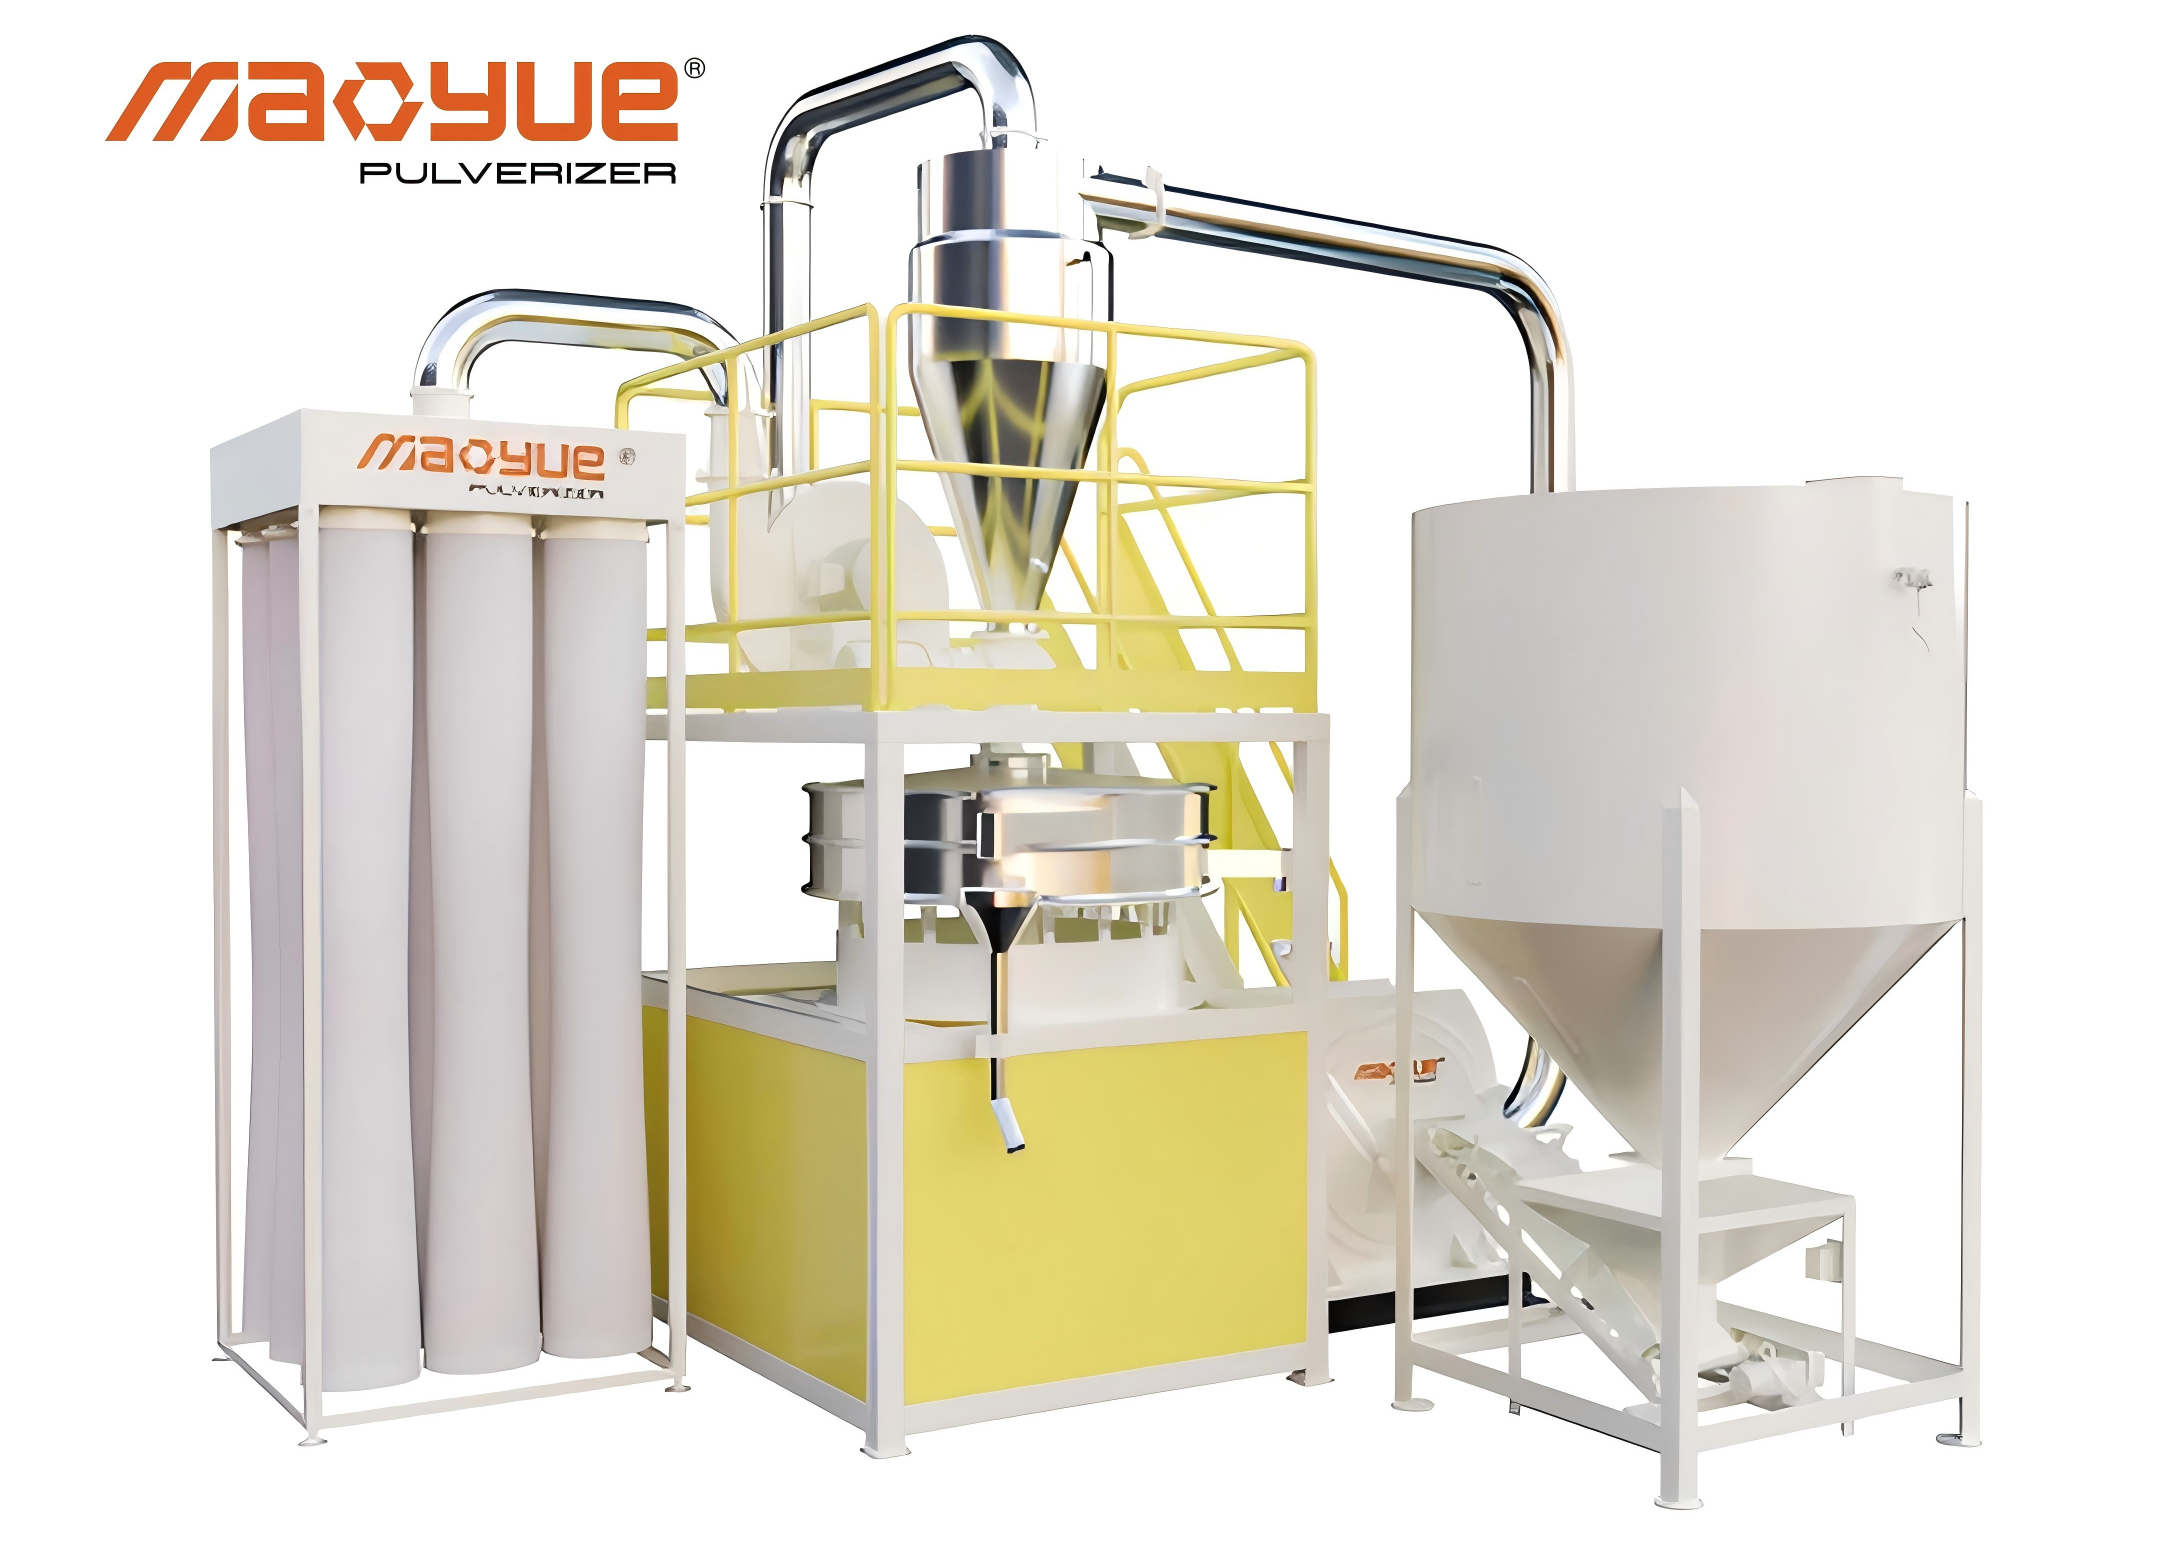
Før test: Definer testbetingelserne
-
Kilde og grundsammensætning af PVC-materialet
-
Råvaredimensioner og fodringstilstand
-
Mål pulverpartikelstørrelsesfordeling
-
Forventet behandlingskapacitet
Under test: Optag udstyrets ydeevne
-
Faktisk fodringshastighed
-
Behandlingstemperatur
-
Slibe- og køleydelse
-
Kontinuerlig driftsydelse
Efter testning: Evaluer resultaterne af pulverbehandling
-
Partikelstørrelsesfordeling og grovpartikelandel
-
Faktisk pulvergenvinding
-
Kvalificeret pulverudgang
-
Pulverudseende og andre aftalte specifikationer
Disse resultater giver kunderne mulighed for at sammenligne udstyrets ydeevne med deres faktiske produktionskrav og afgøre, om den valgte konfiguration er egnet til deres genbrugsapplikation.
For producenter af vinduesprofiler bør prøvepulveret også evalueres gennem den tilsigtede nedstrøms ekstruderingsproces for yderligere at verificere materialekompatibilitet og færdig profilkvalitet.
Det er vigtigt at præcisere, at et pulveriseringsforsøg verificerer udstyrets pulverbearbejdningsevne. Den kan ikke selvstændigt garantere, at de færdige profiler er fri for overfladefejl. Råmaterialeformulering, ekstruderingsbetingelser og matricebetingelser skal stadig vurderes separat.
Ofte stillede spørgsmål om genanvendt PVC-pulver
Kan genanvendt PVC-pulver bruges i vinduesprofiler?
Ja. Genanvendt PVC kan bruges i passende vinduesprofilfremstillingsprocesser, når dets materialesammensætning, forureningsniveau, termisk stabilitet og andre nødvendige egenskaber opfylder de relevante tekniske specifikationer.
Nogle producenter bruger genanvendt PVC i profilernes indvendige struktur, mens de påfører passende materialer på de udsatte ydre overflader.
Den specifikke anvendelse afhænger af produktdesign, forarbejdningsbetingelser og gældende kvalitetskrav.
Giver finere PVC-pulver glattere vinduesprofiloverflader?
Nej. Finere PVC-pulver giver ikke nødvendigvis glattere vinduesprofiloverflader.
Partikelstørrelse er kun én faktor, der påvirker blanding, fodring og fusion. For meget fint stof kan øge pulverhåndteringsbesværlighederne, mens uegnede formuleringer eller ustabile ekstruderingsforhold stadig kan forårsage overfladedefekter.
De passende pulverspecifikationer bør bestemmes gennem faktiske behandlingsforsøg.
Kan en PVC Pulverizer fjerne sorte pletter?
En PVC-pulverisator kan ikke fjerne sorte pletter fra enhver kilde.
Forbedret formalingskontrol kan hjælpe med at reducere pulverkvalitetsvariationer forbundet med pulveriseringsprocessen. Men hvis sorte pletter stammer fra uforenelige kontaminanter, tidligere nedbrudt materiale eller aflejringer inde i ekstruderen, er andre korrigerende foranstaltninger påkrævet.
Kilden til de sorte pletter bør identificeres, før det besluttes, hvilket udstyr eller behandlingstrin der skal justeres.
Hvordan skal genanvendt PVC-pulver testes, før man køber en PVC-forstøver?
Købere bør definere de nødvendige pulverspecifikationer og give repræsentative prøver af deres faktiske materialer.
Pulveriseringsforsøg kan bruges til at evaluere partikelstørrelsesfordeling, temperaturydelse, pulvergenvinding og kvalificeret pulveroutput.
Det resulterende pulver skal derefter testes under de tilsigtede ekstruderingsbetingelser for at bekræfte, om det opfylder de krævede profiludseende og produktspecifikationer.
Konklusion: Forbedring af PVC-pulverkvalitet kræver bedre proceskontrol
Overfladefejl i genbrugte PVC-vinduesprofiler kan skyldes forurening, uegnet partikelstørrelsesfordeling, termisk nedbrydning af materialer, formuleringsforskelle eller ustabile ekstruderingsforhold.
Effektive løsninger bør begynde med at identificere den faktiske kilde til problemet i stedet for automatisk at skyde skylden på genbrugspulver eller pulverisatoren.
For producenter, der genbruger PVC-vinduesprofiler, er korrekt sortering, kontrolleret pulverisering, temperaturstyring og materialeprøvning vigtige skridt i retning af at forbedre pulverkonsistensen.
Når købere køber en PVC-pulverisator, bør købere fokusere på målbare pulverspecifikationer, kvalificeret pulverproduktion, slibekomponentkvalitet og langsigtede vedligeholdelseskrav i stedet for kun at sammenligne nominel kapacitet eller min. slibefinhed.
Kontakt Mao Yue for PVC-vinduesprofilskrotforsøg
Genbruger du afskæringer af PVC-vinduesprofiler, men oplever inkonsekvent pulverkvalitet, for store grove partikler eller ustabil behandlingsydelse?
Mao Yue kan evaluere dit faktiske PVC-materiale, målpartikelstørrelsesfordeling og den nødvendige behandlingskapacitet for at hjælpe med at identificere en passende pulveriseringskonfiguration.
Med egenfremstillede PVC-rotorer, -tandplader og slibekomponenter, sammen med faktiske materialetestevner, hjælper Mao Yue kunder med at evaluere slibeydelse, pulverkonsistens, kvalificeret pulveroutput og fremtidige vedligeholdelseskrav, før de investerer i udstyr.
Giv Mao Yue følgende oplysninger:
-
Fotos og materialedetaljer af dit PVC vinduesprofilskrot
-
Mål pulverpartikelstørrelse
-
Nødvendig behandlingskapacitet
-
Aktuelle produktionsudfordringer