

 中文简体
Kvaliteten af rotomstøbte produkter afhænger ikke kun af polyethylenråmaterialet, men også af pulverpartikelstørrelse, partikelstørrelsesfordeling, flydeevne og faktiske forarbejdningsbetingelser.
For producenter af rotomstøbning betyder slibning af PE-materiale til den ønskede maskestørrelse ikke nødvendigvis, at det resulterende pulver er egnet til produktion. En for stor andel af grove partikler, variationer i partikelstørrelsesfordeling eller temperaturstigninger under kontinuerlig drift kan alle påvirke nedstrøms behandlingsydelse.
Så hvordan kan du producere PE-pulver, der er egnet til rotationsstøbning?
Nøglen er at matche råmaterialets egenskaber, pulveriseringsudstyr, kølemetode, screeningsbetingelser og krav til inspektion af færdigt pulver i stedet for blot at sigte efter finere pulver.
Denne artikel forklarer PE-rotationsstøbningspulverproduktionsprocessen, nøglefaktorer i valg af pulverisator, metoder til verifikation af pulverkvalitet og hvordan Mao Yue hjælper kunder med at evaluere passende PE-pulveriseringsløsninger gennem faktisk materialetest og intern fremstilling af kernekomponenter.
Hvad gør PE-pulver velegnet til rotationsstøbning?
Rotationsstøbning er en proces, hvor en opvarmet form roterer, så plastmaterialet gradvist smelter og dækker den indvendige overflade af formen. Til mange rotationsstøbningsapplikationer skal polyethylen pulveriseres til pulver, der er egnet til efterfølgende forarbejdning.
PE-pulver til rotationsstøbning bør evalueres i henhold til harpikskvaliteten, produktstrukturen og støbeprocessen. Nøglefaktorerne omfatter:
-
Målpartikelstørrelse: Pulveret skal opfylde finhedskravene for den specifikke rotationsstøbeanvendelse.
-
Partikelstørrelsesfordeling: Ud over den gennemsnitlige partikelstørrelse bør andelen af grove partikler, fine partikler og partikler uden for målområdet tages i betragtning.
-
Pulverstrømningsevne: Partikelform og andelen af fine partikler kan påvirke, hvordan pulveret bevæger sig og fordeler sig inde i formen.
-
Temperaturstabilitet: Temperaturstigning under pulverisering bør kontrolleres ordentligt for at reducere risikoen for materialeblødgøring, vedhæftning og agglomerering.
-
Batch-til-batch-konsistens: Forskellige produktionsbatcher bør opretholde rimeligt konsistente pulverspecifikationer og forarbejdningsegenskaber.
Til nogle PE-rotationsstøbningsapplikationer kan 20-40 mesh tjene som referenceområde. Det er dog ikke en universel standard for hvert produkt. Det faktiske mål skal bestemmes i henhold til råvareegenskaberne, produktstrukturen og rotationsstøbningsprocessen.
Derfor skal egnet PE rotationsstøbningspulver ikke kun opfylde målfinheden, men også bestå partikelstørrelsesinspektion og, når det er nødvendigt, faktiske støbeforsøg for at verificere, om det opfylder produktionskravene.
Hvad er produktionsprocessen for PE rotationsstøbningspulver?
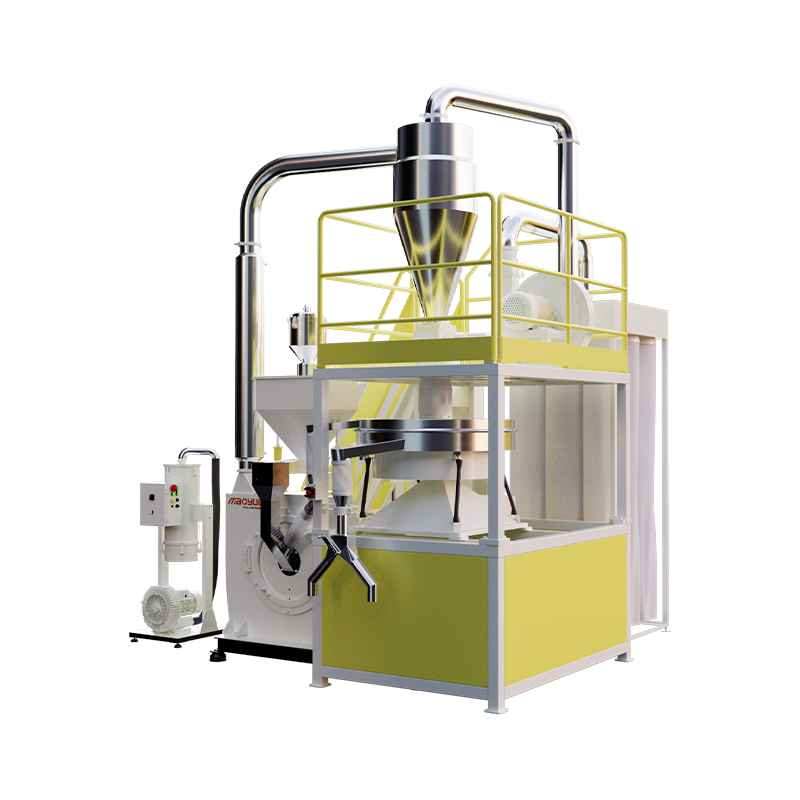
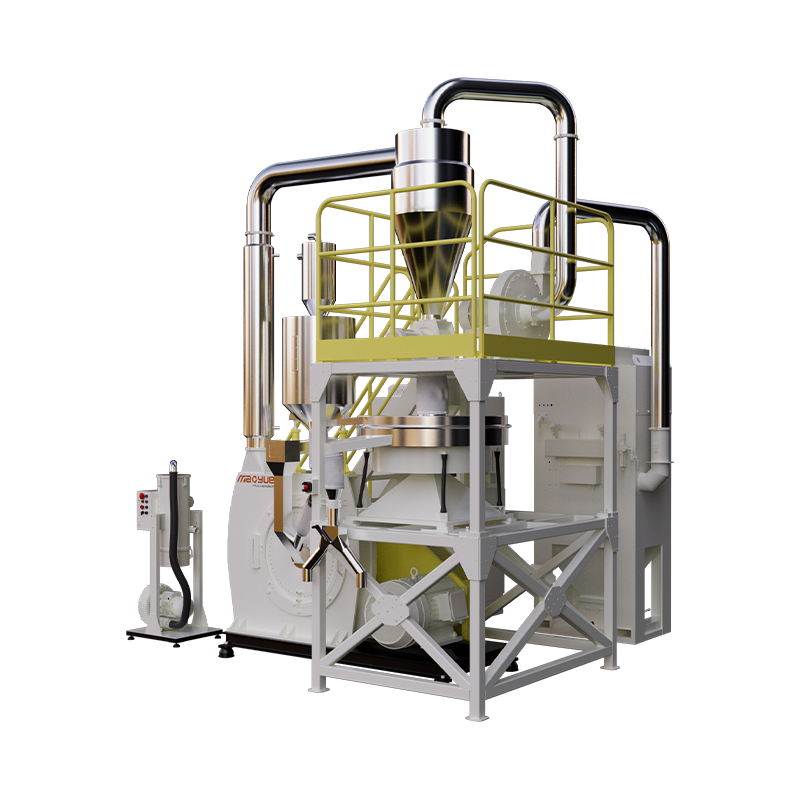
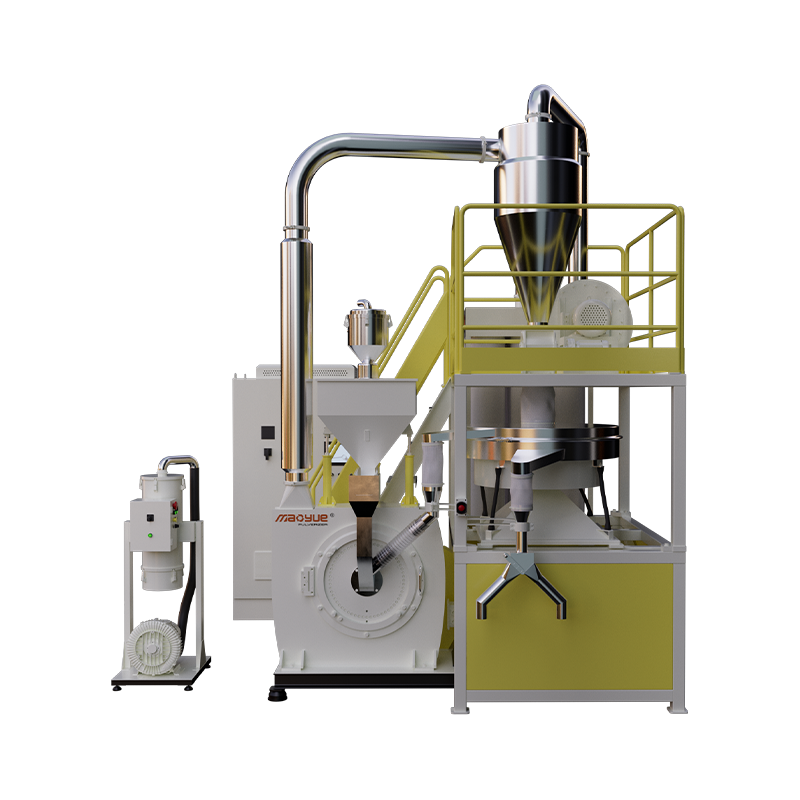
PE-rotomstøbningspulverproduktion involverer typisk råvarevurdering, fodring, pulverisering, afkøling, screening, pulverindsamling og inspektion af færdige produkter.
En typisk produktionsproces er:
PE råvarevurdering → Fodring → Pulverisering → Køling → Screening → Pulveropsamling → Færdig pulverinspektion
Hver fase tjener et andet formål.
Råvareevaluering: Bekræft PE-materialetype, harpikskvalitet, foderstørrelse og målpulverspecifikationer for at understøtte udstyrsvalg og procesevaluering.
Fodring: Styr tilstanden og hastigheden af materiale, der kommer ind i pulverisatoren i henhold til udstyrskravene for at reducere virkningen af fodringsudsving på produktionen.
Pulverisering: Brug kernebearbejdningskomponenter, såsom slibeskiver og klinger, til at bearbejde PE-materialet til målpulverstørrelsesområdet.
Køling: Hjælp kontrollere den varme, der genereres under pulverisering . Kølekonfigurationen skal matche materialeegenskaberne og udstyrets driftskrav.
Sigtning: Adskil pulver, der opfylder de specificerede sigtekrav, fra partikler, der kræver yderligere forarbejdning, hvilket reducerer andelen af partikler uden for specifikationen i det færdige produkt.
Pulveropsamling: Transporter og saml det kvalificerede pulver, mens du håndterer støv, lækage og materialetab.
Færdig pulverinspektion: Kontroller, om pulveret opfylder de foruddefinerede specifikationer, og verificer andre nøgleparametre i henhold til kundens krav.
Hele produktionslinjen skal opretholde en balance mellem de enkelte trins forarbejdningskapacitet. Hvis f.eks. sigte- eller opsamlingssystemet ikke kan håndtere pulverisatorens output, kan den samlede produktion være begrænset, selv når hovedmaskinen har tilstrækkelig forarbejdningskapacitet.
Sådan vælger du et pulveriseringssystem til PE-rotomstøbningspulverproduktion
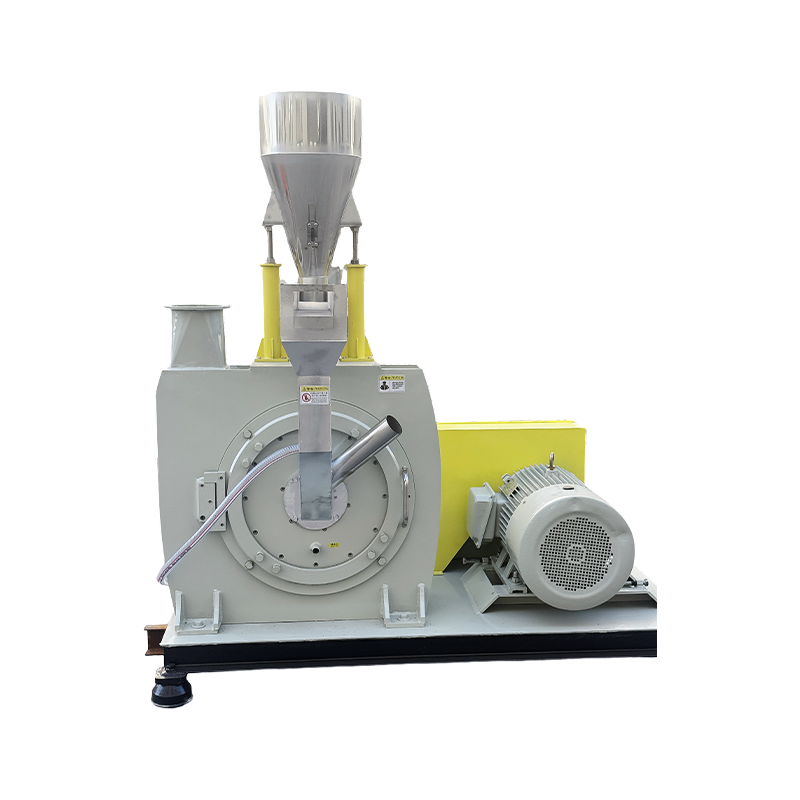
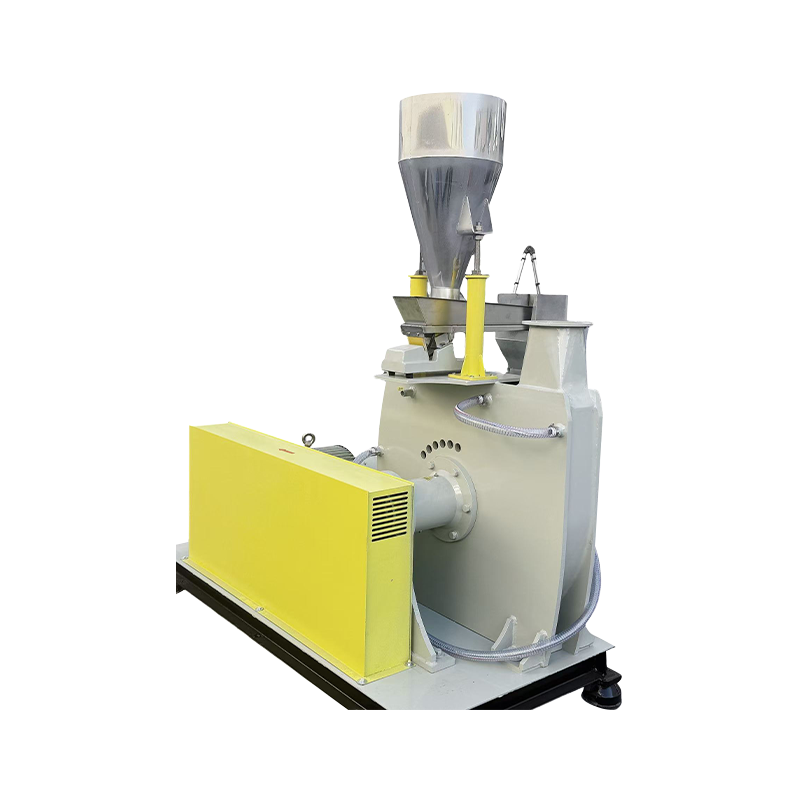
En plastpulverisator er et kerneudstyr i PE-rotationsstøbningspulverproduktion. Når de vælger et system, bør fabrikanterne overveje mere end motoreffekt og nominel kapacitet. Kernekomponentkvalitet, justering af slibegabet og det komplette systems evne til at opfylde målpulverspecifikationerne og produktionskravene bør også evalueres.
Arbejdsbetingelser for slibeskiver og knive

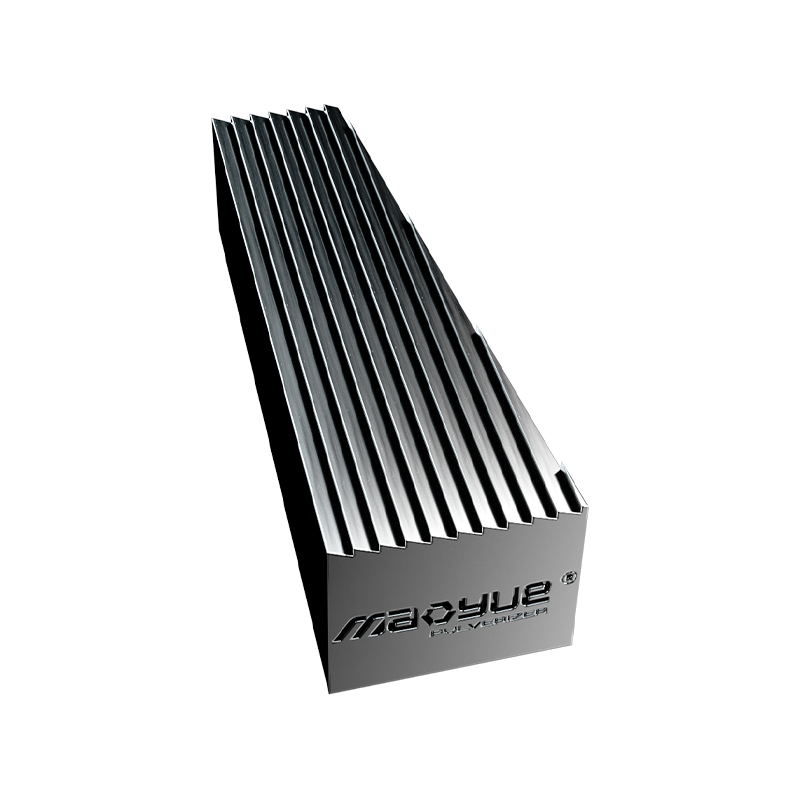
Arbejdsgeometrien, bearbejdningsnøjagtigheden og slidtilstanden af slibeskiver og knive påvirker pulveriseringsprocessen. Efterhånden som disse komponenter slides, kan deres faktiske arbejdsforhold ændre sig, hvilket potentielt kan påvirke pulveret partikelstørrelse og output.
Justerbar slibespalte

Slibespalten skal matches til råvareegenskaberne og målpulverspecifikationerne.
En passende mellemrumsindstilling hjælper med at balancere målfinhed, produktionsoutput og udstyrets driftsbetingelser. For langsigtet produktion bør producenterne også overveje, om kløften kan forblive stabil, og om passende arbejdsforhold kan genoprettes efter vedligeholdelse.
Evaluer krav til kølekonfiguration og kontinuerlig drift

Kølekapaciteten bør evalueres i henhold til råmaterialets egenskaber, målfinhed, pulveriseringsbelastning og forventet driftstid. Den valgte kølekonfiguration skal være i stand til at opfylde de påtænkte produktionskrav.
Tjek overordnet systemkompatibilitet

Nominel udstyrskapacitet er ikke nødvendigvis lig med det faktiske output, når et specifikt materiale bearbejdes til en bestemt finhed.
Ved evaluering af udstyr skal du afklare råvaretype, målfinhed, driftsbetingelser og hjælpeudstyr forbundet med den angivne kapacitet. Hvis produktionslinjen omfatter fodrings-, screenings-, transport- og pulveropsamlingssystemer, bør forarbejdningskapaciteten for hvert trin også kontrolleres.
Et passende PE-pulveriseringssystem bør vælges i henhold til de faktiske produktionsmål snarere end ved at sammenligne motorkraft eller maskinmodeller alene.
Sådan verificeres PE-pulverkvalitet og produktionsstabilitet
Det primære formål med pulveriseringsfasen er at bringe råmaterialet inden for målpulverspecifikationerne, mens processen overvåges for afvigelser.
I den faktiske produktion kan pulverkvalitet og produktionsstabilitet evalueres på tre måder.
Først skal du kontrollere, om partikelstørrelsesfordelingen opfylder kravene.
Test andelen af partikler inden for forskellige størrelsesområder i henhold til foruddefinerede produktspecifikationer for at bestemme, om det færdige pulver opfylder målkravene.
For det andet skal du sammenligne inspektionsresultater fra forskellige produktionsperioder.
Hvis partikelstørrelsesfordelingen ændrer sig vedvarende under ellers lignende produktionsforhold, er der behov for yderligere kontrol af udstyrets tilstand og driftsparametre for at afgøre, om processen har afviget fra den tilsigtede tilstand.
For det tredje, analyser abnormiteter sammen med output og driftsforhold.
Hvis pulveret efterhånden bliver grovere, mens output falder , eller hvis udstyrets driftsbetingelser ændres, skal du inspicere slibeskiverne og -klingerne, slibespalten og fremføringsforholdene.
Kombination af pulverinspektionsresultater med udstyrsdriftsoptegnelser giver et mere pålideligt grundlag for at beslutte, om procesjusteringer eller udstyrsvedligeholdelse er nødvendige, i stedet for at stole på et enkelt testresultat.
Hvordan man kontrollerer temperaturstigning og reducerer PE-pulveragglomerering
Kølesystemet bør evalueres i henhold til råvareegenskaber, målpulverspecifikationer, udstyrsbelastning og kontinuerlige driftskrav. Luftkøling eller kombineret luft- og vandkøling bør vælges i henhold til de faktiske behandlingsforhold frem for maskinmodellen alene.
Når den genererede varme overstiger systemets varmeafledningskapacitet, kan materialetemperaturen gradvist stige. Hvis PE blødgøres eller bliver klæbrig, kan der forekomme pulveragglomerering, reduceret flydeevne eller ændringer i produktionsydelsen.
Kontrol af denne risiko kræver en vurdering af procesforhold, kølekapacitet og faktisk driftsydelse.
Pulveriseringsbelastning og behandlingsbetingelser
Tilførselshastighed, målfinhed og udstyrsbelastning påvirker alle varmeudviklingen under pulverisering.
Hvis tilførselshastigheden øges, eller der tilstræbes finere pulver uden samtidig at evaluere varmeafledningskapaciteten, kan udstyrets driftsbetingelser blive ustabile. Driftsparametre bør derfor justeres i henhold til de faktiske materiale- og produktionsmål.
Kølesystem og varmeafledningskapacitet
Luftkøling hjælper med at fjerne varme, der genereres under pulverisering. Med et passende designet system kan vandkøling give yderligere varmeafledning.
Den faktiske ydeevne af et kombineret luft- og vandkølesystem afhænger af udstyrsdesign, køleforhold, råmaterialeegenskaber og driftsbelastning.
Kontinuerlig driftsydelse
En pulverisator, der fungerer normalt under et kort forsøg, opretholder ikke nødvendigvis de samme forarbejdningsbetingelser under længerevarende produktion.
For kontinuerlige produktionsprojekter bør driftsvarighed, temperaturændringer, pulveragglomerering og output evalueres sammen for at bestemme, om udstyret konsekvent kan opfylde produktionskravene.
Det er også vigtigt at erkende, at agglomeration ikke altid er forårsaget udelukkende af utilstrækkelig afkøling. Råvareegenskaber, fodringsforhold og pulveriseringsparametre kan også bidrage. Hvis der opstår agglomeration, skal du identificere, hvor problemet opstår, før du beslutter dig for, om du vil justere driftsbetingelserne eller revurdere systemkonfigurationen.
Hvordan hjælper Mao Yue kunder med at producere PE-pulver til rotomstøbning?
For Mao Yue handler et PE-rotomstøbnings-pulveriseringsprojekt ikke blot om at levere en maskine. Målet er at vurdere en passende pulveriseringsløsning baseret på kundens råmateriale, målpulverspecifikationer og outputkrav.
Vores tilgang fokuserer på tre nøgleområder.
Faktisk materialetest: Valg af basisudstyr på reelle behandlingsbetingelser
Forskellige PE-materialer kan udvise forskellige forarbejdningsegenskaber. De faktiske pulveriseringsresultater kan ikke fuldt ud bestemmes ud fra harpiksnavnet, motorkraften eller den teoretiske kapacitet alene.
Mao Yue kan udføre faktiske materialetest ved hjælp af kundeleverede råmaterialer og evaluere udstyrsløsningen i henhold til målpartikelstørrelsen, forventet output og produktionskrav.
Test kan fokusere på følgende områder:
-
Pulverinspektion: Registrer testresultater mod kundedefinerede specifikationer for at understøtte udstyrskonfiguration og procesevaluering.
-
Produktionskapacitet: Registrer det faktiske output, når det specificerede materiale behandles til den ønskede finhed, hvilket giver en reference for valg af udstyr.
-
Temperaturændringer: Overvåg temperaturstigningen under pulverisering for at vurdere, om kølekonfigurationen og driftsbetingelserne er passende.
-
Driftsydelse: Vurder pulverets tilstand og udstyrets ydeevne for at identificere behandlingsparametre, der kræver yderligere justering eller verifikation.
Disse testresultater hjælper kunder med at forstå pulverkvalitet, faktisk output og temperaturændringer for et specifikt PE-materiale under definerede forarbejdningsbetingelser. De kan også hjælpe med at identificere produktionsrisici, der kræver yderligere verifikation.
Materialetestresultater erstatter dog ikke langsigtet kontinuerlig driftverifikation eller faktiske rotationsstøbningsforsøg.
Egen fremstilling af slibeskiver og -klinger: Anvendelse af kernekomponentfremstilling til Pulverizing Performance Management

Mao Yue fremstiller sine egne slibeskiver og -klinger ved hjælp af bearbejdnings- og inspektionsprocesser til at kontrollere kritisk arbejdsgeometri og dimensionsnøjagtighed.
Under langsigtet produktion ligger værdien af kernekomponenter ikke kun i deres indledende bearbejdningsnøjagtighed, men også i evnen til at inspicere og vedligeholde dem i henhold til deres faktiske slidtilstand.
Når pulverpartikelstørrelse eller output ændres, kan slibeskivernes og -klingernes arbejdstilstand, slibespalten og relevante driftsregistre kontrolleres for at afgøre, om vedligeholdelse eller justeringer er nødvendige. Dette giver et mere informeret grundlag for vedligeholdelsesbeslutninger end udelukkende at stole på knivens hårdhed eller et fast udskiftningsinterval.
Komplet systemkonfiguration: Tilpasning af hvert behandlingstrin til produktionskrav
PE rotomstøbningspulverproduktion involverer fodring, pulverisering, afkøling, sigtning, transport og pulverindsamling. Forskellige projekter har forskellige råmaterialer, målspecifikationer, outputkrav og driftsplaner, så deres systemkonfigurationer kan også variere.
For hvert projekt kan Mao Yue evaluere:
-
Om pulverisatorens forarbejdningskapacitet opfylder målproduktionen.
-
Om kølekonfigurationen passer til råvareegenskaberne og kontinuerlige driftskrav.
-
Om screeningskapaciteten opfylder målpulverspecifikationerne.
-
Om transport- og opsamlingssystemerne kan håndtere den forventede produktionskapacitet.
Vores mål er ikke at give alle kunder en identisk konfiguration. I stedet evaluerer vi, hvordan de forskellige stadier arbejder sammen under faktiske forarbejdningsforhold for at hjælpe kunderne med at vælge udstyr og planlægge deres produktionslinjer.
Find den rigtige pulveriseringsløsning til din PE-rotomstøbningspulverproduktion
Hvis du planlægger en ny PE rotomstøbning pulver produktionslinje, eller dit eksisterende udstyr har problemer såsom inkonsekvent partikelstørrelse, for store grove partikler, temperaturstigning, pulver agglomeration eller lavere end forventet output, kontakt Mao Yue for en teknisk evaluering.
Del din PE-materialetype, målpulverspecifikationer, forventet output og aktuelle produktionsudfordringer. Hvis nogle parametre endnu ikke er fastlagt, kan du stadig angive de tilgængelige oplysninger. Vi kan derefter diskutere materialetest og udstyrsvalg baseret på dine faktiske produktionskrav.
FAQ: Ofte stillede spørgsmål om PE Rotomolding Powder Production
Hvilken maskestørrelse kræves typisk til PE-rotomstøbningspulver?
Der er ingen enkelt maskestørrelse, der er egnet til enhver rotationsstøbning. Et område på 20-40 mesh kan tjene som reference for nogle PE rotationsstøbningspulvere. De faktiske krav bør bestemmes i henhold til harpikskvaliteten, produktstrukturen og rotationsstøbningsprocessen.
Hvorfor indeholder PE-pulver stadig for mange grove partikler efter pulverisering?
Mulige årsager omfatter slibeskivernes og -klingernes arbejdstilstand, slibespalten, råmaterialetilførselsbetingelser eller sigteydelse. Bestem først, om de grove partikler genereres under pulverisering eller ikke bliver effektivt adskilt under sigtning.
Hvorfor agglomererer PE-pulver under pulverisering?
Temperaturstigninger kan få PE til at blødgøre og blive klistret, men råvareegenskaber, fodringsforhold og pulveriseringsparametre kan også bidrage til agglomerering. Selve produktionsprocessen bør undersøges for at identificere, hvor problemet opstår.
Er flydende nitrogenkøling nødvendig for produktion af PE-rotomstøbningspulver?
Flydende nitrogenkøling er ikke nødvendig for enhver PE-rotomstøbningspulverapplikation. Behovet for en specialiseret kølemetode bør vurderes i henhold til materialeegenskaber, målfinhed, outputkrav og temperaturkontrolbehov. For egnede PE-materialer kan mekanisk pulverisering ved omgivelsestemperatur med et passende luftkøling eller kombineret luft- og vandkølesystem overvejes.
Hvordan vælger du den rigtige PE Rotomolding Pulverizer?
Evaluer faktiske materialetestresultater, målpartikelstørrelse, outputkrav, kontinuerlige driftsforhold, kølesystemer og kernekomponentfremstillingskvalitet. Sammenlign ikke udstyr baseret på motorkraft eller maskinmodel alene.