

 中文简体
Tag en processor, der kører 400 kg/h PE-udrensning og afviste lister. En knuser alene reducerer det materiale til 8-12 mm flager, der transporterer godt, men sælger dårligt. Send de samme flager gennem en pulverizer, og de forlader som et 35-mesh pulver, der kan gå direkte tilbage i rotomoldningslinjen. Identisk skrot, to meget forskellige værdier.
Dette mellemrum markerer den praktiske grænse mellem knuserapplikationer og pulveriseringsanvendelser. Knusere skærer materiale ned til en størrelse, der kan håndteres, transporteres, omsmeltes eller sælges. Pulverizere raffinerer granulat til pulver med en kontrolleret topstørrelse. At vælge en, eller det rigtige par, starter med den partikelstørrelse, din næste proces kan acceptere, ikke med maskinens fodaftryk eller dens prisskilt.
Hvordan de to maskiner fordeler arbejdet
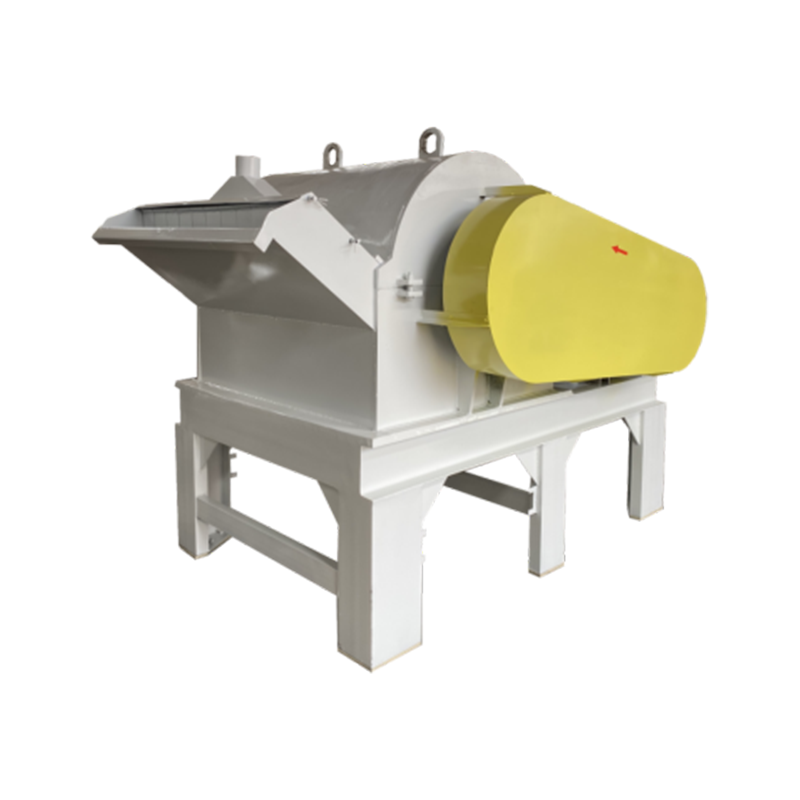
Begge maskiner reducerer størrelsen, og det er nogenlunde her, ligheden slutter. En knuser er en knivmaskine, der arbejder mod en skærm; en pulverisator er en mølle, der arbejder mod en skive eller rotor med luft eller en sigte, der styrer, hvad der slipper ud.
| Attribut | Knuser / granulator | Pulverizer / mølle |
|---|---|---|
| Primært job | Reducer klumper, udrensning, rør, film og ark til et transportbart granulat | Kværn granulat eller pellets til pulver med en kontrolleret topstørrelse |
| Typisk output | 6–12 mm flager eller formalet | Omtrent 200-800 µm pulver, almindeligvis beskrevet som 20-80 mesh |
| Foder det accepterer | Rens blokke, nøgler, profiler, baller, tykt ark | Flager, granulat, pellets, små afskæringer |
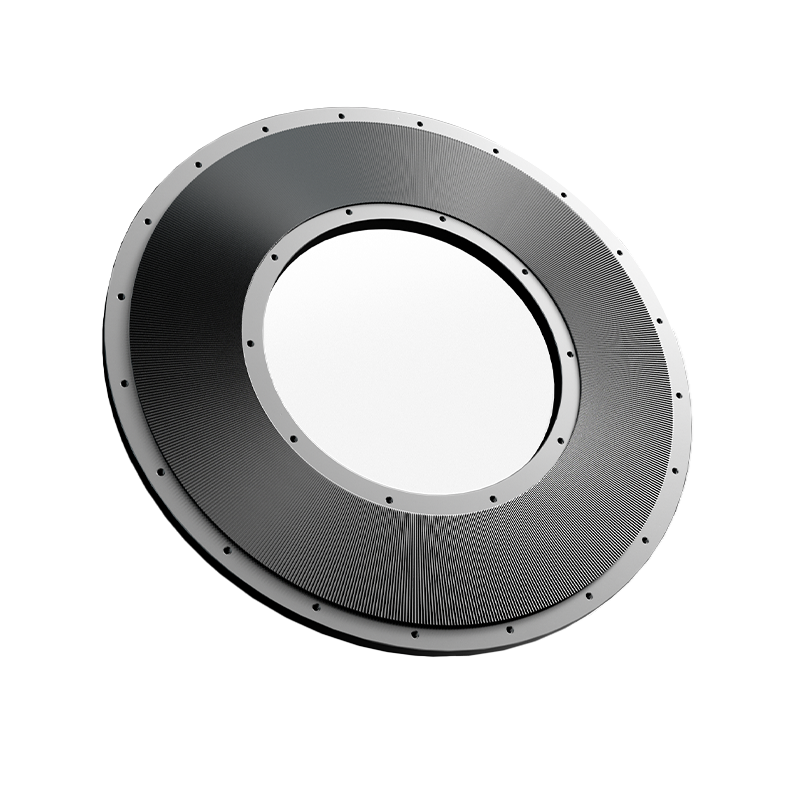
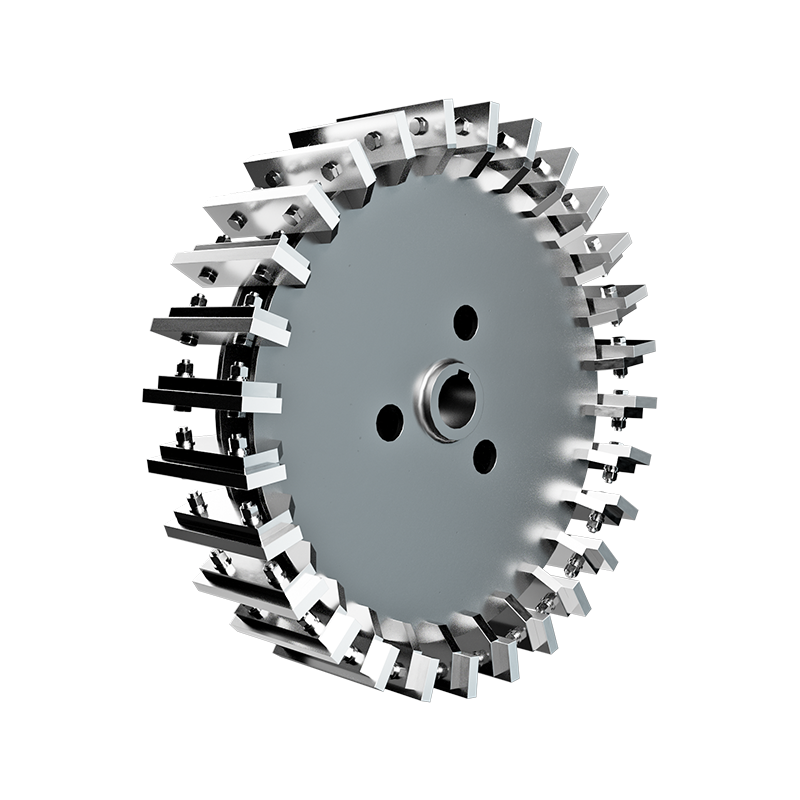
| Værktøj | Roterende knive mod sengeknive, med en skærm, der indstiller udgangsstørrelsen | Skive eller rotor med blade i legeret stål, plus luftklassificering eller en skærm |
| Typisk fejltilstand | Stringers, overskydende fines, blændede skærme af blødt materiale | Varmeopbygning, bred partikelstørrelsesfordeling, slidte skive- eller klingekanter |
| Bedste pasform | Volumenreduktion, intern genbrug, fodring af en ekstruder | Rotationsstøbningspulver, masterbatch, PVC tørblanding, blanding |
I de fleste anlæg er knuseren trin et, og pulverisatoren er trin to. Den rækkefølge betyder noget: et inkonsekvent granulat fra knuseren viser sig senere som ustabil gennemstrømning og en drivende partikelstørrelsesfordeling ved møllen.
Knuserapplikationer: volumenreduktion før noget andet
Knusere fortjener deres plads, uanset hvor materiale ankommer i en form, som intet downstream-udstyr vil acceptere. Ansøgningslisten er kort, men krævende.
- Udrensnings- og opstartsklumper fra sprøjtestøbning og ekstrudering, som ellers kun kan sælges som lavkvalitetsskrot.
- Rør-, profil- og pladeaffald, hvor lange sektioner skal brydes til korte granulat, før de slår bro i en tragt.
- Film, fiber og tyndvæggede dele, som har brug for en aggressiv fremføring og en skærmstørrelse valgt for at undgå at vikles rundt om rotoren.
- Closed-loop genmaling, hvor granulatet går direkte tilbage i det samme produkt, og kontamineringskontrol bliver hele argumentet.
To indstillinger afgør, om en knuser udfører eller bekæmper dig: Skærmens hulstørrelse og knivens tilstand. En 10 mm skærm på skør PVC opfører sig intet som en 10 mm skærm på hård PE; og en knivsæg, der er afrundet med en brøkdel af en millimeter, multiplicerer finter og skærevarme. Hvis granulat tilfører en pulverisator næste gang, skal du behandle knuseskærmen som den første kontrol på din endelige pulverspecifikation.
Pulverizer-applikationer: hvor partikelstørrelsesfordelingen bestemmer kvaliteten
Pulver bedømmes efter tal, og disse tal ændres fra den ene proces til den næste. Fire applikationer dækker det meste af efterspørgslen, og hver enkelt fremhæver en anden maskinegenskab. Hvis du stadig vejer maskintyper på dette tidspunkt, er vores praktisk vejledning til valg af pulverizer gennemgår kategorierne mere detaljeret.
Rotationsstøbning med PE
Rotationsstøbning kræver pulver, der smelter jævnt hen over formvæggen. Overdimensionerede partikler efterlader usmeltede pletter; et overskud af meget fint materiale forårsager bobler, røg og inkonsekvent vægtykkelse. Det praktiske mål er et smalt bånd omkring 35 mesh, med tør flow og bulkdensitet sporet også. Ensartethed, ikke gennemsnitlig finhed, er den specifikation, der afgør, om en støbning passerer.
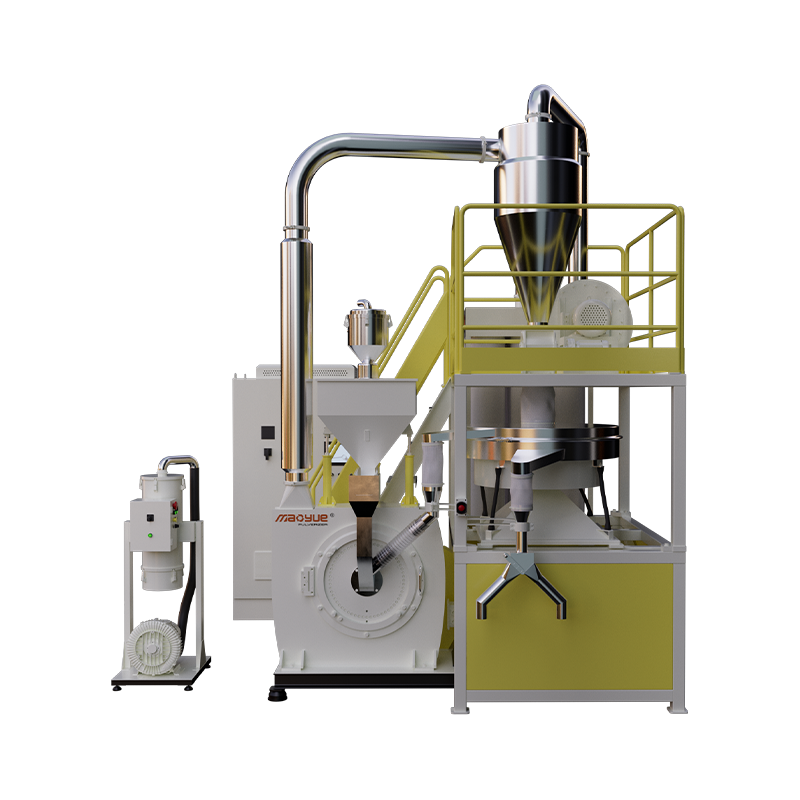
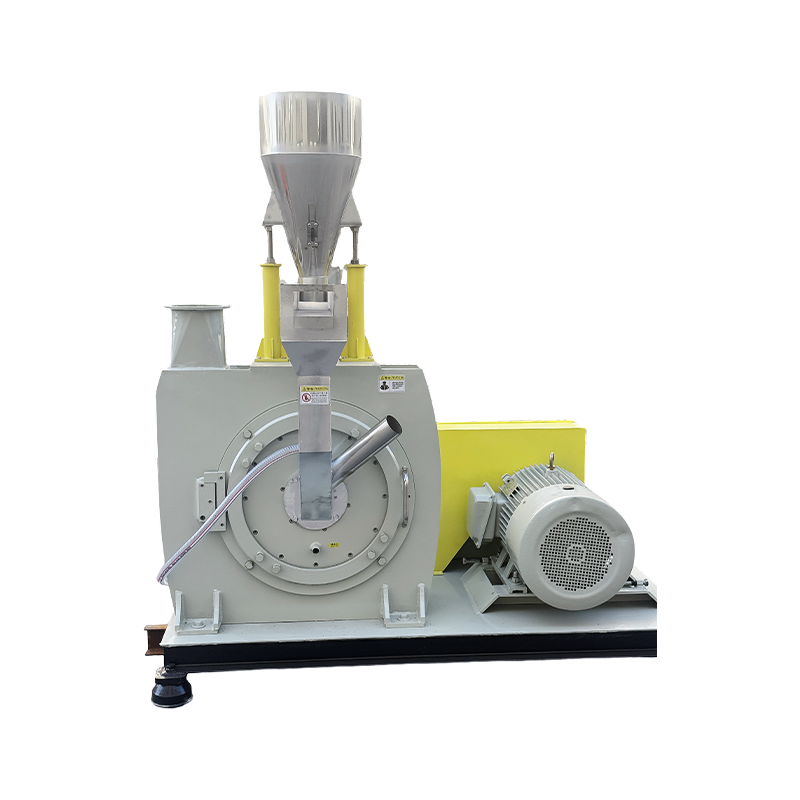
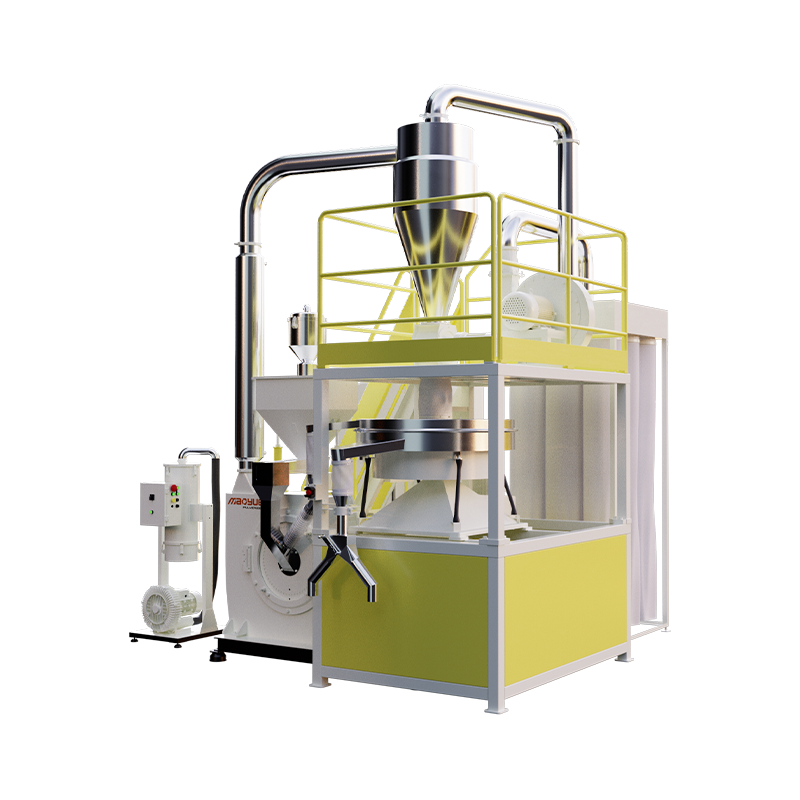 Mao Yue 600 PE Rotomolding Pulverizer Til rotationsstøbelinjer, der søger ensartet PE-pulver, tilbyder denne 600 mm skivepulverisator justerbar finhed, vakuumtilførsel, vandkøling og støvopsamling. Se produkt →
Masterbatch og polymerforbindelser
Farvemasterbatch og fyldte forbindelser har brug for fint, veldspredt pulver, så pigment eller fyldstof fordeler sig jævnt i bæreren. Gennemløb har betydning her, fordi masterbatch-kørsler er korte og hyppige, så omskiftningstid og rengøringsadgang tæller lige så meget som motorkraft. Højkapacitetsmøller i 800-klassen specificeres normalt, når en enkelt formulering kører i timevis.
PA og PP
Polyamider og polypropylen er hårde og varmefølsomme, hvorfor kryogen slibning med flydende nitrogen blev standard i årevis. Slibning ved omgivelsestemperatur undgår helt disse forbrugsomkostninger: ingen nitrogentilførsel, ingen isoleret opbevaring, ingen køleafgift pr. kilogram. Afvejningen er, at møllen skal håndtere rotorvarme gennem luftstrøm og skivegeometri frem for temperatur. Slidbestandige konstruktioner passer til glasfyldte eller slibende kvaliteter, mens energibesparende bygger mål kontinuerlig drift på ren harpiks.
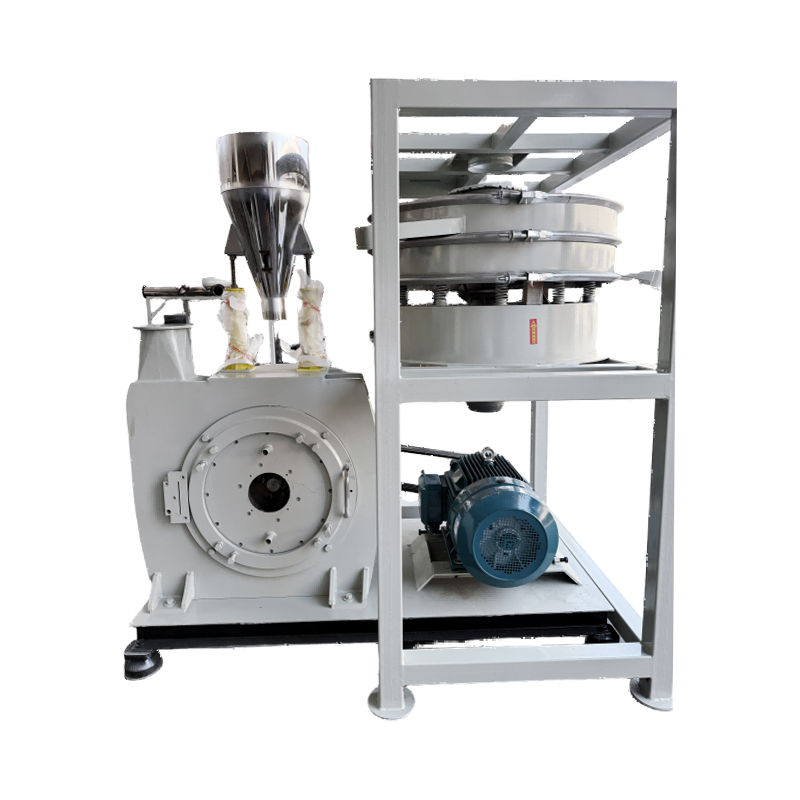 Mao Yue PA/PP-500 Ambient-Temperature Pulverizer Til små til mellemstore PA- og PP-genbrug eller forsøg undgår denne entry-level mølle flydende nitrogen og understøtter hurtige materialeskift med integreret sigtning. Se produkt →
PVC
PVC er den mindst tilgivende af gruppen. Det nedbrydes med varme, det er slibende på værktøj, og tørblandingsbrugere forventer et stramt sigtesnit. Møller til dette materiale er typisk specificeret omkring slidlevetid og temperaturkontrol: blade af legeret stål, tunge skiver og generøse luftbevægelser. Finpuddermodeller skubber skæret finere til pasta- og tørblandingsarbejde, mens der vælges slidstærke modeller, hvor genslibning indeholder spartelmasse.
Mål finhed ved påføring
Mesh-numre er en stenografi, ikke en specifikation. Bed om en sigteanalyse og en fordelingskurve, for to pulvere, der begge "passer 35 mesh", kan opføre sig helt forskelligt på samme form.
| Ansøgning | Fælles mål | Hvad skal man teste før køb |
|---|---|---|
| PE rotationsstøbning | Omkring 35 mesh, smal fordeling | Fuld sigtekurve, bulkdensitet, tørstrømningshastighed, gelantal |
| Farve masterbatch | 40–80 mesh afhængig af bærer | Dispersionskvalitet, rest på fineste sigte, omskiftningstid |
| PA / PP omgivende slibning | 30-60 mesh | Udgangstemperatur, gennemløbsstabilitet over et fuldt skift, slid på knivene |
| PVC tør blanding og pasta | 40-100 mesh | Varmehistorie, metalforurening, skive- og bladlevetid |
Kører en knuser og en pulverizer som en linje
Når begge faser eksisterer, er den interessante teknik i overdragelsen. En transportør eller lufttilførsel, der er dimensioneret til knuserens maksimale output forhindrer møllen i at sulte og bølge; en metaldetektor og en magnet før møllen beskytter skiven; og en buffersilo mellem de to trin lader hver maskine køre i sin egen rytme i stedet for i låsetrin.
Formålsbyggede linjer komprimerer dette til en enkelt ramme med afstemte kapaciteter og ét kontrolpunkt. Linjer af klingetypen passer til generel efterslibning, hvor et rent snit er vigtigt, mens hammer-, slag- og svingknivskonfigurationer håndterer blandet eller forurenet foder, der ville beskadige et fast knivsæt.
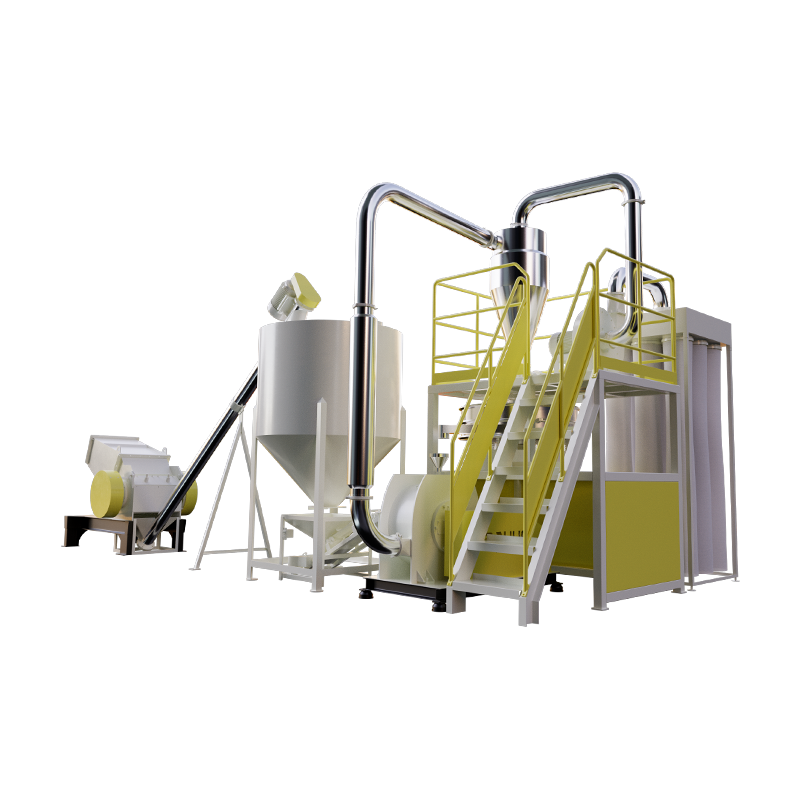 Knuse- og pulveriseringsproduktionslinje Det er særligt velegnet til højværdi genbrug og regenerering af materialer som PVC, PE, PP, PET, ABS og EVA. Mao Yue-kniv-type knusnings-slibeprodukt... Se produkt →
Hvad skal du bekræfte, før du forpligter dig til en maskine
De fleste skuffende installationer kan spores tilbage til en specifikation bygget på en andens materiale. Gennemfør denne liste med dine egne prøver i hånden.
- Kør et forsøg på dit faktiske skrot, ikke på jomfruelige pellets, og bed om en sigteanalyse af outputtet i stedet for en enkelt maskefigur.
- Bekræft sliddelene: bladmateriale og hårdhed, skivetype og hvor mange timer et sæt realistisk leverer på dit fyldstofindhold.
- Tjek størrelsesreduktionskæden ende til ende, inklusive hvordan knusersigten interagerer med møllens målsnit.
- Spørg, hvad der styrer topstørrelsen, luftklassificeringen eller en skærm, og hvor hurtigt denne indstilling kan ændres for et andet produkt.
- Pris forbrugsvarer og reservedele over to år, ikke kun maskinen, og bekræft leveringstider på skiver, rotorer og knivsæt.
- Spørg efter maskine videoer eller et fabriksbesøg, der dækker præcis den model og det materiale, du har tænkt dig at køre.
Knuser- og pulveriseringsanvendelser overlapper langt mindre, end det fælles ord "størrelsesreduktion" antyder. Én maskine eksisterer for at gøre materiale håndterbart; den anden eksisterer for at gøre den målbar. Få den rigtige rækkefølge - knuser for form, pulverizer til distribution - og pulverspecifikationen holder op med at være en kilde til argumenter mellem produktion og kvalitet. Få det forkert, og ingen mængde af tuning på møllen vil genvinde et granulat, der aldrig var konsistent til at begynde med.