

 中文简体
Møllekugler er den mest kontrollerbare variabel i en kuglemølles driftsomkostninger. Et forkert valg af slibemedie øger energiforbruget, fremskynder foringsslid og giver ustabil finhed. I praksis kan matchning af de rigtige møllekugler til et givet materiale og mølletilstand reducere det specifikke energiforbrug med 10 til 20 procent, samtidig med at udstyrets levetid forlænges.
Sådan fungerer møllebolde i en kuglemølle
En kuglemølle roterer en cylindrisk skal omkring sin vandrette akse. Løftestænger inde i skallen bærer møllekuglerne opad, indtil tyngdekraften trækker dem tilbage i en kaskade eller en mere aggressiv kataraktbevægelse. Det er denne gentagne påvirkning og nedslidning, ikke selve mølleskallen, der nedbryder partikler. Møllekugler er derfor selve slibeværktøjet.
Slibehandlingen afhænger af nogle få målbare variabler. Kugleladningsvolumenet er typisk 30 til 40 procent af møllens indre volumen, og møllehastigheden holdes normalt på 60 til 75 procent af den kritiske hastighed. Uden for disse områder glider kuglerne enten uden nok stød eller klæber til skallen og bidrager kun lidt.
| Variabel | Typisk rækkevidde | Effekt på slibning |
|---|---|---|
| Kugleladningsvolumen | 30–40 % af møllevolumen | Styrer påvirkningsenergien og kontaktområdet |
| Møllehastighed | 60–75 % af kritisk hastighed | Bestemmer kaskade versus kataraktbevægelse |
| Kugle diameter | 20–100 mm, afhængig af fremføring | Sætter balancen mellem påvirkning og nedslidning |
| Materialee fyldning | 25–35 % af kuglens tomrumsvolumen | Forhindrer overfugtning eller overdreven tørre zoner |
Mill Ball Materialer: Hvad virker bedst Hvor
Materialet i møllekuglerne bestemmer hårdhed, tæthed, slidstyrke og forureningsrisiko. I de fleste mineral- og cementapplikationer dominerer stål. Hvor produktets renhed betyder noget, foretrækkes keramiske eller aluminiumoxidkugler.
Smedede og lavlegerede stålkugler
Smedede stålkugler er hårde, relativt billige og håndterer kraftig slibning. De er et solidt valg til primærmøller med foderpartikler over 10 mm. Deres største ulempe er et højere forbrug end jern med højt krom i slibende slam.
Støbejernskugler med høj krom
Kugler med høj krom giver fremragende hårdhed og lavt slid. De passer til sekundær og tertiær slibning, hvor slid snarere end stød er nøglebelastningen. De koster mere i starten, men den lavere udskiftningsfrekvens gør dem ofte billigere pr. ton produkt.
Alumina og keramiske kugler
Aluminakugler, typisk 92 eller 95 procent Al2O3, bruges, når forurening med jern ikke kan accepteres. De er almindelige i keramik, maling og nogle farmaceutiske eller fødevareformalingsprocesser. De er lettere end stål, så møllehastigheden og foringen skal muligvis justeres.
Kugler i rustfrit stål
Kølekugler i rustfrit stål er specificeret til ætsende slam, sure miljøer eller processer, hvor rust fra kulstofstålkugler ville ødelægge produktet. De er mindre almindelige i højvolumen mineralslibning på grund af omkostningerne, men de er uundværlige i specialapplikationer.
| Material | Relativ hårdhed | Typisk slidhastighed | Hovedanvendelse |
|---|---|---|---|
| Smedet lavlegeret stål | Medium | Højere | Primær og semi-autogen slibning |
| Høj-chrom jern | Høj | Lav | Sekundær og finslibning |
| Alumina keramik | Høj | Meget lav | Renhedsfølsomme produkter |
| Rustfrit stål | Mellem-høj | Lav | Ætsende eller hygiejniske processer |
Mill Ball Størrelse og Gradering
Kuglediameteren er den primære kontrol for slibeeffektivitet. Store kugler (60-100 mm) knækker grove partikler ved stød; små kugler (15–30 mm) giver det nødvendige overfladeareal til finslibning. I praksis fungerer en graderet ladning, der indeholder en blanding af størrelser, bedre end en enkelt størrelse, fordi den løbende kompenserer for slid og sikrer kontakt med både grove og fine partikler.
Et groft udgangspunkt for maksimal kuglestørrelse er at relatere den til foderpartikelstørrelsen og mølleforholdene. Mange operationer bruger Bond-formlen, som forudsiger den største kugle som funktion af foderstørrelse og formalbarhed. Selv uden formlen er en simpel regel at starte med en størrelse, der er omkring 2,5 til 3,5 gange den største foderpartikel. Juster derefter efter overvågning af strømforbrug og produktfinhed.
- For stor en bold genererer høj slagkraft, men lavt overfladeareal, spilder energi og beskadiger foringer.
- En for lille kugle kan ikke bryde hårde eller grove partikler, hvilket fører til en "død" ladning og dårlig gennemstrømning.
- Sfærisk rundhed betyder noget: deforme eller knækkede kugler reducerer slibevirkningen og bør frasorteres regelmæssigt.
Anvendelsesforskelle på tværs af brancher
Møllekugler dukker op overalt, hvor materialer har brug for finslibning: mineralforbinding, cementklinker, keramik, maling og pyroteknik. Hver branche sætter forskellige prioriteter.
- Ved mineralforarbejdning er slidomkostninger pr. ton den dominerende bekymring, så højkromstål er almindeligt i genslibningskredsløbet.
- Ved cementslibning arbejder kuglemøller med moderat påvirkning og høj slid; smedet stål og højchromkugler bruges begge afhængigt af møllerummet.
- I keramisk produktion beskytter aluminiumoxidkugler partiet mod jernforurening og opfylder den høje renhed, der kræves til hvidtvarer eller elektronisk keramik.
- Inden for pyroteknik og kemikalier kræves ikke-gnistgivende eller lavkontaminerende medier såsom keramik eller rustfrit stål for sikkerhed og renhed.
Varmefølsomme materialer opfører sig anderledes. En dedikeret vejledning til plastpulverisering forklarer, hvorfor polymerer har brug for et helt andet princip for størrelsesreduktion.
Sådan vælger du møllebolde: En trin-for-trin tilgang
Følgende sekvens bruges af anlægsingeniører til at oversætte procesmål til en solid mediespecifikation.
- Definer mål P80 og gennemløb. Finhed er den første specifikation, fordi den bestemmer virkning kontra slid.
- Mål foderstørrelse og hårdhed. Hårdere og grovere fodring kræver større og sejere bolde.
- Indstil forureningsgrænser. Hvis jern skal undgås, skal du vælge alumina eller rustfrit stål.
- Etabler kuglens ladningsvolumen og møllehastighed. Disse interagerer med kuglestørrelsesfordeling og foringsprofil.
- Match kuglematerialet til foringen. Hårdere bolde fremskynder linerslitage, medmindre foringen har den rigtige hårdhed og løfteprofil.
- Overvåg specifikt energi- og boldforbrug. Den bedste specifikation er den, der stabiliserer begge over en produktionskampagne.
Almindelige mølleboldfejl og vedligeholdelsespraksis
Operatører undervurderer ofte, hvor hurtigt en forkert opkrævningspolitik ændrer slibeadfærd. De hyppigste fejl er kun at købe til prisen, aldrig kontrollere den faktiske kugleladning og ignorere vand- eller pulpdensitet i våd formaling.
- At købe den billigste kugle uden at teste mod din malm eller klinker øger næsten altid den sande formalingsomkostning pr. ton.
- Manglende genopfyldning af det daglige forbrug vil få ladningen til at skrumpe og P80 til at stige.
- Ignorerer pulpdensiteten ændres blandingen og dæmpningen af ladningen; for tyk pulp reducerer stødet, for tynd øger slid på kugle-på-bold.
- Uregelmæssig prøvetagning af ladningen kan fange ovale kugler eller ødelagte medier, før de reducerer ydeevnen.
Vedligeholdelse er ikke kompliceret. Prøv kuglens opladning månedligt, screen udbrudte stykker, og optag strømforbruget. En stabil kraftkurve betyder, at møllekuglerne stadig er i balance.
Når kuglemøller ikke er svaret: Varmefølsomt plast
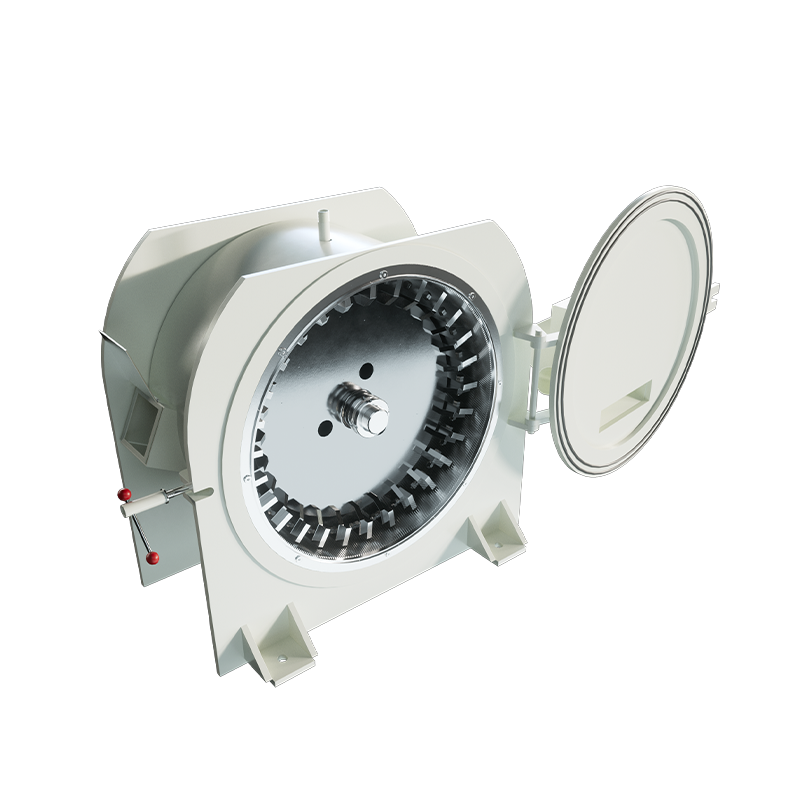
Kuglemøller fungerer godt til sprøde mineraler, men de er ikke et universelt værktøj. Termoplast som polyethylen, polypropylen og PVC blødgør og smelter under varmen, der genereres af kuglestød. En traditionel kuglemølle med stålmedier vil udtvære polymeren, nedbryde dens molekylvægt og producere et pulver af lav kvalitet. Plastprocessorer anvender derfor et andet slibeprincip: højhastighedsskive- eller rotormøller, der er afhængige af skæring, klipning og kontrolleret luftstrøm frem for fritfaldende kugler.
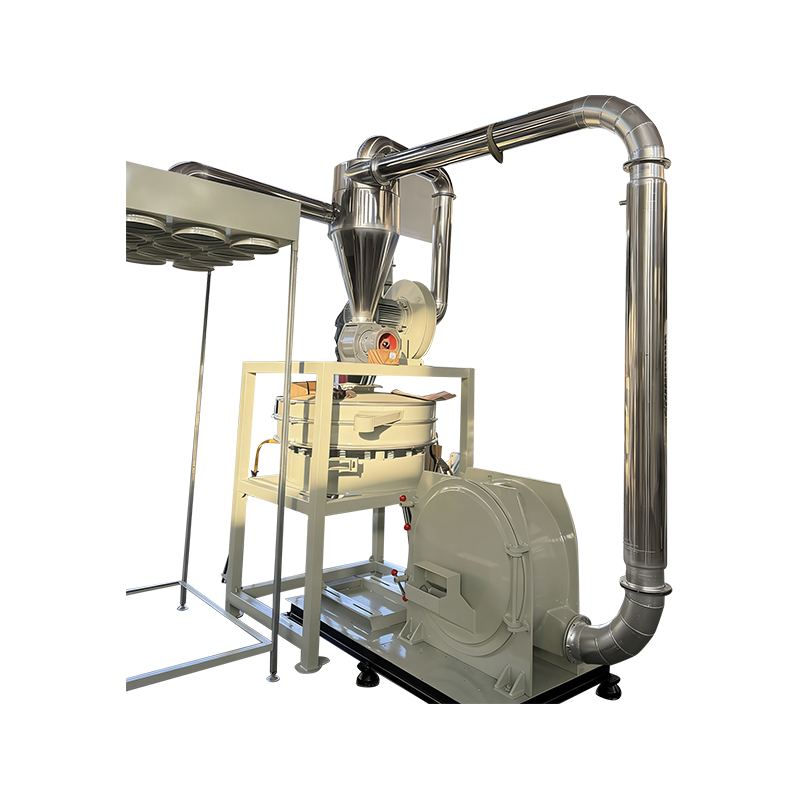
For eksempel kan PA og PP formales ved omgivelsestemperatur i en skivepulverisator uden flydende nitrogen, hvilket holder driftsomkostningerne langt under dem ved kryogen kugleformaling.
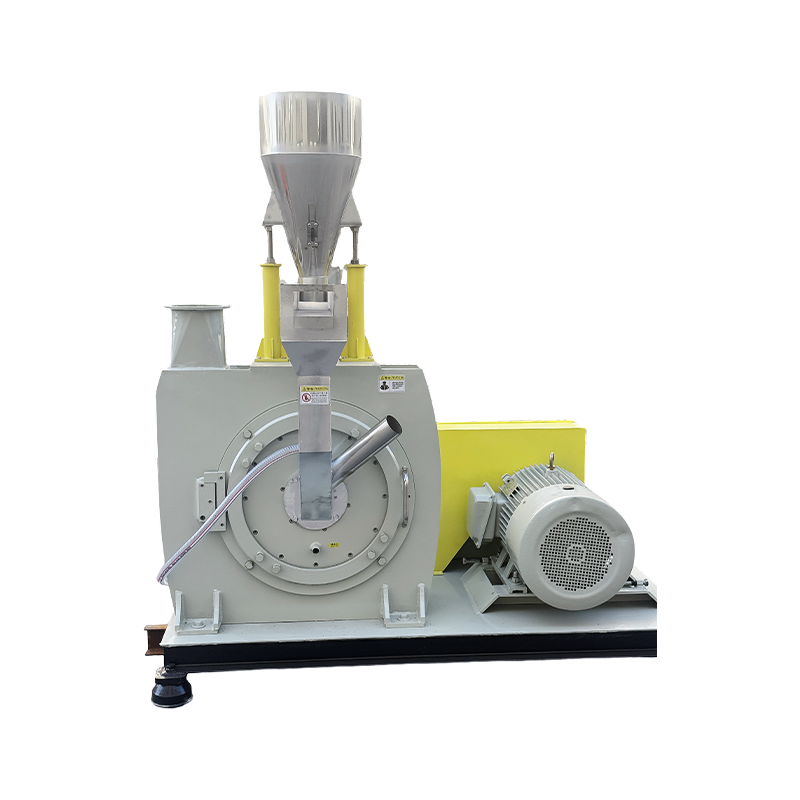
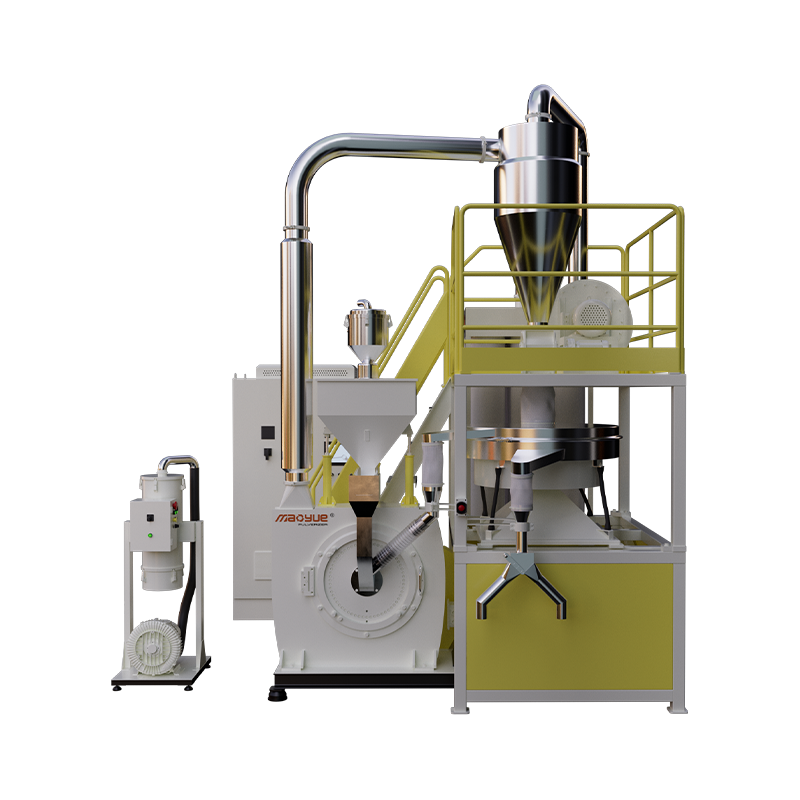
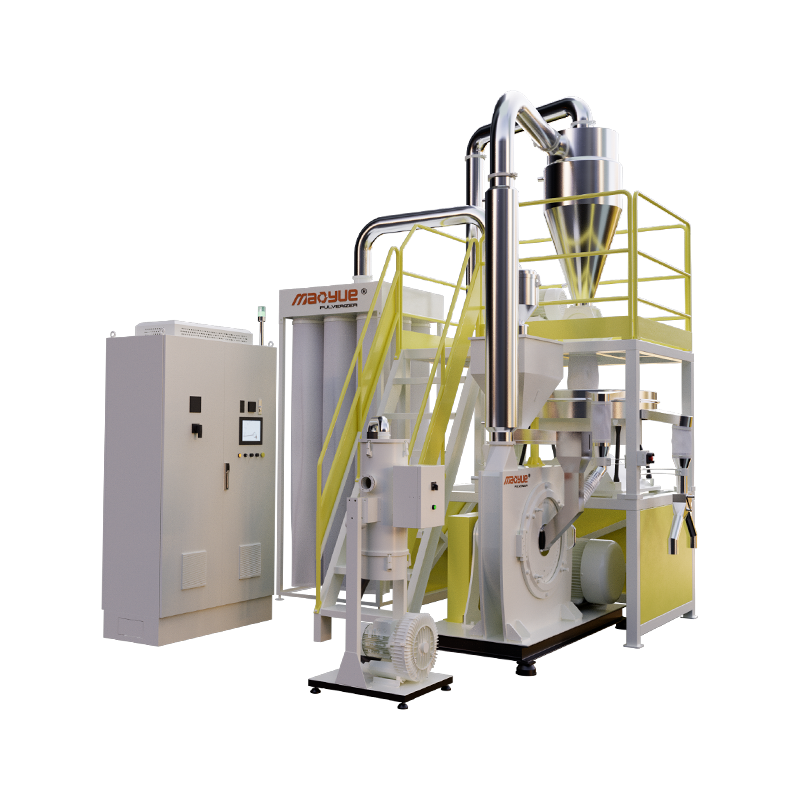 600PA/PP Slidbestandig rumtemperaturforstøver Mao Yue PA/PP-600 Pulverizer har en skivediameter på 600 mm, hovedmotoreffekt på 45-55kW og kapacitet på 350-600 kg/t (ca. 400-550 kg/t for PA og 500-... Se produkt →
PVC klarer størrelsesreduktion bedst, når udstyret har kraftige komponenter og fint pulverdesign; en dedikeret PVC fint pulver pulverizer kan holde smalle partikelfordelinger uden termisk nedbrydning.
 Model 900 PVC Finpulver Pulverizer Denne model har en skivediameter på cirka 900 mm, en hovedmotoreffekt på 110-132 kW og en spidskapacitet på 900-1300 kg/t, hvilket gør den til seriens produktionskapacitet... Se produkt →
På samme måde kræver rotationsstøbning PE-kvaliteter et pulver med ensartet partikelstørrelse, så den støbte del har ensartet vægtykkelse. En PE-pulverisator med høj ensartethed erstatter fuldstændig kuglemølletilgangen til denne støbeproces.
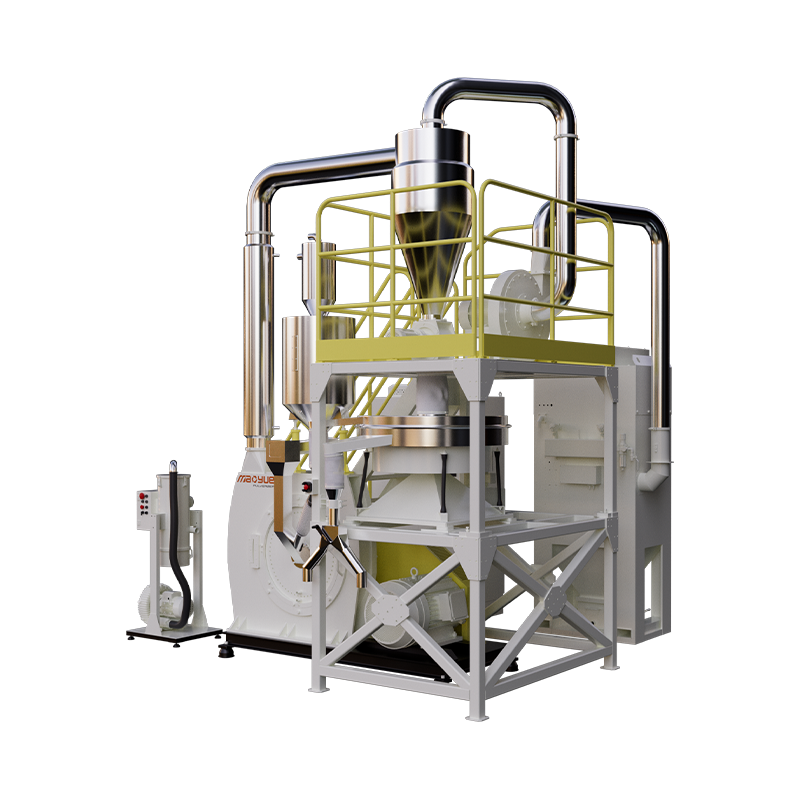 PE Rotomolding Powder High Uniformity 800 Model Pulverizer Mao Yue 800-type PE rotationsstøbningspulverisator er den kraftige flagskibsmodel med ultrahøj kapacitet, der er konstrueret specielt til storskala rotomstøbningsprodukter... Se produkt →
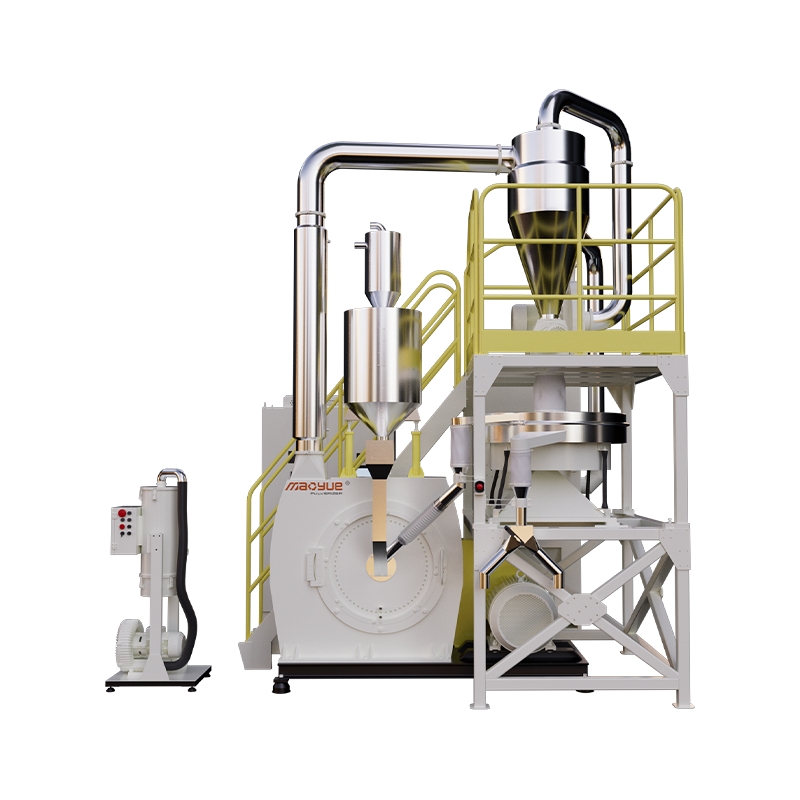
Hvis du sammenligner formalingsmuligheder, er den praktiske skelnen enkel: mineralforarbejdningsvirksomheder specificerer møllekugler; plastprocessorer specificerer en pulverisator, der holder polymeren kold, tør og ensartet. For et bredere overblik over det tilgængelige udstyr, se produktsortimentet til plastpulverisering.