

 中文简体
En rotomolder i Shandong tilfører skrot PE-film og kasserede dele til et skæreværk hver morgen. Inden for få minutter reducerer maskinen materialet for at rense spåner, og operatøren antager, at problemet med størrelsesreduktion er løst. Så når spånerne pulverisatoren, og den rigtige flaskehals viser sig: gennemløbet falder, pulverfordelingen er ujævn, og skæreværkets output er simpelthen den forkerte input-specifikation til næste procestrin.
Den sekvens gentager sig i hundredvis af plastikfabrikker, fordi en skæremølle normalt forventes at gøre mere, end den kan. Så vi konkluderer på forhånd: en skæremølle er det rigtige værktøj til grov- og mellemreduktion, der producerer spåner og granulat af pladskrævende plastikskrot. Det er ikke designet til at lave de fine, snævre pulvere, som rotationsstøbning, masterbatch-produktion, PVC-tørblanding og polymerblanding kræver. Til disse job har du brug for en pulverisator, enten tilført af en skæremølle eller integreret med den i en enkelt produktionslinje.
Hvad er et skæreværk, og hvordan fungerer det?
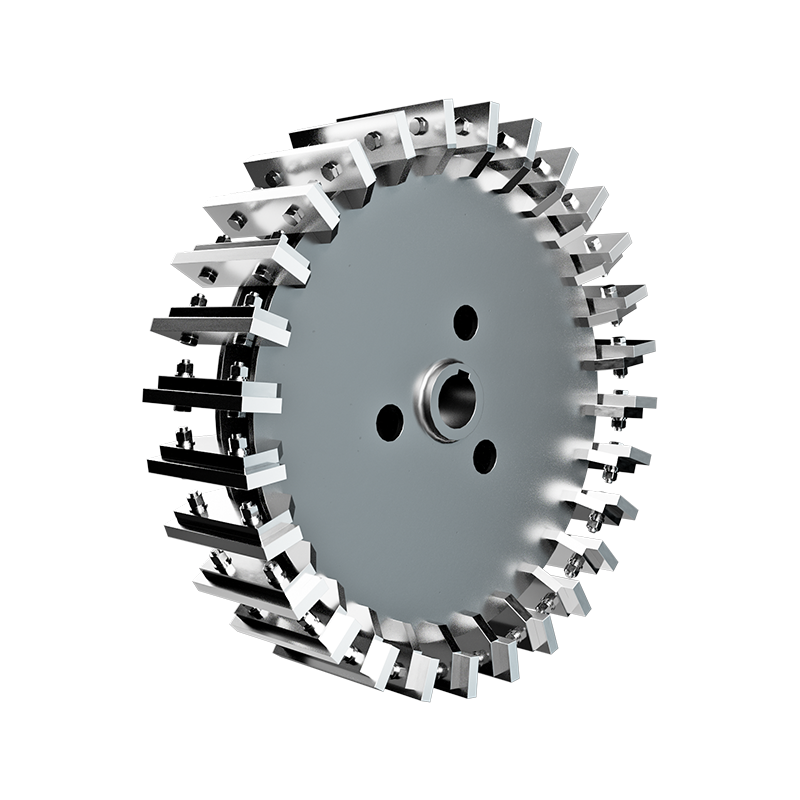
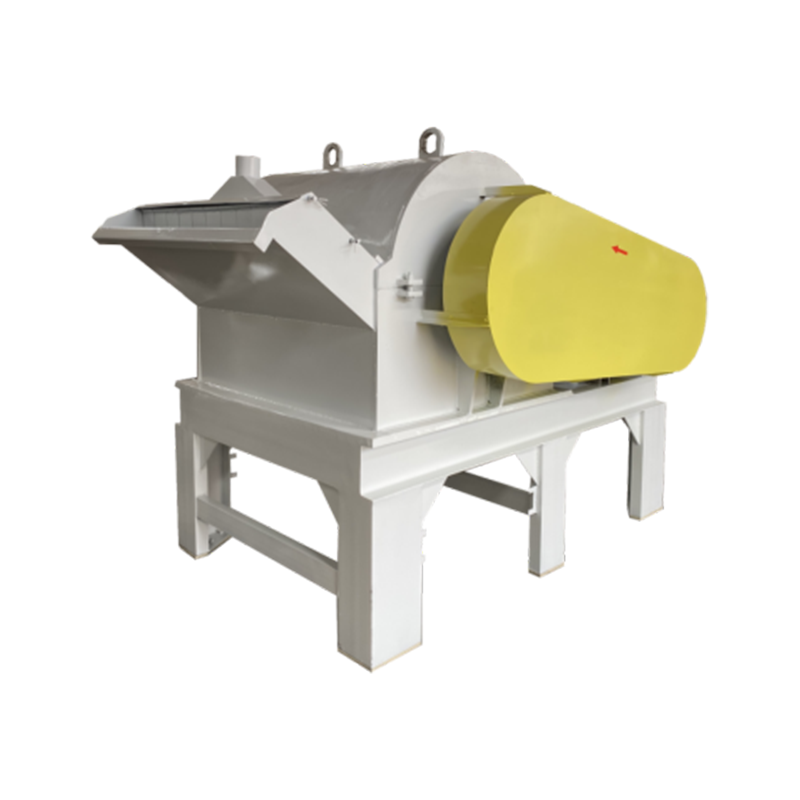
En skæremølle, også kaldet en knivmølle eller granulator, reducerer materiale ved mekanisk klipning i stedet for ved stød eller friktion. En rotor udstyret med knivblade drejer hurtigt inde i et stationært kammer. Modknive monteret på huset arbejder mod rotorbladene som en saks, og skærer foderet gentagne gange, indtil fragmenterne er små nok til at passere gennem en skærm i bunden.
Tre variabler styrer outputtet af en skæremølle: størrelsen på sigtehullet, mellemrummet mellem rotorknivene og modknivene og knivæggenes tilstand. Med skarpe klinger, et korrekt mellemrum og en 6 mm skærm efterlader de fleste termoplaster maskinen som rene, ret ensartede spåner. Efterhånden som knivene sløves, ændres skærevirkningen til en rivevirkning, partikelkanterne bliver ujævne, fine partikler øges, og gennemløbet falder.
En skæremølle er robust, men den skal fodres inden for dens designkonvolut. Overfodring sænker rotoren, hæver temperaturen i skærekammeret og tilstopper skærmen. God praksis er at holde foderstrømmen på en jævn hastighed, dimensioneret således, at rotorhastigheden forbliver stabil.
Hvordan et skæreværk sammenlignes med andre størrelsesreduktionsmaskiner
Skæremøller forveksles ofte med hammermøller og skiveknusere, fordi alle tre løst kaldes kværne. De opererer efter forskellige principper og producerer meget forskellige partikelfordelinger.
| Maskintype | Driftsprincip | Typisk outputstørrelse | Egner sig bedst til |
|---|---|---|---|
| Skæreværk | Klipning mellem rotorknive og faste modknive | 1–10 mm spåner og granulat | Skrotreduktion, film, udrensninger, dele, der ikke er specificeret |
| Hammermølle | Slag ved at svinge hamre mod en bryderplade | 100 µm–3 mm afhængig af skærm | Skøre eller fibrøse materialer, tørre pulvere |
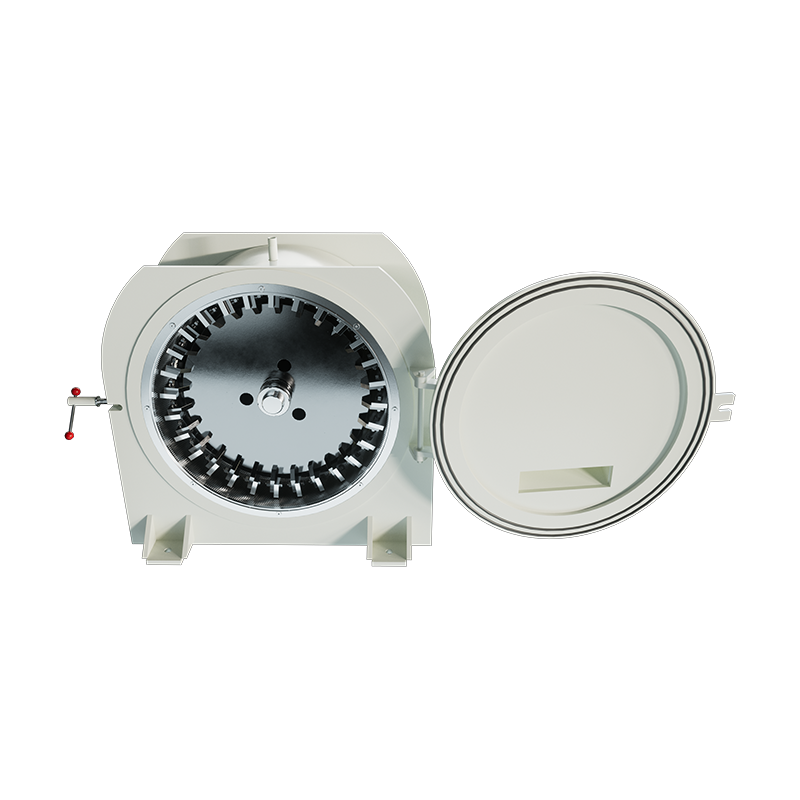
| Skive pulverizer | Friktion og forskydning mellem roterende og stationære slibeskiver | 20-600 µm pulver | Fint plastpulver til rotationsstøbning, masterbatch, PVC-blanding |
Læs den højre spalte omhyggeligt. Hvis din proces kræver pulver i intervallet 20–600 µm, er en skæremølle ikke maskinen, der vil levere det. Det hører til opstrøms og forbereder materialet til den scene, der gør.
Hvor skæremøller passer i en plastbearbejdningslinje
Fordi dens output er i intervallet 1-10 mm, er en skæremølle bedst forstået som et første trins størrelsesreduktionstrin. I praksis bruges det til:
- Reduktion af udrensninger, kasserede dele og kantbeklædning til spåner, der kan transporteres med luft- eller skruefødere
- Forknusning af filmruller og omfangsrigt skrot før vask, fortætning eller genvinding af baller
- Konditioneringsmateriale før finslibning i en pulverisator
- Forberedelse af små batches til blandingsforsøg eller laboratorietest
Den røde tråd er volumenreduktion og håndteringsforbedring, ikke endelig finhed. Efter en skæremølle skal spånerne være egnede til den næste enhedsoperation: en ekstruder, en blender, en vaskemaskine eller en pulverisator. Den bredere familie af plastfræsemaskiner har forskellige regler for hvert trin, og terminologien har betydning, når du begynder at sammenligne tilbud.
Hvad skal du tjekke, før du køber et skæreværk
Indkøbsteams fokuserer normalt på motorkraft og indkøbspris. Efter at have arbejdet med hundredvis af plastfabrikker satte vi fire andre punkter højere på tjeklisten.
- Bladmateriale og udskiftningsomkostninger. Legeret stål er minimum for ren skæring; fyldte og slibende forbindelser vil forkorte knivens levetid. Bladskift er den største rutinemæssige vedligeholdelsesudgift i maskinens levetid.
- Skærmdesign og pasform. En skærmramme med hurtig udløsning, korrekt perforeringsgeometri og en tæt pasform mellem skærm og hus forhindrer overdimensionerede spåner i at glide igennem.
- Adgang til rengøring. Maskiner, der behandler PVC eller termoplastiske elastomerer, har brug for hyppig rengøring. Den tid, det tager at åbne kammeret, fjerne skærmen og fjerne rester, er ofte den skjulte prisforskel mellem ellers lignende maskiner.
- Sikkerhed og støj. Dørlåse, en rotorlås og en lydindkapsling bør være standard. Støjniveauer over 90 dBA er almindelige uden indeslutning og vil påvirke arbejdsmiljøet.
Klingens tilstand fortjener særlig opmærksomhed. Polypropylen og fyldte forbindelser skærer ikke rent med slidte knive; operatørerne kompenserer ved at sænke tilførslen, hvilket igen genererer mere varme og flere fine partikler. Mange skæreværker mister 20 til 30 procent af deres nominelle kapacitet på grund af knivslid, før nedgangen overhovedet bliver bemærket. Medtag en tidsplan for knivslibning og udskiftning i din driftsplan fra dag ét.
Energi pr. ton fortjener også en streg. Overspecificering af motoren forbedrer ikke skæringen; det øger kun energiforbruget og omkostningerne pr. ton. Match den installerede effekt til det materiale og den gennemstrømning, du faktisk kører.
Når et skæreværk alene ikke er nok
Skæremøller holder op med at være nyttige, når procesmålet bevæger sig under ca. en millimeter. For mange plastapplikationer er målet langt under det.
Rotationsstøbning, Masterbatch og PE-pulver
Rotationsstøbningspulver skal typisk være i intervallet 200-500 µm, eller omkring 35-80 mesh, med en snæver partikelstørrelsesfordeling og god flow. Et skæreværk kan ikke producere det pulver. Standardkonfigurationen er en skæremølle til det grove trin efterfulgt af en skiveknuser til finslibning. Hvis skæreværket udsender spåner af inkonsekvent størrelse, vil pulverisatoren se temperatursvingninger, ujævn skiveslid og variabel pulverkvalitet. At montere skæreværket med en 6–10 mm sigte er en enkel måde at stabilisere foderet på.
PE er varmefølsomt, så pulverisatoren skal kontrollere temperaturen og samtidig bevare en stabil slibespalte. Denne kombination er, hvad der adskiller et pulver, der flyder konsekvent i formen, fra et, der forårsager variation i vægtykkelsen.
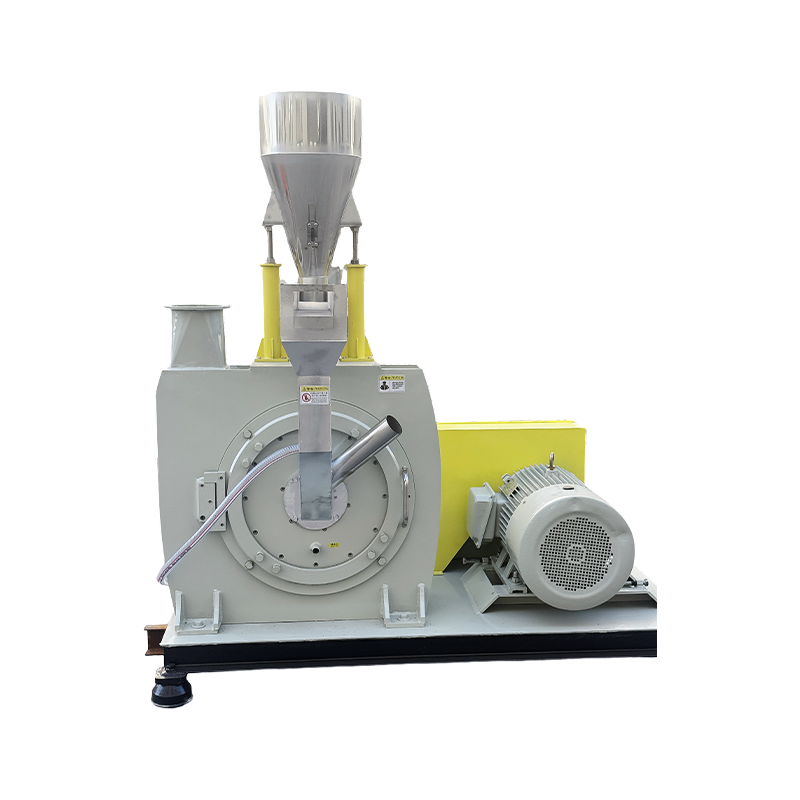
 Model 500 PE rotationsstøbende pulver høj-output stabil Pulverizer Denne kompakte pulverisator passer til små til mellemstore rotationsstøbelinjer og leverer 150-450 kg/t med justerbar 20-100 mesh finhed. Dens DC53 stålskiver og præcise klingeslibning sikrer ensartet pulverflow, adresserer varmekontrol og spaltestabilitet for rotomstøbte kvalitetsdele. Se produkt →
PVC finslibning
PVC giver to udfordringer: det nedbrydes, når det overophedes, og pigmenterne og fyldstofferne i det er slibende. Slibetemperaturen skal forblive lav, mens skiver, knive og rotorer skal modstå slid. Et skæreværk til generelle formål vil ikke holde tolerancer under vedvarende PVC-belastning, og dets sliddele vil ikke holde. PVC-specifikke pulveriseringsmodeller løser begge problemer med hærdede skiver, slidbestandige rotorer og dedikerede køleveje.
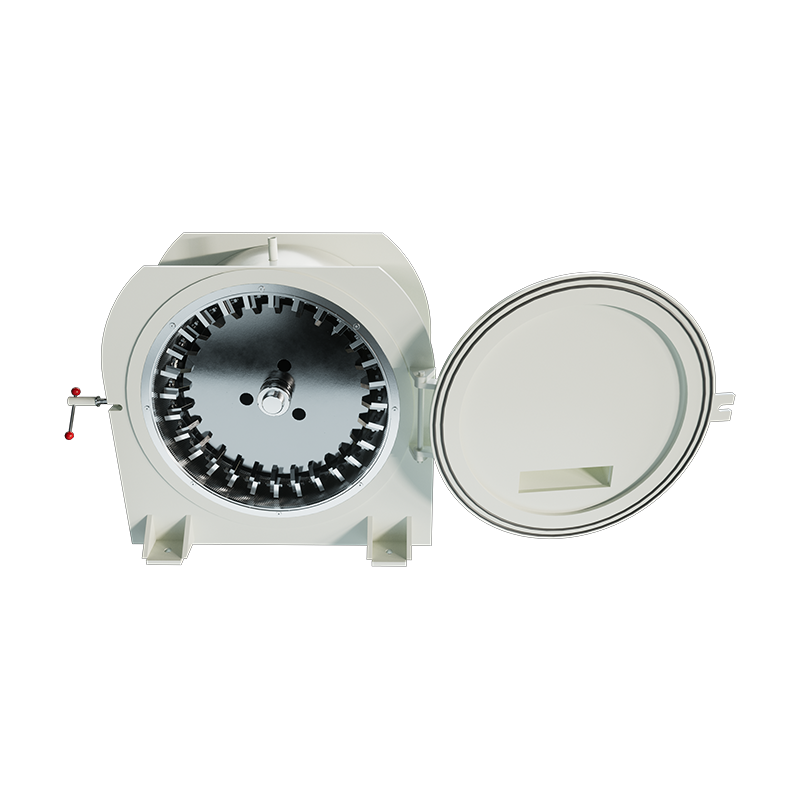 Model 500 PVC Pulverizer slibemaskine Bygget til PVC med slibende fyldstoffer, holder denne indgangsmodel slibekammeret ved 45-55°C via vandkøling, hvilket forhindrer nedbrydning. Hærdede skiver og udskiftelige knive håndterer medium fyldstofindhold, der tilbyder 100-300 kg/t og 20-80 mesh output til små batchproduktioner. Se produkt →
Hvis dit anlæg starter med en skæremølle og fodrer en PVC-pulverisator, skal du sørge for, at spånstørrelsen er ensartet. Blanding af 8 mm spåner med 30 mm klumper skaber ujævn fodertæthed, og pulverisatoren vil reagere med svingende motorbelastning og inkonsekvent pulver.
Kombination af skæremøller og malere i én produktionslinje
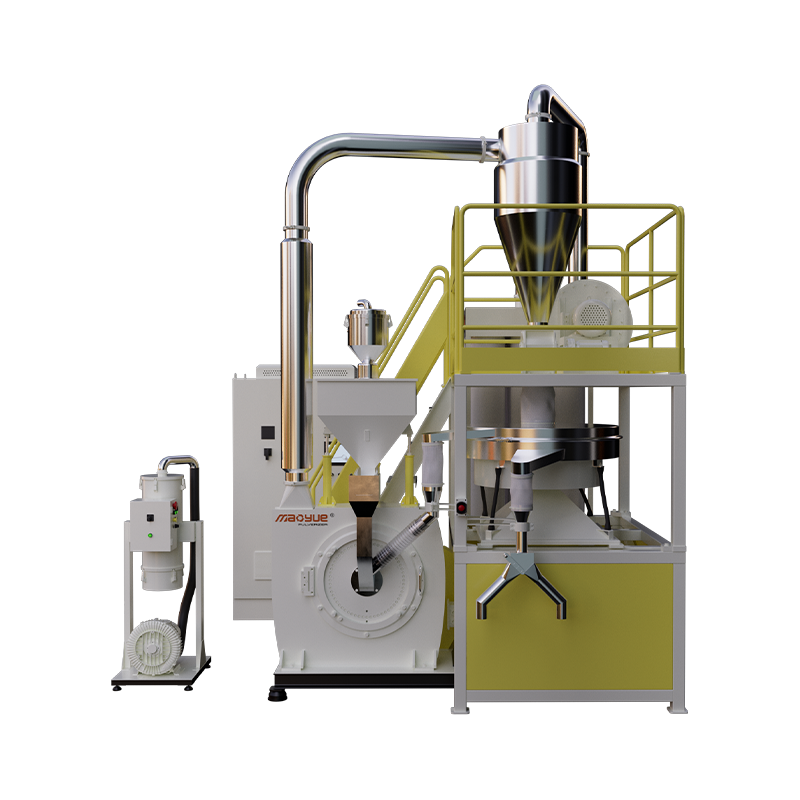
Mange moderne installationer køber ikke disse maskiner som separate øer. De køber en klinge-type knusning og pulverisering produktionslinje, der tager omfangsrigt skrot i den ene ende og udleder fint pulver i den anden. Skæretrinet udfører grovreduktionen, pulveriseringstrinnet fuldender jobbet, og et kontrolpanel styrer hele sekvensen.
Integration betaler sig på tre måder: Færre håndteringstrin mellem maskiner, mere stabile fodringsforhold, fordi spåner ankommer til pulverisatoren med en reguleret hastighed, og bedre støvinddæmning, fordi linjen er designet som ét forseglet system. For processorer, der skalerer fra enkeltmaskiner til produktionskapacitet, er en integreret linje normalt det lavere risikovalg.
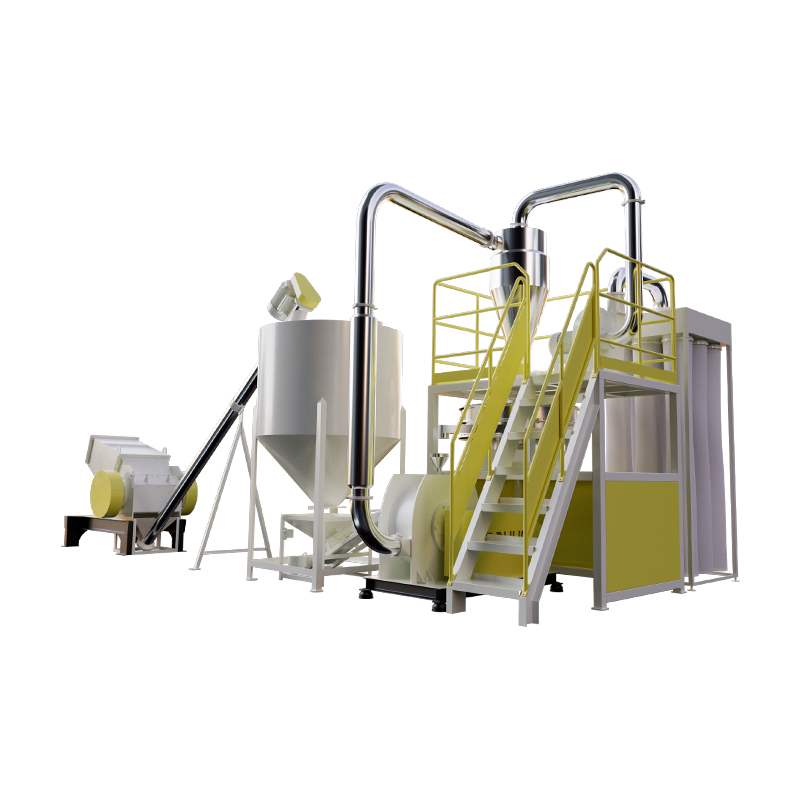 Knuse- og pulveriseringsproduktionslinje Denne integrerede linje kombinerer en kraftig knivknuser med en præcisionsskivemølle, pneumatisk transport og støvopsamling. Det konverterer stort plastikaffald som rør og profiler til ensartet 20-80 mesh pulver, hvilket reducerer håndteringstrin og sikrer en stabil tilførsel til genbrug af høj værdi. Se produkt →
Vælg efter målspecifikation, ikke efter maskinkategori
Inden du ringer til en leverandør for at få et tilbud, skal du skrive fire tal ned: målpartikelstørrelsen eller maskeområdet, den tilladte overstørrelsesfraktion, den nødvendige gennemstrømning i kilogram i timen og det nøjagtige materiale, du vil behandle, inklusive forurening og fugtniveau. Først da kan du vurdere, om en skæremølle er det komplette svar, et fortrin til en pulverisator eller unødvendigt.
Bed derefter producenten om en prøveslibning med dit eget materiale. En katalogtabel kan ikke forudsige, hvordan en specifik forbindelse vil opføre sig. Spørg under testen om den fulde partikelstørrelsesfordeling, ikke kun et gennemsnit; temperaturen på materialet, der kommer ud; og energiforbruget pr. ton. Sammenlign leverandører på samlede omkostninger pr. ton, som inkluderer indkøbspris, sliddele, energi og estimeret nedetid. I praksis dominerer sliddele og energi livstidsomkostningerne for både skæremøller og pulveriseringsmaskiner.
På vores fabrik kører vi kundeprøver før købsbeslutninger, og vores fuldt maskinsortiment er tilgængelig til sammenligning, så du kan se, hvordan hvert slibetrin passer sammen.